Uszkodzona wiązka przewodów działa jak pojedynczy punkt awarii w dowolnym złożonym zespole. Powoduje to przestoje systemu, wycofanie produktu z rynku i poważne zagrożenie bezpieczeństwa. Wybór odpowiedniego dostawcy to decyzja oparta na ścisłym zarządzaniu ryzykiem, a nie proste oszczędzanie kosztów. Zespoły inżynieryjne i zaopatrzeniowe często borykają się z tym procesem. W przypadku outsourcingu produkcji należy zrównoważyć rygorystyczne wymagania dotyczące zgodności, zmienne czasy realizacji komponentów i rygorystyczne wskaźniki jednostkowe.
Aby ograniczyć ryzyko w łańcuchu dostaw, organizacje muszą rygorystycznie oceniać potencjalnych partnerów produkcyjnych. Potrzebujesz ścisłych ram obejmujących możliwości inżynieryjne, systemy zarządzania jakością, skalowalność produkcji i wsparcie w cyklu życia. Niezawodny partner zapewni płynne przejście Twoich projektów od prototypu do produkcji na pełną skalę. Wcześnie wykrywają wady projektowe i optymalizują routing pod kątem produktywności. Ten przewodnik zawiera ramy oceny technicznej, które pomogą Ci wybrać partnera produkcyjnego, który będzie w stanie spełnić Twoje dokładne specyfikacje techniczne.
Certyfikacja to podstawa: nie oceniaj dostawców, którzy nie są zgodni z IPC/WHMA-A-620 i nie mają certyfikatów branżowych (np. IATF 16949 dla motoryzacji, ISO 13485 dla medycyny).
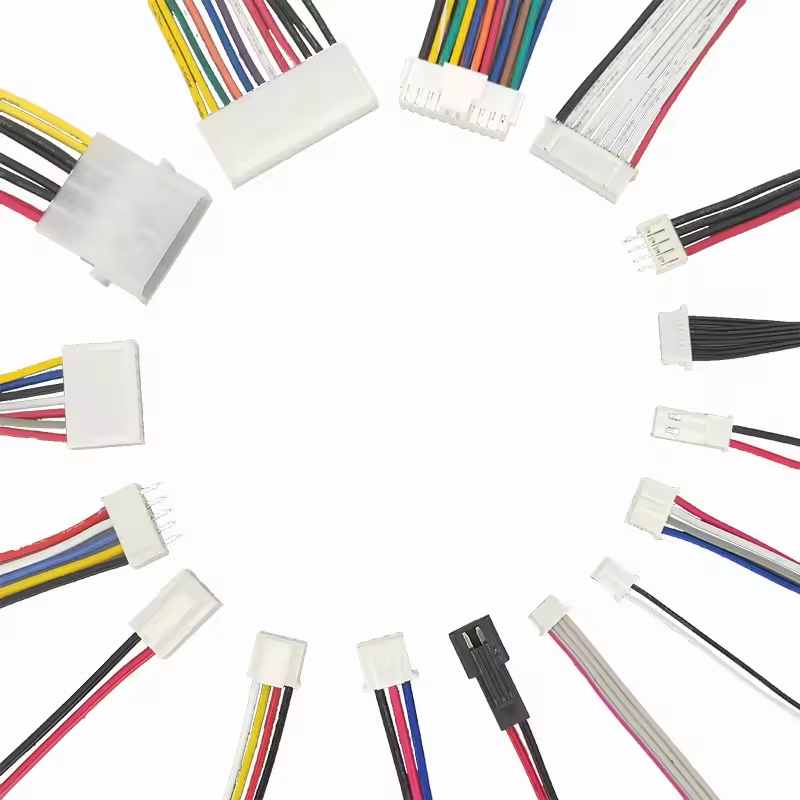
Możliwości oprzyrządowania i zaopatrzenia dyktują czas realizacji: Wewnętrzna biblioteka narzędzi producenta dla standardowych komponentów (takich jak wiązka przewodów JST MOLEX) bezpośrednio wpływa na koszty inżynierii jednorazowej (NRE) i szybkość prototypowania.
Testowanie musi być kompleksowe: Kontrola wzrokowa jest niewystarczająca. Wymagaj zautomatyzowanej ciągłości, Hi-Pot (wysoki potencjał) i mechanicznych testów rozciągania dla wszystkich serii produkcyjnych.
Skalowalność wymaga automatyzacji: Przejście od prototypu do wiązki przewodów OEM wymaga partnera posiadającego zautomatyzowane maszyny do cięcia, ściągania izolacji i zaciskania przewodów, aby zachować spójność na dużą skalę.
Zdefiniowanie zakresu projektu i kryteriów sukcesu
Przed skontaktowaniem się z producentem należy określić dokładne parametry projektu. Niejasne specyfikacje prowadzą do niedokładnych ofert i opóźnień w produkcji. Szczegółowy dokument dotyczący zakresu dostosowuje Twoje potrzeby inżynieryjne do możliwości dostawcy. Zawsze zalecamy zbudowanie kompleksowego pakietu technicznego przed wysłaniem zapytania ofertowego (RFQ).
Ograniczenia środowiskowe i mechaniczne
Udokumentuj dokładne środowisko operacyjne swojego zespołu. Środowiska o wysokiej temperaturze wymagają izolacji z usieciowanego polietylenu (XLPE) lub PTFE. Standardowy PVC ulega degradacji, staje się kruchy i pęka pod wpływem ekstremalnego ciepła. Oceń wszystkie ryzyko narażenia chemicznego. Płyny hydrauliczne, rozpuszczalniki przemysłowe i ostre środki czyszczące wymagają specjalistycznych osłon drutu, takich jak elastomery poliuretanowe lub termoplastyczne.
Profile wibracyjne dyktują potrzebę solidnego odciążenia. Zastosowania o dużej elastyczności wymagają raczej przewodów drobnożyłowych niż drutu litego. Określ uszczelnione złącza o stopniu ochrony IP, jeśli zespół jest narażony na wnikanie wilgoci lub kurzu. Dokumentowanie tych ograniczeń gwarantuje, że producent wybierze odpowiednie surowce na etapie wyceny. Należy zmapować następujące wiązania mechaniczne:
Maksymalne i minimalne temperatury pracy.
Oczekiwane cykle elastyczne w całym okresie życia produktu.
Narażenie na promieniowanie UV lub czynniki zewnętrzne.
Ryzyko ścierania wzdłuż ścieżki trasowania.
Wymagana siła wyciągania dla wszystkich zakończeń złączy.
Wymagania dotyczące objętości, miksu i MOQ
Zidentyfikuj strukturę wielkości produkcji. Produkcja niskonakładowa/duża mieszanka (LVHM) jest odpowiednia dla specjalistycznego sprzętu przemysłowego, wyrobów medycznych lub zastosowań lotniczych. Obiekty te wymagają sprawnych procesów przezbrajania i wysoko wykwalifikowanych operatorów ręcznych. Produkcja wielkoseryjna/niska mieszanka (HVLM) pasuje do elektroniki użytkowej lub standardowych platform motoryzacyjnych, w dużym stopniu opierając się na zautomatyzowanych liniach produkcyjnych.
Dostosuj swoje potrzeby produkcyjne do progów minimalnej ilości zamówienia (MOQ) dostawcy. Niektóre zakłady specjalizują się w masowych, zautomatyzowanych seriach i odrzucają małe partie. Inni rozwijają się w oparciu o złożone, niestandardowe zespoły o małej objętości. Wybór partnera, którego model biznesowy pasuje do Twojego wolumenu, zapobiega tarciom podczas skalowania. Jeśli zmusisz warsztat zajmujący się produkcją dużych ilości towarów do wyprodukowania pięćdziesięciu niestandardowych kabli, doświadczysz złej obsługi i wydłużonego czasu realizacji.
Cele regulacyjne i zgodności
Ustal niezbędne certyfikaty, jakie musi spełniać montaż końcowy. Typowe standardy obejmują UL 758 dla materiałów okablowania urządzeń, CSA, CE lub specyfikacje wojskowe (MIL-SPEC). Zgodność z wymogami ochrony środowiska odgrywa również ważną rolę przy wyborze materiałów. Upewnij się, że producent ściśle przestrzega dyrektyw RoHS 3 i REACH. Muszą dostarczyć deklaracje materiałowe dla każdego komponentu na liście materiałów (BOM). Niespełnienie tych celów regulacyjnych uniemożliwia wprowadzenie produktu na określone rynki międzynarodowe i powoduje konfiskatę celną.
Rodzaje producentów wiązek przewodów
Krajobraz produkcyjny charakteryzuje się kilkoma różnymi typami dostawców. Zrozumienie tych kategorii pomoże Ci wybrać odpowiedniego partnera odpowiadającego Twoim konkretnym potrzebom montażowym. Nie można traktować wszystkich wykonawców kontraktowych jako podmiotów wymiennych.
Wyspecjalizowane domy uprzęży a producenci kontraktowi generalni
Specjalistyczne domy wiązek skupiają się wyłącznie na obróbce drutu. Posiadają głęboką wiedzę specjalistyczną w zakresie monitorowania siły zaciskania, specjalistycznego oprzyrządowania i testowania specyficznych wiązek przewodów. Zakłady te intensywnie inwestują w zautomatyzowany sprzęt do cięcia i zakończeń taśm takich marek jak Komax czy Schleuniger. Stanowią najlepszy wybór w przypadku złożonych, samodzielnych zespołów wiązek przewodów, w których obróbka przewodów jest podstawową wartością dodaną.
Generalni producenci kontraktowi (CM) zajmują się składami składającymi się z pełnych pudełek. Uprząż stanowi tylko jeden element ich ogólnej budowy. Doskonale radzą sobie z integracją wiązki przewodów z większym systemem elektromechanicznym, zarządzaniem blachą, PCBA i końcowym opakowaniem. Jednakże wiele ogólnych CM zleca faktyczną produkcję uprzęży wyspecjalizowanym firmom. Podczas wstępnego audytu musisz wyjaśnić możliwości wewnętrznego przetwarzania przewodów, aby uniknąć ukrytych znaczników.
Produkcja krajowa vs. Nearshore vs. Offshore
Oceń kompromisy pomiędzy różnymi geograficznymi regionami produkcyjnymi. Partnerzy krajowi wyróżniają się na etapie wprowadzania nowego produktu (NPI). Oferują szybką komunikację, szybkie prototypowanie i silną ochronę własności intelektualnej. Jeśli potrzebujesz inżyniera na miejscu w ciągu 24 godzin, aby rozwiązać problem z trasą, partnerzy krajowi zapewniają niezrównaną elastyczność.
Produkcja na morzu zapewnia znaczny arbitraż siły roboczej w przypadku dojrzałych, dużych serii. Jednak zaopatrzenie na morzu powoduje złożoność logistyki wysyłki, opóźnienia w portach i dłuższe czasy realizacji. Fracht morski wydłuża harmonogram dostaw o cztery do sześciu tygodni. Opcje Nearshore równoważą te czynniki. Oferują niższe stawki pracy niż zakłady krajowe, przy zachowaniu korzystnych stref czasowych i krótszych czasów tranzytu w transporcie lądowym.
Podstawowe wymiary oceny dla producenta wiązek przewodów
Ocenianie producent wiązek przewodów wymaga systematycznego podejścia. Należy spojrzeć poza początkową wycenę i ocenić leżącą u jej podstaw infrastrukturę operacyjną. Niska cena za sztukę nic nie znaczy, jeśli sprzedawca dostarcza wadliwe części, które powodują zatrzymanie linii montażowej.
Wsparcie inżynieryjne i projektowanie pod kątem produktywności (DFM)
Oceń zdolność dostawcy do krytycznego przeglądu rysunków CAD. Silny zespół inżynierów sugeruje optymalizację trasowania w celu zmniejszenia długości przewodu i wyeliminowania punktów zaciskania. Zalecają alternatywne złącza, aby poprawić dostępność i skrócić czas realizacji. Sugerują również ulepszenia ekranowania, takie jak owijki z plecionki miedzianej lub folii, aby złagodzić zakłócenia elektromagnetyczne (EMI) w wrażliwych liniach sygnałowych.
Oceń ich proces tworzenia dokładnych tablic konstrukcyjnych. Złożone zespoły wymagają fizycznych płyt szalunkowych (płytek gwoździowych) w celu dokładnego trasowania, rozgałęziania i łączenia. Przejrzyj ich możliwości inżynierii wstecznej starszych wiązek przewodów. W przypadku starszych produktów może brakować oryginalnej dokumentacji. Dostawca musi dokładnie zdekonstruować próbkę fizyczną, zidentyfikować przestarzałe złącza i wygenerować nowoczesne, możliwe do wyprodukowania zestawienie komponentów.
Pozyskiwanie komponentów i integralność łańcucha dostaw
Przeanalizuj sieć autoryzowanych dystrybutorów producenta. Podrabiane komponenty powodują katastrofalne awarie w terenie, szczególnie w środowiskach o wysokich wibracjach, gdzie fałszywe zaciski tracą napięcie sprężyny. Sprzedawca musi dokonywać zakupów wyłącznie u dystrybutorów franczyzowych lub bezpośrednio od producentów komponentów. Zapytaj o politykę ograniczania podróbek.
Oceń ich wewnętrzne zapasy narzędzi. Solidna biblioteka aplikatorów i matryc zmniejsza koszty początkowe. Na przykład ich zdolność do produkcji certyfikowanych Wiązka przewodów JST MOLEX bez konieczności pobierania opłat za nowe matryce aplikatora przyspiesza realizację projektu. Oceń politykę dotyczącą zapasów bezpieczeństwa w przypadku artykułów o długim czasie realizacji, takich jak żywice specjalistyczne lub niestandardowe formy obtryskowe. Muszą wykazać się elastycznością w pozyskiwaniu zamienników w przypadku globalnych niedoborów komponentów.
Zapewnienie jakości, identyfikowalność i certyfikaty
Sprawdź ścisłe przestrzeganie IPC/WHMA-A-620. Służy jako podstawowy standard branżowy dla zespołów kabli i wiązek przewodów. Narzuca kryteria dopuszczalności zacisków, połączeń, trasowania i odstępów między opaskami. Określ, czy Twój produkt wymaga zgodności z klasą 1 (ogólną), klasą 2 (usługa dedykowana) czy klasą 3 (wysoka wydajność/trudne środowisko).
Upewnij się, że utrzymują podstawowy system zarządzania jakością ISO 9001:2015. W zależności od branży wymagaj normy AS9100 dla branży lotniczej, IATF 16949 dla branży motoryzacyjnej lub ISO 13485 dla wyrobów medycznych. Potwierdź, że dostawca korzysta z solidnych systemów ERP. Muszą śledzić partie surowców aż do poziomu indywidualnej uprzęży. Ta identyfikowalność ma kluczowe znaczenie dla ukierunkowanego wycofania i dokładnej analizy przyczyn źródłowych.
Możliwości testowania i walidacji
Testowanie elektryczne musi być kompleksowe i zautomatyzowane. Wymagaj automatycznego testowania ciągłości w celu sprawdzenia poprawności wyprowadzeń. Wykrywanie zwarć/otwartych połączeń natychmiast wykrywa błędy routingu. Określ testowanie Hi-Pot dla zastosowań wysokiego napięcia. Dotyczy to wysokiego napięcia (często 1000 V lub więcej), aby zapewnić integralność izolacji i wykryć mikroskopijne wady, które mogą powodować wyładowania łukowe.
Testy mechaniczne potwierdzają trwałość fizyczną. Dostawca musi przeprowadzić niszczące testy rozciągania, aby zmierzyć wytrzymałość na rozciąganie po zaciśnięciu zgodnie ze standardami AWG. Analiza przekroju poprzecznego bada profil zagniatania pod mikroskopem. Potwierdza to prawidłowe gazoszczelne ściskanie pomiędzy żyłami drutu a tuleją zaciskową, zapewniając brak pustych przestrzeni, w których mogłoby powstać utlenianie.
Zarządzanie projektami i komunikacja
Oceń strukturę zarządzania kontem. Dostawca powinien przypisać do Twojego projektu dedykowanych menedżerów ds. klientów i łączników inżynieryjnych. Zapewnia to płynną komunikację i odpowiedzialność. Nigdy nie powinieneś zgadywać, kto zarządza Twoim harmonogramem produkcji.
W przypadku współpracy z dostawcami zagranicznymi oceń pokrywanie się stref czasowych i znajomość języków. Sprawdź przejrzystość swoich procesów raportowania. Muszą proaktywnie komunikować się w przypadku opóźnień w produkcji lub zleceń zmian technicznych (ECO). Ukryte opóźnienia prowadzą do ogromnych zakłóceń w łańcuchu dostaw. Poproś o przykłady ich cotygodniowych raportów o otwartych zamówieniach.
Ocena możliwości niestandardowych wiązek przewodów w porównaniu z produkcją OEM
Wymagania dotyczące prototypowania znacznie różnią się od wymagań produkcji na pełną skalę. Należy ocenić zdolność dostawcy do skutecznej obsługi obu faz bez uszczerbku dla jakości i szybkości.
Prototypowanie niestandardowej wiązki przewodów
Oceń dedykowany zespół NPI dostawcy. Muszą wykonywać szybkie prototypowanie bez zakłócania głównych linii produkcyjnych. Dedykowana komórka prototypowa przyspiesza cykle iteracyjne. Zespół ten powinien mieć dostęp do drukarek 3D umożliwiających szybką kontrolę dopasowania obudów oraz uniwersalnych narzędzi do zaciskania do zastosowań w terminalach o małej objętości.
Oceń ich zwinność w obsłudze ECO. Zmiany w projekcie zdarzają się często w fazie testów beta aplikacji niestandardowa wiązka przewodów . Dostawca musi szybko aktualizować dokumentację, modyfikować płytki konstrukcyjne i szybko pozyskiwać nowe komponenty. Powolne wdrażanie ECO opóźnia wprowadzenie całego produktu na rynek. Zapytaj, w jaki sposób poddają kwarantannie przestarzałe wersje w hali produkcyjnej, aby zapobiec przypadkowemu tworzeniu starych projektów.
Skalowanie do produkcji wiązek przewodów OEM
Przejrzyj wyposażenie kapitałowe dostawcy pod kątem serii wielkoseryjnych. Ręczne zaciskanie wprowadza niedopuszczalną zmienność skali. Czy korzystają z automatycznych maszyn do cięcia i kończenia taśm? Maszyny te eliminują błędy ludzkie, monitorują siłę zaciskania w czasie rzeczywistym i zapewniają idealną spójność w dziesiątkach tysięcy sztuk.
Oceń ich zdolność do stosowania zaawansowanych technik produkcyjnych. Przejście na Wiązka przewodów OEM często wymaga spawania ultradźwiękowego w celu zapewnienia niezawodnego łączenia. Zautomatyzowane obtryskiwanie zapewnia doskonałe odciążenie i uszczelnienie środowiskowe w porównaniu do ręcznego obkurczania. Sprzedawca musi posiadać ten sprzęt we własnym zakresie, aby utrzymać kontrolę jakości przy dużych ilościach.
Czynniki kosztowe i czynniki wpływające na wartość
Zrozumienie czynników wpływających na koszt montażu pomaga w skutecznych negocjacjach. Spójrz poza cenę jednostkową, aby ocenić ogólną propozycję wartości i długoterminową niezawodność.
Koszty oprzyrządowania i NRE
Zrozum, jak niestandardowe komponenty wpływają na koszty początkowe. Unikalne formy obtryskowe wymagają drogich form stalowych lub aluminiowych. Specjalistyczne urządzenia testowe wymagają niestandardowego programowania i płytek interfejsowych. Musisz obliczyć, czy te koszty NRE mają sens, gdy są amortyzowane w stosunku do całkowitej wielkości produkcji. Wykorzystanie standardowych, gotowych złączy całkowicie eliminuje koszty oprzyrządowania.
Kompromisy w zakresie wyboru materiału
Zrównoważ początkowe koszty materiałów najwyższej jakości z długoterminową niezawodnością. Usieciowany polietylen kosztuje więcej niż standardowe PCV. Zapobiega jednak uszkodzeniom izolacji w środowiskach o wysokiej temperaturze. Wybór tańszych materiałów często prowadzi do zwiększonych roszczeń gwarancyjnych, kosztów konserwacji w terenie i zniszczenia marki. Masa miedzi również wpływa na koszty; zbyt duża średnica drutu zwiększa niepotrzebne koszty i wagę końcowego montażu.
Praca kontra automatyzacja
Przeanalizuj, w jaki sposób poziom automatyzacji producenta równoważy koszty pracy. Wysoce zautomatyzowane obiekty domowe często mogą konkurować z ręcznymi obiektami na morzu pod względem ceny za sztukę w przypadku prostych zespołów. Automatyzacja również drastycznie zmniejsza liczbę defektów. W porównaniach siły roboczej uwzględnij koszty złej jakości, przeróbek i złomu.
Warstwowe ceny i MOQ
Zrozumienie, w jaki sposób zobowiązania dotyczące ilości wpływają na ostateczny koszt jednostkowy. Zamówienia zbiorcze pozwalają producentowi na zakup surowców hurtowo. Zmniejsza to ich koszty, które powinni przerzucić na Ciebie. Negocjuj wielopoziomowe struktury cenowe w oparciu o realistyczne roczne prognozy wykorzystania. Upewnij się, że rozumiesz warunki odpowiedzialności firmy za niewykorzystane surowce, jeśli Twój produkt nieoczekiwanie zakończy żywotność.
Sterownik kosztów
Wpływ na produkcję
Strategia łagodzenia
Narzędzia niestandardowe (NRE)
Wysokie koszty początkowe, wydłużają czas realizacji pierwszych prototypów o tygodnie.
Jeśli to możliwe, używaj standardowych złączy; Wykorzystaj istniejącą bibliotekę narzędzi dostawcy.
Wybór materiału
Izolacja premium (PTFE) i ekranowanie znacznie zwiększają koszt jednostkowy.
Dopasuj specyfikacje materiałów ściśle do ograniczeń środowiskowych; unikaj nadmiernej inżynierii.
Intensywność pracy
Montaż ręczny zwiększa koszty zmienne i prawdopodobieństwo wystąpienia wady.
Projektowanie pod kątem produktywności (DFM), aby zmaksymalizować zautomatyzowane procesy cięcia-odcinania-zakończenia.
Zamów objętość
Niskie wolumeny powodują kary w zakresie MOQ i wyższe koszty jednostkowe komponentów.
Wdrażaj zamówienia zbiorcze i rozłożone w czasie harmonogramy dostaw.
Wymagania testowe
Złożone testy Hi-Pot lub RF wymagają specjalistycznych urządzeń i dłuższych czasów cykli.
Określ wyraźnie parametry testowania w zapytaniu ofertowym, aby uniknąć podwyżek cen po udzieleniu zamówienia.
Ryzyko związane z wdrożeniem i łagodzenie zmiany dostawcy
Zmiana dostawcy lub wprowadzenie na rynek nowego produktu wiąże się ze znacznym ryzykiem. Przed zatwierdzeniem produkcji na pełną skalę należy wdrożyć rygorystyczne protokoły w celu walidacji nowego procesu produkcyjnego.
Zarządzanie inspekcją pierwszego artykułu (FAI)
Przed zatwierdzeniem pełnej produkcji należy ustanowić ścisły protokół FAI. Wykorzystaj AS9102 lub równoważne standardy dokumentacji. FAI potwierdza, że w procesie produkcyjnym stale powstają części spełniające specyfikacje. Podczas procesu FAI powinieneś wymagać:
Pełnowymiarowa weryfikacja układu na podstawie rysunku 2D.
Certyfikaty materiałowe dla wszystkich przewodów, zacisków i obudów.
Dane z testu zaciskania i raporty przekrojów mikrograficznych.
Raporty z testów elektrycznych potwierdzające ciągłość i rezystancję izolacji.
Fotograficzne dowody ułożenia i ułożenia opasek.
Redundancja łańcucha dostaw
Ogranicz ryzyko uzależnienia od dostawcy. Upewnij się, że posiadasz wszystkie pliki projektu, zestawienia komponentów i niestandardowe narzędzia. Jeśli dostawca nie dostarczy towaru, musisz mieć możliwość szybkiego przeniesienia produkcji. Poleganie na zastrzeżonej dokumentacji dostawcy powoduje uwięzienie w sytuacji z jednym źródłem. Zawsze określaj własność narzędzi w początkowej umowie produkcyjnej.
Zarządzanie czasem realizacji
Strukturuj ogólne zamówienia zakupu, aby zabezpieczyć moce produkcyjne. Wdrażaj umowy Kanban, aby zabezpieczyć się przed niedoborami surowców. Dostawca posiada zapasy bezpieczeństwa wyrobów gotowych lub komponentów o długim terminie realizacji. Pobierasz z tego zapasu w razie potrzeby, zapewniając ciągłość dostaw, nawet jeśli producenci komponentów wydłużają czas realizacji.
Wsparcie posprzedażowe i procesy RMA
Zdefiniuj protokół analizy uszkodzeń w terenie. Sprzedawca musi mieć przejrzysty proces autoryzacji zwrotu towaru (RMA). Wymagaj szczegółowego raportowania działań korygujących i zapobiegawczych (CAPA) w przypadku wszelkich defektów. Muszą zidentyfikować pierwotną przyczynę, niezależnie od tego, czy jest to wada materiałowa, czy błąd operatora, i wdrożyć zmiany w procesie, aby zapobiec ponownemu wystąpieniu.
Wniosek
Wybierz producenta na podstawie jego infrastruktury inżynieryjnej, systemów jakości i możliwości zautomatyzowanych testów. Unikaj podejmowania decyzji wyłącznie na podstawie najniższej podanej ceny jednostkowej, ponieważ zła jakość zniweczy wszelkie początkowe oszczędności.
Filtruj początkową listę kandydatów ściśle według wymaganych certyfikatów branżowych i zgodności z IPC/WHMA-A-620.
Przeprowadź audyt wewnętrznej biblioteki narzędzi dostawcy, aby zidentyfikować możliwości obniżenia kosztów NRE.
Poproś o audyt obiektu lub próbną wersję pierwszego artykułu od dwóch najlepszych konkurentów przed podpisaniem ogólnego zamówienia.
Często zadawane pytania
P: Jakie certyfikaty powinien posiadać producent wiązek przewodów?
Odp.: Muszą co najmniej spełniać standardy IPC/WHMA-A-620. Powinni także posiadać certyfikat ISO 9001:2015. W zależności od branży poszukaj certyfikatów branżowych, takich jak IATF 16949 dla branży motoryzacyjnej, AS9100 dla branży lotniczej lub ISO 13485 dla wyrobów medycznych.
P: Ile czasu zajmuje prototypowanie niestandardowej wiązki przewodów?
Odp.: Prototypowanie trwa zwykle od dwóch do sześciu tygodni. Dokładny harmonogram zależy w dużej mierze od dostępności komponentów. Użycie standardowych, dostępnych w magazynie złączy przyspiesza proces. Niestandardowe formy obtryskowe lub drut specjalny mogą znacznie wydłużyć czas realizacji.
P: Jaka jest różnica między wiązką przewodów OEM a wiązką przewodów na rynku wtórnym?
Odp.: Uprząż OEM jest zbudowana zgodnie ze specyfikacjami fabrycznymi producenta oryginalnego sprzętu. Gwarantuje idealne dopasowanie i wydajność. W wiązkach przewodów dostępnych na rynku wtórnym często stosuje się standardowe złącza, różne przekroje przewodów lub alternatywne prowadzenie w celu zmniejszenia kosztów, co negatywnie wpływa na długoterminową niezawodność.
P: Dlaczego IPC/WHMA-A-620 jest ważny dla produkcji uprzęży?
Odp.: Zapewnia standard konsensusu branżowego w zakresie jakości i akceptowalności. Definiuje dokładne kryteria jakości zaciskania, lutowania, łączenia i trasowania. Nałożenie tego standardu zapewnia spójne i niezawodne praktyki produkcyjne we wszystkich seriach produkcyjnych.
P: W jaki sposób producenci testują wiązki przewodów pod kątem niezawodności?
Odp.: Używają zautomatyzowanych płytek testowych do wykrywania ciągłości i zwarć/przerw. Zastosowania wysokiego napięcia wymagają testów Hi-Pot w celu sprawdzenia integralności izolacji. Niezawodność mechaniczna jest potwierdzana poprzez niszczące testy rozciągania i mikroskopową analizę przekroju poprzecznego zagniatania.
P: Jakie są koszty NRE w produkcji wiązek przewodów?
Odp.: Jednorazowe koszty inżynieryjne (NRE) obejmują jednorazowe wydatki wymagane do uruchomienia produkcji. Obejmuje to projektowanie niestandardowych płytek konstrukcyjnych, programowanie zautomatyzowanych urządzeń testowych i zakup konkretnych matryc aplikatorów lub niestandardowych narzędzi do obtrysku.