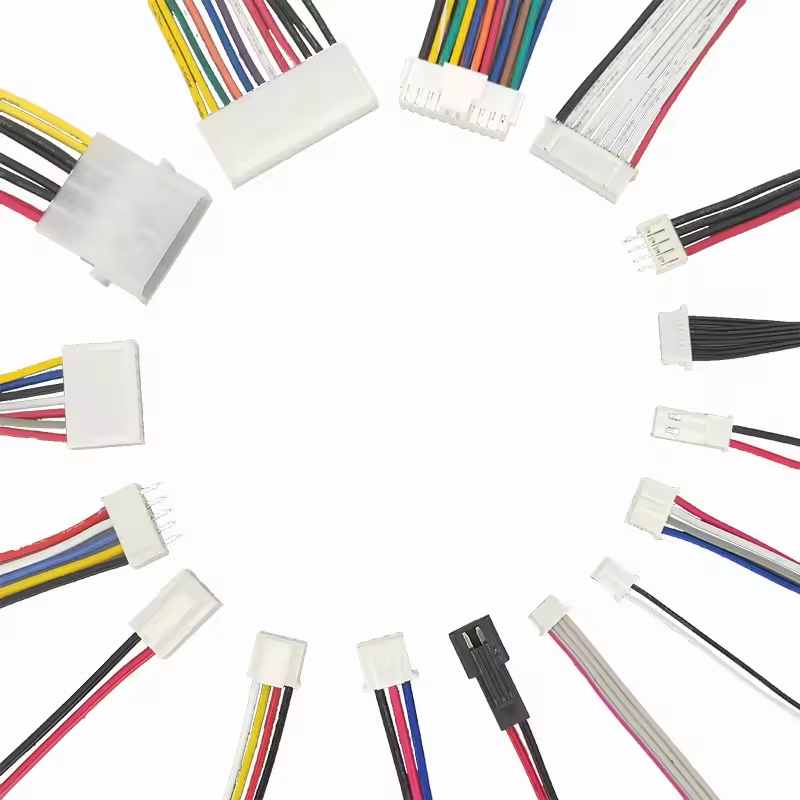
ワイヤー ハーネスに問題があると、複雑なアセンブリ内で単一障害点として機能します。これは、システムのダウンタイム、製品リコール、および重大な安全上の危険を引き起こします。適切なベンダーを選択することは、単なるコスト削減ではなく、厳密なリスク管理の決定を意味します。エンジニアリング チームと調達チームは、このプロセスに苦労することがよくあります。生産をアウトソーシングする場合は、厳しいコンプライアンス要件、不安定なコンポーネントのリードタイム、および厳密な単位指標のバランスを取る必要があります。
サプライチェーンのリスクを軽減するには、組織は潜在的な製造パートナーを厳密に評価する必要があります。エンジニアリング能力、品質管理システム、生産の拡張性、ライフサイクル サポートをカバーする厳格なフレームワークが必要です。信頼できるパートナーは、お客様の設計がプロトタイプから本格的な生産にスムーズに移行することを保証します。設計上の欠陥を早期に発見し、製造性を高めるために配線を最適化します。このガイドは、正確なエンジニアリング仕様を満たすことができる製造パートナーを選択するのに役立つ技術評価フレームワークを提供します。
認証はベースラインです: IPC/WHMA-A-620 準拠および業界固有の認証 (自動車の場合は IATF 16949、医療の場合は ISO 13485 など) を欠いているベンダーを評価しないでください。
リードタイムを決定するツーリングと調達機能: 標準コンポーネント (JST MOLEX ワイヤリング ハーネスなど) 用のメーカーの社内ツーリング ライブラリは、非定期エンジニアリング (NRE) のコストとプロトタイピングの速度に直接影響します。
テストは包括的でなければなりません: 目視検査では不十分です。すべての生産実行に対して、自動化された導通、Hi-Pot (高電位)、および機械的プル テストが必要です。
スケーラビリティには自動化が必要: プロトタイプから OEM ワイヤリング ハーネスに移行するには、大規模な一貫性を維持するために自動化されたワイヤ切断、ストリッピング、圧着機械を備えたパートナーが必要です。
プロジェクトの範囲と成功基準の定義
メーカーに連絡する前に、プロジェクトの正確なパラメータを定義する必要があります。曖昧な仕様は、不正確な見積もりや生産の遅れにつながります。詳細なスコープ文書により、エンジニアリングのニーズとベンダーの能力が調整されます。見積依頼 (RFQ) を発行する前に、包括的な技術パッケージを構築することを常にお勧めします。
環境的および機械的制約
アセンブリの正確な動作環境を文書化します。高温環境では、架橋ポリエチレン (XLPE) または PTFE 絶縁体が必要です。標準的な PVC は、極度の熱で劣化し、脆くなり、亀裂が生じます。すべての化学物質への暴露リスクを評価します。作動油、工業用溶剤、強力な洗浄剤には、ポリウレタンや熱可塑性エラストマーなどの特殊なワイヤ ジャケットが必要です。
振動プロファイルにより、堅牢な歪み緩和の必要性が決まります。高屈曲用途には、単線ではなく細かく撚られた導体が必要です。アセンブリに湿気や埃が侵入する可能性がある場合は、IP 定格の密閉型コネクタを指定してください。これらの制約を文書化することで、メーカーは見積もり段階で適切な原材料を選択できるようになります。次の機械的制約を計画する必要があります。
最高および最低動作温度。
製品の寿命全体にわたって予想される屈曲サイクル。
紫外線や屋外要素への曝露。
配線経路に沿った磨耗のリスク。
すべてのコネクタ終端に必要な引き抜き力。
容量、ミックス、MOQ の要件
実稼働ボリュームの構造を特定します。少量多品種 (LVHM) 生産は、特殊な産業機器、医療機器、航空宇宙用途に適しています。これらの施設には、機敏な切り替えプロセスと高度な熟練した手動オペレーターが必要です。大量/少量混合 (HVLM) 生産は、自動化された処理ラインに大きく依存しており、家庭用電化製品や標準的な自動車プラットフォームに適合します。
生産ニーズをベンダーの最小注文数量 (MOQ) のしきい値に合わせます。一部の施設は大規模な自動化に特化しており、小さなバッチは拒否します。複雑で少量のカスタム アセンブリで成功する製品もあります。ビジネス モデルが自社のボリュームに一致するパートナーを選択すると、スケーリング時の摩擦を防ぐことができます。大量生産を行うショップに 50 本のカスタム ケーブルの構築を強制すると、サービスが低下し、リードタイムが延長されることになります。
規制およびコンプライアンスの目標
最終アセンブリが満たさなければならない必要な認証を確立します。一般的な規格には、家電製品の配線材料に関する UL 758、CSA、CE、または軍事規格 (MIL-SPEC) が含まれます。環境コンプライアンスも材料の選択において重要な役割を果たします。メーカーが RoHS 3 および REACH 指令を厳密に遵守していることを確認してください。部品表 (BOM) 上のすべてのコンポーネントの材料宣言を提供する必要があります。これらの規制目標を満たさないと、製品が特定の国際市場に参入できなくなり、税関での差し押さえが引き起こされます。
ワイヤーハーネスメーカーの種類
製造業界には、いくつかの異なるタイプのベンダーが存在します。これらのカテゴリを理解すると、特定の組み立てニーズに適したパートナーをターゲットにすることができます。すべての委託製造業者を交換可能な事業体として扱うことはできません。
ハーネス専門メーカー vs. 総合受託メーカー
ハーネス専門会社はワイヤー加工に専念しています。彼らは、圧着力の監視、特殊なツール、ハーネス固有のテストに関する深い専門知識を持っています。これらの施設は、Komax や Schleuniger などのブランドの自動切断・ストリップ終端装置に多額の投資を行っています。これらは、ワイヤ処理が主な付加価値である複雑なスタンドアロン ハーネス アセンブリに最適な選択肢です。
総合請負製造業者 (CM) は、完全なボックスビルドのアセンブリを扱います。ハーネスは、全体的な構築の 1 つのコンポーネントにすぎません。彼らは、ハーネスをより大きな電気機械システムに統合し、板金、PCBA、最終パッケージングを管理することに優れています。しかし、一般的なCMでは実際のハーネス生産を専門会社に委託していることが多いです。隠れたマークアップを避けるために、最初の監査中に内部ワイヤ処理機能を明確にする必要があります。
国内生産、ニアショア生産、オフショア生産
地理的に異なる生産地域間のトレードオフを評価します。国内パートナーは、新製品導入 (NPI) フェーズで優れています。迅速なコミュニケーション、迅速なプロトタイピング、強力な知的財産保護を提供します。ルーティングの問題をトラブルシューティングするために 24 時間以内にオンサイトのエンジニアが必要な場合、国内パートナーは比類のない機敏性を提供します。
オフショア生産は、成熟した大量生産に対して重要な労働力の裁定取引を提供します。ただし、オフショア調達では輸送物流の複雑さ、港の遅延、リードタイムの延長が生じます。海上輸送の場合、配送スケジュールに 4 ~ 6 週間追加されます。ニアショア オプションはこれらの要素のバランスをとります。国内施設よりも低い人件費を実現しながら、有利なタイムゾーンを維持し、陸送による輸送時間を短縮します。
ワイヤーハーネスメーカーのコア評価寸法
を評価する ワイヤーハーネスメーカーは 体系的なアプローチを必要とします。最初の見積もりを超えて、基盤となる運用インフラストラクチャを評価する必要があります。ベンダーが欠陥のある部品を出荷して組立ラインが停止してしまうと、単価が低くても意味がありません。
製造可能性を考慮したエンジニアリング サポートと設計 (DFM)
CAD 図面を批判的にレビューするベンダーの能力を評価します。強力なエンジニアリング チームは、配線の長さを短縮し、ピンチ ポイントを排除するための配線の最適化を提案します。可用性を向上させ、リードタイムを短縮するためにコネクタの代替品を推奨しています。また、敏感な信号ラインの電磁干渉 (EMI) を軽減するために、編組銅や箔ラップなどのシールドの改善も提案しています。
正確なビルドボードを作成するプロセスを評価します。複雑なアセンブリには、正確な配線、分岐、およびバンドルを行うための物理的なフォーム ボード (ネイル ボード) が必要です。従来のハーネスをリバース エンジニアリングする機能を確認してください。古い製品の場合は、オリジナルのマニュアルが不足している可能性があります。ベンダーは、物理サンプルを正確に分解し、古いコネクタを特定し、最新の製造可能な BOM を生成する必要があります。
コンポーネントの調達とサプライチェーンの完全性
メーカーの正規代理店ネットワークを分析します。偽造コンポーネントは、特に偽造端末のバネ張力が失われる高振動環境において、壊滅的なフィールド障害を引き起こします。ベンダーはフランチャイズ販売店からのみ購入するか、コンポーネントメーカーから直接購入する必要があります。偽造品防止ポリシーについて問い合わせてください。
社内の工具在庫を評価します。アプリケーターとダイの堅牢なライブラリにより、初期費用が削減されます。たとえば、認定された製品を作成する能力。 JST MOLEX ワイヤリング ハーネスは、 新しいアプリケーター ダイの費用を請求することなく、プロジェクトを加速します。特殊樹脂やカスタムオーバーモールドなどのリードタイムの長い品目に対する安全在庫ポリシーを評価します。世界的な部品不足の際に、即時交換品を調達する際に機敏性を発揮する必要があります。
品質保証、トレーサビリティ、認証
IPC/WHMA-A-620 に厳密に準拠していることを確認します。これは、ケーブルおよびワイヤー ハーネス アセンブリの基本的な業界標準として機能します。これにより、圧着、スプライス、ルーティング、およびタイラップ間隔の許容基準が決まります。製品がクラス 1 (一般)、クラス 2 (専用サービス)、またはクラス 3 (高性能/過酷な環境) への準拠を必要とするかどうかを指定します。
ベースライン ISO 9001:2015 品質管理システムを維持していることを確認します。分野に応じて、航空宇宙には AS9100、自動車には IATF 16949、医療機器には ISO 13485 が必要です。ベンダーが堅牢な ERP システムを利用していることを確認します。原材料のロットを個々のハーネスレベルまで追跡する必要があります。このトレーサビリティは、対象を絞ったリコールと正確な根本原因分析にとって依然として重要です。
テストおよび検証機能
電気試験は包括的かつ自動化されていなければなりません。正しいピン配置を検証するには、自動導通テストが必要です。ショート/オープン検出により、配線エラーを即座に検出します。高電圧アプリケーション用の Hi-Pot テストを指定します。これにより、高電圧 (多くの場合 1000 V 以上) が印加され、絶縁の完全性が確保され、アーク発生の原因となる微細な欠陥が検出されます。
機械試験により物理的耐久性が検証されます。ベンダーは、AWG 規格に照らして圧着引張強度を測定するために破壊的引張試験を実施する必要があります。断面分析では、顕微鏡下で圧着プロファイルを検査します。これにより、素線と端子バレルの間の適切な気密圧縮が確認され、酸化が発生する可能性のある空隙が存在しないことが保証されます。
プロジェクト管理とコミュニケーション
アカウント管理構造を評価します。ベンダーは、プロジェクトに専任のアカウント マネージャーとエンジニアリング担当者を割り当てる必要があります。これにより、シームレスなコミュニケーションと説明責任が保証されます。誰が生産スケジュールを管理しているのかを決して推測する必要はありません。
オフショアベンダーと連携している場合は、タイムゾーンの重複と言語の習熟度を評価します。報告プロセスの透明性を確認します。生産の遅延やエンジニアリング変更オーダー (ECO) の際には、積極的にコミュニケーションをとる必要があります。隠れた遅れは連鎖的に大規模なサプライチェーンの混乱につながります。毎週のオープンオーダーレポートの例を尋ねてください。
カスタム ワイヤー ハーネスの機能と OEM 生産の比較
プロトタイピングの要件は、本格的な生産とは大きく異なります。品質や速度を損なうことなく両方のフェーズを効果的に処理できるベンダーの能力を評価する必要があります。
カスタムワイヤーハーネスのプロトタイピング
ベンダーの専任 NPI チームを評価します。主要な生産ラインを中断することなく、ラピッドプロトタイピングを実行する必要があります。専用のプロトタイプ セルにより、反復サイクルが加速されます。このチームは、迅速なハウジングのフィットチェックのための 3D プリンタと、少量の端子用途のための汎用圧着ツールを利用できる必要があります。
ECO を処理する際の機敏性を評価します。デザインの変更は、ベータ版のテスト段階で頻繁に発生します。 カスタムワイヤーハーネス。ベンダーはドキュメントを更新し、ビルドボードを変更し、新しいコンポーネントを迅速に調達する必要があります。 ECO の実装が遅いと、製品の発売全体が遅れます。古い設計が誤ってビルドされるのを防ぐために、製造現場で古いリビジョンをどのように隔離しているか尋ねてください。
OEM ワイヤーハーネス生産への拡張
大量実行に備えてベンダーの資本設備を確認します。手動圧着では、スケールで許容できないばらつきが生じます。自動化された切断・剥離・終端処理装置を利用していますか?これらの機械は人的ミスを排除し、リアルタイムで圧着力を監視し、数万台のユニットにわたって完全な一貫性を保証します。
高度な製造技術の能力を評価します。への移行 OEM ワイヤリング ハーネスでは、 信頼性の高い接続のために超音波溶接が必要になることがよくあります。自動オーバーモールディングは、手動による熱収縮適用と比較して、優れた張力緩和と環境シールを実現します。ベンダーは、大量の品質管理を維持するためにこの機器を社内に所有する必要があります。
コスト要因と価値に影響を与える要因
組み立てコストの要因を理解することは、効果的に交渉するのに役立ちます。単価だけでなく、全体的な価値提案と長期的な信頼性を評価してください。
カスタム コンポーネントが初期費用にどのような影響を与えるかを理解します。独自のオーバーモールドには高価なスチールまたはアルミニウムの金型が必要です。特殊なテスト フィクスチャにはカスタム プログラミングとインターフェイス ボードが必要です。これらの NRE コストが、総生産量で償却した場合に意味があるかどうかを計算する必要があります。標準の既製コネクタを利用することで、これらの工具費用が完全に不要になります。
材料選択のトレードオフ
プレミアム材料の初期費用と長期的な信頼性のバランスをとります。架橋ポリエチレンは標準の PVC よりも高価です。ただし、高温環境での絶縁不良は防止されます。安価な材料を選択すると、多くの場合、保証請求、現場でのメンテナンス費用の増加、およびブランドの損傷につながります。銅の重量もコストを左右します。ワイヤゲージを過剰に指定すると、最終アセンブリに不必要な費用と重量が追加されます。
労働力 vs 自動化
メーカーの自動化レベルが人件費をどのように相殺するかを分析します。高度に自動化された国内施設は、単純な組み立ての個数価格で手動のオフショア施設と競合することがよくあります。自動化により不良率も大幅に減少します。低品質、やり直し、廃棄にかかるコストを労働力の比較に織り込みます。
段階的な価格設定とMOQ
ボリュームコミットメントが最終的な単価にどのような影響を与えるかを理解します。一括注文により、メーカーは原材料を大量に購入できます。これにより、彼らのコストが削減され、その分をあなたに転嫁する必要があります。現実的な年間使用量予測に基づいて段階的な価格構造を交渉します。製品が予期せず寿命に達した場合、未使用の原材料に対する責任条件を必ず理解してください。
コストドライバー |
生産への影響 |
緩和戦略 |
カスタム ツール (NRE) |
初期費用が高く、初期プロトタイプのリードタイムが数週間延長されます。 |
可能な場合は標準コネクタを使用します。ベンダーの既存のツール ライブラリを活用します。 |
材料の選択 |
プレミアム断熱材 (PTFE) とシールドにより、単価が大幅に増加します。 |
材料の仕様を環境上の制約に厳密に一致させます。オーバーエンジニアリングを避けてください。 |
労働集約度 |
手作業による組み立てでは、変動費と欠陥の可能性が増加します。 |
製造容易性を考慮した設計 (DFM) により、自動化された切断、ストリップ、終端プロセスを最大限に活用します。 |
注文量 |
生産量が少ないと、MOQ ペナルティが発生し、ユニットあたりのコンポーネントコストが高くなります。 |
一括発注と時間差配送スケジュールを導入します。 |
テスト要件 |
複雑な Hi-Pot または RF テストには、特殊な治具と長いサイクル時間が必要です。 |
落札後の価格高騰を避けるために、RFQ でテストパラメータを明確に指定してください。 |
導入リスクとベンダー移行の軽減
ベンダーの切り替えや新製品の発売には重大なリスクが伴います。本格的な生産を許可する前に、新しい製造プロセスを検証するための厳格なプロトコルを実装する必要があります。
最初の商品検査 (FAI) の管理
完全な生産を許可する前に、厳格な FAI プロトコルを確立します。 AS9102 または同等の文書標準を利用します。 FAI は、製造プロセスがお客様の仕様を満たす部品を一貫して生産していることを検証します。 FAI プロセスでは次のことを要求する必要があります。
2D 図面に対してフル次元のレイアウトを検証します。
すべてのワイヤ、端子、ハウジングの材料認証。
圧着引張試験データと顕微鏡写真の断面レポート。
電気試験レポートでは、導通と絶縁抵抗が確認されています。
ルーティングとタイラップの配置の証拠写真。
サプライチェーンの冗長性
ベンダーロックインのリスクを軽減します。すべての設計ファイル、BOM、カスタム ツールを所有していることを確認してください。ベンダーが納品に失敗した場合、生産を迅速に移行する能力が必要です。ベンダー独自のドキュメントに依存すると、単一ソースの状況に陥ることになります。最初の製造契約では必ず工具の所有権を明記してください。
リードタイム管理
一括発注を作成して生産能力を確保します。原材料不足を緩和するためにカンバン協定を導入します。ベンダーは完成品または納期の長いコンポーネントの安全在庫を保持します。必要に応じてこの在庫から引き出し、部品メーカーがリードタイムを延長した場合でも継続的な供給ラインを確保します。
販売後のサポートと RMA プロセス
フィールド故障解析のプロトコルを定義します。ベンダーは明確な返品承認 (RMA) プロセスを持っている必要があります。欠陥がある場合は、詳細な修正および予防措置 (CAPA) レポートを要求します。材料の欠陥かオペレーターのミスかを問わず、根本原因を特定し、再発を防ぐためにプロセスの変更を実施する必要があります。
結論
エンジニアリング インフラストラクチャ、品質システム、自動テスト機能に基づいてメーカーを選択します。品質が悪いと初期の節約が失われるため、最低の見積単価だけで決定を下さないようにしてください。
必要な業界認定と IPC/WHMA-A-620 準拠によって、最初の候補者リストを厳密にフィルタリングします。
ベンダーの内部ツール ライブラリを監査して、NRE コストを削減する機会を特定します。
包括的な BOM、CAD ファイル、および正確なテスト パラメーターを含む詳細な見積依頼 (RFQ) を発行します。
一括注文に署名する前に、施設監査または上位 2 つの候補者からのサンプル First Article ビルドをリクエストしてください。
よくある質問
Q: ワイヤーハーネスメーカーはどのような認証を取得する必要がありますか?
A: 少なくとも、IPC/WHMA-A-620 標準に準拠する必要があります。また、ISO 9001:2015 認証も取得している必要があります。業界に応じて、自動車向けの IATF 16949、航空宇宙向けの AS9100、医療機器向けの ISO 13485 などの分野固有の認証を探してください。
Q: カスタム ワイヤー ハーネスのプロトタイプを作成するのにどれくらい時間がかかりますか?
A: プロトタイピングには通常 2 ~ 6 週間かかります。正確なスケジュールは、コンポーネントの可用性によって大きく異なります。標準の在庫コネクタを使用すると、プロセスが加速されます。カスタムのオーバーモールドまたは特殊ワイヤーを使用すると、リードタイムが大幅に延長される可能性があります。
Q: OEM ワイヤリング ハーネスとアフターマーケット ハーネスの違いは何ですか?
A: OEM ハーネスは、OEM の正確な工場仕様に従って製造されています。完璧な装着感とパフォーマンスを保証します。アフターマーケットのハーネスは、コスト削減のために汎用コネクタ、異なるワイヤゲージ、または代替配線を使用することが多く、長期的な信頼性が損なわれます。
Q: IPC/WHMA-A-620 がハーネス製造にとって重要なのはなぜですか?
A: 品質と受け入れやすさに関する業界のコンセンサス基準を提供します。圧着品質、はんだ付け、接続、配線の正確な基準を定義します。この規格を義務付けることで、すべての生産工程にわたって一貫した信頼性の高い製造慣行が確保されます。
Q: メーカーはワイヤーハーネスの信頼性をどのようにテストしますか?
A: 導通とショート/オープンの検出には自動テストボードを使用しています。高電圧アプリケーションでは、絶縁の完全性を検証するために Hi-Pot テストが必要です。機械的信頼性は、破壊的な引張試験と圧着の顕微鏡断面分析によって検証されます。
Q: ワイヤーハーネス製造における NRE コストはどれくらいですか?
A: 非定期エンジニアリング (NRE) コストは、生産のセットアップに必要な一時的な費用をカバーします。これには、カスタム ビルド ボードの設計、自動テスト フィクスチャのプログラミング、特定のアプリケーター ダイやカスタム オーバーモールド ツールの購入が含まれます。