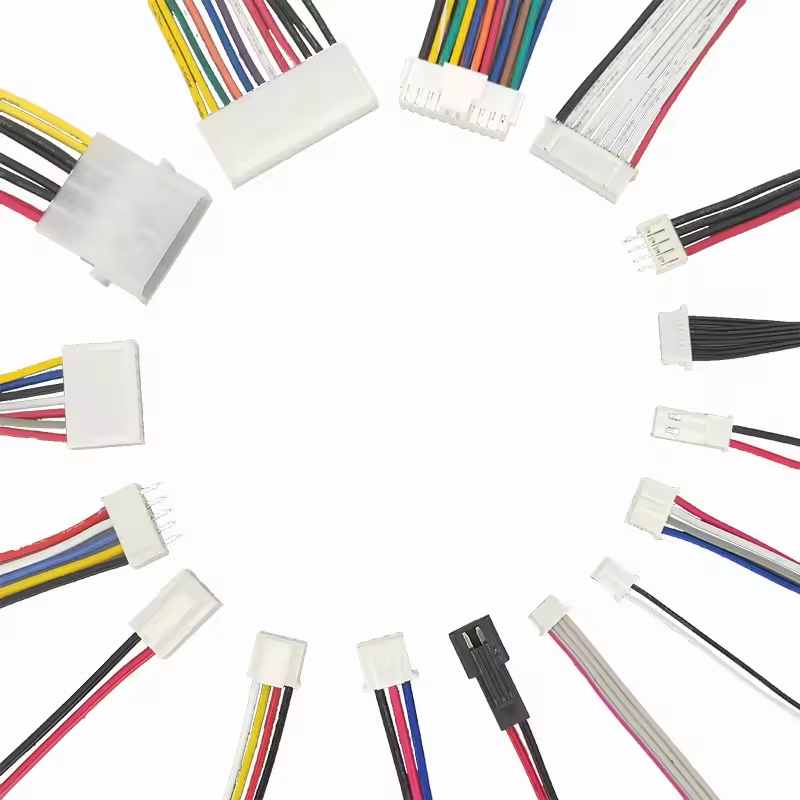
Et kompromittert ledningsnett fungerer som et enkelt feilpunkt i enhver kompleks sammenstilling. Det utløser nedetid for systemet, tilbakekalling av produkter og alvorlige sikkerhetsrisikoer. Å velge riktig leverandør representerer en streng risikostyringsbeslutning snarere enn en enkel kostnadsbesparende øvelse. Ingeniør- og innkjøpsteam sliter ofte med denne prosessen. Du må balansere strenge overholdelseskrav, ledetider for flyktige komponenter og strenge enhetsberegninger når du outsourcer produksjon.
For å redusere risikoen i forsyningskjeden, må organisasjoner evaluere potensielle produksjonspartnere grundig. Du trenger et strengt rammeverk som dekker ingeniørevne, kvalitetsstyringssystemer, produksjonsskalerbarhet og livssyklusstøtte. En pålitelig partner sikrer at designene dine går jevnt fra prototype til fullskala produksjon. De fanger opp designfeil tidlig og optimerer ruting for produksjon. Denne veiledningen gir et teknisk evalueringsrammeverk for å hjelpe deg med å velge en produksjonspartner som er i stand til å oppfylle dine eksakte tekniske spesifikasjoner.
Sertifisering er grunnlinjen: Ikke evaluer leverandører som mangler IPC/WHMA-A-620-samsvar og bransjespesifikke sertifiseringer (f.eks. IATF 16949 for bilindustrien, ISO 13485 for medisinsk).
Verktøy- og innkjøpsevner dikterer ledetider: En produsents interne verktøybibliotek for standardkomponenter (som et JST MOLEX-ledningsnett) påvirker ikke-tilbakevendende ingeniørkostnader (NRE) og prototyphastigheten direkte.
Testing må være omfattende: Visuell inspeksjon er utilstrekkelig. Krev automatisert kontinuitet, Hi-Pot (høyt potensial) og mekanisk trekktesting for alle produksjonskjøringer.
Skalerbarhet krever automatisering: Overgang fra prototype til et OEM-ledningsnett krever en partner med automatiserte maskiner for skjæring, stripping og krymping for å opprettholde konsistens i skala.
Definere ditt prosjektomfang og suksesskriterier
Du må definere dine eksakte prosjektparametre før du kontakter en produsent. Vage spesifikasjoner fører til unøyaktige tilbud og produksjonsforsinkelser. Et detaljert omfangsdokument tilpasser dine tekniske behov med leverandørens muligheter. Vi anbefaler alltid å bygge en omfattende teknisk pakke før du sender en forespørsel om tilbud (RFQ).
Miljømessige og mekaniske begrensninger
Dokumenter det nøyaktige driftsmiljøet for monteringen din. Høytemperaturmiljøer krever tverrbundet polyetylen (XLPE) eller PTFE-isolasjon. Standard PVC brytes ned, blir sprø og sprekker under ekstrem varme. Vurder alle kjemiske eksponeringsrisikoer. Hydrauliske væsker, industrielle løsemidler og sterke rengjøringsmidler krever spesialisert stålkappe som polyuretan eller termoplastiske elastomerer.
Vibrasjonsprofiler tilsier behovet for robust strekkavlastning. High-flex-applikasjoner krever fintrådede ledere i stedet for solid ledning. Spesifiser IP-klassifiserte forseglede kontakter hvis enheten møter fuktighet eller støvinntrengning. Dokumentasjon av disse begrensningene sikrer at produsenten velger riktige råvarer i tilbudsfasen. Du bør kartlegge følgende mekaniske begrensninger:
Maksimal og minimum driftstemperatur.
Forventede flexsykluser over produktets levetid.
Eksponering for UV-stråling eller utendørs elementer.
Fare for slitasje langs ruten.
Nødvendig uttrekkskraft for alle koblingsavslutninger.
Volum-, miks- og MOQ-krav
Identifiser produksjonsvolumstrukturen. Low-Volume/High-Mix (LVHM) produksjon passer til spesialisert industrielt utstyr, medisinsk utstyr eller romfartsapplikasjoner. Disse anleggene trenger smidige omstillingsprosesser og svært dyktige manuelle operatører. High-Volume/Low-Mix-produksjon (HVLM) passer til forbrukerelektronikk eller standard bilplattformer, og er sterkt avhengig av automatiserte prosesseringslinjer.
Juster produksjonsbehovene dine med leverandørens terskler for Minimum Order Quantity (MOQ). Noen anlegg spesialiserer seg på massive automatiserte kjøringer og avviser små batcher. Andre trives med komplekse tilpassede sammenstillinger med lavt volum. Å velge en partner hvis forretningsmodell samsvarer med volumet ditt forhindrer friksjon under skalering. Hvis du tvinger en butikk med høyt volum til å bygge femti spesialtilpassede kabler, vil du oppleve dårlig service og lengre ledetider.
Regulatoriske og overholdelsesmål
Etablere nødvendige sertifiseringer sluttmonteringen skal oppfylle. Vanlige standarder inkluderer UL 758 for apparatets ledningsmateriale, CSA, CE eller militære spesifikasjoner (MIL-SPEC). Miljøoverholdelse spiller også en stor rolle i materialvalg. Sørg for at produsenten følger RoHS 3 og REACH-direktivene strengt. De må gi materialerklæringer for hver komponent på stykklisten (BOM). Unnlatelse av å oppfylle disse regulatoriske målene blokkerer produktet ditt fra å gå inn på spesifikke internasjonale markeder og utløser tollbeslag.
Typer ledningsnettprodusenter
Produksjonslandskapet har flere forskjellige typer leverandører. Å forstå disse kategoriene hjelper deg å målrette den rette partneren for dine spesifikke monteringsbehov. Du kan ikke behandle alle kontraktsprodusenter som utskiftbare enheter.
Spesialiserte selehus vs. generelle kontraktsprodusenter
Spesialiserte selehus fokuserer utelukkende på trådbehandling. De har dyp ekspertise innen krympekraftovervåking, spesialisert verktøy og selespesifikk testing. Disse anleggene investerer tungt i automatisert utstyr fra merker som Komax eller Schleuniger. De representerer det beste valget for komplekse, frittstående selesammenstillinger der trådbehandling er den primære verdiøkningen.
General Contract Manufacturers (CM-er) håndterer komplette bokskonstruksjoner. Selen representerer bare én komponent av den totale konstruksjonen. De utmerker seg ved å integrere selen i et større elektromekanisk system, administrere metallplater, PCBAer og sluttemballasje. Imidlertid outsourcer mange generelle CM-er selve seleproduksjonen til spesialiserte hus. Du må klargjøre deres interne ledningsbehandlingsevner under den første revisjonen for å unngå skjulte markeringer.
Innenlandsk vs. Nearshore vs. Offshore-produksjon
Vurder avveiningene mellom ulike geografiske produksjonsregioner. Innenlandske partnere utmerker seg i New Product Introduction-fasen (NPI). De tilbyr rask kommunikasjon, rask prototyping og sterk beskyttelse av intellektuell eiendom. Når du trenger en ingeniør på stedet innen 24 timer for å feilsøke et rutingproblem, gir innenlandske partnere uovertruffen smidighet.
Offshoreproduksjon gir betydelig arbeidsarbitrage for modne, høyvolumskjøringer. Offshore sourcing introduserer imidlertid skipslogistikkkompleksitet, havneforsinkelser og lengre ledetider. Sjøfrakt legger til fire til seks uker til leveringsplanen din. Nearshore-alternativer balanserer disse faktorene. De tilbyr lavere arbeidspriser enn innenlandske anlegg samtidig som de opprettholder gunstige tidssoner og kortere transitttider via bakkefrakt.
Kjerneevalueringsdimensjoner for en ledningsnettprodusent
Evaluering av a ledningsnettprodusenten krever en systematisk tilnærming. Du må se forbi det første tilbudet og vurdere den underliggende operasjonelle infrastrukturen. En lav stykkpris betyr ingenting hvis leverandøren sender defekte deler som stenger samlebåndet ditt.
Engineering Support and Design for Manufacturability (DFM)
Vurder leverandørens evne til å vurdere CAD-tegningene dine kritisk. Et sterkt ingeniørteam foreslår rutingoptimaliseringer for å redusere ledningslengden og eliminere klempunkter. De anbefaler koblingsalternativer for å forbedre tilgjengeligheten og redusere ledetiden. De foreslår også skjermingsforbedringer, som flettet kobber eller folieomslag, for å dempe elektromagnetisk interferens (EMI) i følsomme signallinjer.
Evaluer prosessen deres for å lage nøyaktige byggetavler. Komplekse sammenstillinger krever fysiske formplater (spikerbrett) for nøyaktig ruting, forgrening og bunting. Se gjennom deres evne til å reversere eldre seler. Du kan mangle original dokumentasjon for eldre produkter. Leverandøren må dekonstruere den fysiske prøven nøyaktig, identifisere utdaterte koblinger og generere en moderne, fabrikerbar stykkliste.
Komponentinnkjøp og forsyningskjedeintegritet
Analyser produsentens autoriserte distributørnettverk. Forfalskede komponenter forårsaker katastrofale feltfeil, spesielt i miljøer med høy vibrasjon der falske terminaler mister fjærspenningen. Leverandøren må kjøpe utelukkende fra franchise-distributører eller direkte fra komponentprodusenter. Be om deres retningslinjer for reduksjon av forfalskning.
Evaluer deres interne verktøybeholdning. Et robust bibliotek med applikatorer og dyser reduserer forhåndskostnadene. For eksempel deres evne til å produsere en sertifisert JST MOLEX ledningsnett uten å lade deg for nye applikatordyser akselererer prosjektet. Vurder deres retningslinjer for sikkerhetslager for varer med lang leveringstid som spesialharpikser eller tilpassede overformer. De må demonstrere smidighet i å skaffe drop-in-erstatninger under global komponentmangel.
Kvalitetssikring, sporbarhet og sertifiseringer
Bekreft streng overholdelse av IPC/WHMA-A-620. Dette fungerer som den grunnleggende industristandarden for kabel- og ledningsnett. Den dikterer akseptkriterier for krymping, skjøter, ruting og tie-wrap-avstand. Spesifiser om produktet ditt krever samsvar med klasse 1 (Generelt), Klasse 2 (Dedikert tjeneste) eller Klasse 3 (Høy ytelse/hardt miljø).
Sørg for at de opprettholder et grunnleggende ISO 9001:2015 kvalitetsstyringssystem. Avhengig av din sektor, kreve AS9100 for romfart, IATF 16949 for bilindustrien eller ISO 13485 for medisinsk utstyr. Bekreft at leverandøren bruker robuste ERP-systemer. De skal spore råvarepartier ned til den enkeltes selenivå. Denne sporbarheten er fortsatt kritisk for målrettede tilbakekallinger og nøyaktig rotårsaksanalyse.
Mulighet for testing og validering
Elektrisk testing skal være omfattende og automatisert. Krev automatisert kontinuitetstesting for å verifisere riktige pin-outs. Kort/åpen deteksjon fanger opp rutingfeil umiddelbart. Spesifiser Hi-Pot-testing for høyspenningsapplikasjoner. Dette gjelder høyspenning (ofte 1000V eller mer) for å sikre isolasjonsintegritet og oppdage mikroskopiske feil som kan forårsake lysbue.
Mekanisk testing validerer fysisk holdbarhet. Leverandøren må utføre destruktiv trekktesting for å måle krympestrekkstyrken mot AWG-standarder. Tverrsnittsanalyse undersøker krympeprofilen under et mikroskop. Dette bekrefter riktig gasstett kompresjon mellom ledningstrådene og terminalrøret, og sikrer at det ikke finnes tomrom der oksidasjon kan dannes.
Prosjektledelse og kommunikasjon
Evaluer deres kontoadministrasjonsstruktur. Leverandøren bør tildele dedikerte kontoansvarlige og ingeniørforbindelser til prosjektet ditt. Dette sikrer sømløs kommunikasjon og ansvarlighet. Du skal aldri måtte gjette hvem som administrerer produksjonsplanen din.
Vurder tidssoneoverlapping og språkkunnskaper hvis du jobber med offshore-leverandører. Se gjennom åpenheten i rapporteringsprosessene deres. De må kommunisere proaktivt under produksjonsforsinkelser eller Engineering Change Orders (ECOs). Skjulte forsinkelser går over i massive forsyningskjedeforstyrrelser. Be om eksempler på deres ukentlige åpne ordrerapporter.
Evaluering av egendefinerte ledningsnettevner vs. OEM-produksjon
Kravene til prototyping skiller seg mye fra fullskala produksjon. Du må vurdere leverandørens evne til å håndtere begge fasene effektivt uten at det går på bekostning av kvalitet eller hastighet.
Prototyping av et tilpasset ledningsnett
Vurder leverandørens dedikerte NPI-team. De må utføre rask prototyping uten å forstyrre hovedproduksjonslinjene deres. En dedikert prototypecelle akselererer iterasjonssykluser. Dette teamet bør ha tilgang til 3D-skrivere for raske tilpasningskontroller av huset og universelle krympeverktøy for terminalapplikasjoner med lavt volum.
Evaluer deres smidighet i håndtering av ECO-er. Designendringer skjer ofte under beta-testfasen av en tilpasset ledningsnett . Leverandøren må oppdatere dokumentasjon, endre byggekort og hente nye komponenter raskt. Langsom ECO-implementering forsinker hele produktlanseringen. Spør hvordan de setter foreldede revisjoner i karantene på butikkgulvet for å forhindre utilsiktede konstruksjoner av gamle design.
Skalering til OEM-produksjon av ledningsnett
Gjennomgå leverandørens kapitalutstyr for høyvolumskjøringer. Manuell krymping introduserer uakseptabel variasjon i skala. Bruker de automatiserte kutt-strimmel-termineringsmaskiner? Disse maskinene eliminerer menneskelige feil, overvåker krympekraften i sanntid og sikrer perfekt konsistens på tvers av titusenvis av enheter.
Evaluer deres kapasitet for avanserte produksjonsteknikker. Overgang til en OEM ledningsnett krever ofte ultralydsveising for pålitelig skjøting. Automatisert overstøping gir overlegen strekkavlastning og miljøforsegling sammenlignet med manuell varmekrympepåføring. Leverandøren må ha dette utstyret internt for å opprettholde kvalitetskontroll ved høye volumer.
Kostnadsdrivere og verdipåvirkende faktorer
Å forstå hva som driver kostnadene for monteringen din hjelper deg med å forhandle effektivt. Se forbi stykkprisen for å evaluere det samlede verditilbudet og langsiktig pålitelighet.
Verktøy- og NRE-kostnader
Forstå hvordan tilpassede komponenter påvirker forhåndskostnadene. Unike overformer krever dyre stål- eller aluminiumsformer. Spesialiserte testarmaturer krever tilpasset programmering og grensesnittkort. Du må beregne om disse NRE-kostnadene gir mening når de amortiseres over ditt totale produksjonsvolum. Ved å utnytte standard hyllekoblinger eliminerer disse verktøykostnadene helt.
Materialvalg Avveininger
Balanser forhåndskostnadene for førsteklasses materialer mot langsiktig pålitelighet. Tverrbundet polyetylen koster mer enn standard PVC. Det forhindrer imidlertid isolasjonssvikt i miljøer med høy varme. Å velge billigere materialer fører ofte til økte garantikrav, feltvedlikeholdskostnader og merkeskade. Kobbervekt driver også kostnadene; over-spesifisering av trådmåler tilfører unødvendige kostnader og vekt til den endelige monteringen.
Arbeid vs. automatisering
Analyser hvordan produsentens automatiseringsnivå oppveier arbeidskostnadene. Svært automatiserte innenlandsanlegg kan ofte konkurrere med manuelle offshoreanlegg på stykkpris for enkle monteringer. Automatisering reduserer også antallet feil drastisk. Ta med kostnadene ved dårlig kvalitet, omarbeid og skrap inn i arbeidssammenligningene dine.
Lagdelte priser og MOQs
Forstå hvordan volumforpliktelser påvirker den endelige enhetskostnaden. Generelle bestillinger lar produsenten kjøpe råvarer i bulk. Dette reduserer kostnadene deres, som de bør overføre til deg. Forhandle prisstrukturer basert på realistiske årlige bruksprognoser. Forsikre deg om at du forstår deres ansvarsvilkår for ubrukte råvarer hvis produktet ditt uventet når slutten av levetiden.
Kostnadsdriver
Innvirkning på produksjonen
Begrensningsstrategi
Tilpasset verktøy (NRE)
Høye forhåndskostnader, forlenger ledetiden for innledende prototyper med uker.
Bruk standard kontakter der det er mulig; utnytte leverandørens eksisterende verktøybibliotek.
Materialvalg
Førsteklasses isolasjon (PTFE) og skjerming øker enhetskostnadene betydelig.
Tilpass materialspesifikasjoner strengt til miljømessige begrensninger; unngå overprosjektering.
Arbeidsintensitet
Manuell montering øker variable kostnader og feilsannsynlighet.
Design for manufacturability (DFM) for å maksimere automatiserte cut-trip-terminate-prosesser.
Ordrevolum
Lave volumer utløser MOQ-straff og høyere komponentkostnader per enhet.
Implementer generelle innkjøpsordrer og forskjøvede leveringsplaner.
Testkrav
Kompleks Hi-Pot- eller RF-testing krever spesialiserte armaturer og lengre syklustider.
Spesifiser testparametere tydelig i tilbudsforespørselen for å unngå prisøkninger etter tildeling.
Implementeringsrisiko og Redusering av leverandørovergang
Å bytte leverandør eller lansere et nytt produkt introduserer betydelig risiko. Du må implementere strenge protokoller for å validere den nye produksjonsprosessen før du godkjenner fullskala produksjon.
Administrere den første artikkelinspeksjonen (FAI)
Etabler en streng FAI-protokoll før full produksjon godkjennes. Bruk AS9102 eller tilsvarende dokumentasjonsstandarder. FAI bekrefter at produksjonsprosessen konsekvent produserer deler som oppfyller dine spesifikasjoner. Du bør kreve følgende under FAI-prosessen:
Fulldimensjonal layoutverifisering mot 2D-tegningen.
Materialsertifiseringer for alle ledninger, terminaler og hus.
Crimp pull-testdata og mikrografertverrsnittsrapporter.
Elektriske testrapporter som bekrefter kontinuitet og isolasjonsmotstand.
Fotografisk bevis på ruting og tie-wrap plassering.
Redundans i forsyningskjeden
Reduser risikoen for leverandørlåsing. Sørg for at du eier alle designfiler, stykklister og tilpasset verktøy. Hvis en leverandør ikke klarer å levere, må du ha muligheten til å flytte produksjonen raskt. Å stole på en leverandørs proprietære dokumentasjon fanger deg i en enkeltkildesituasjon. Angi alltid eierskap til verktøy i den første produksjonsavtalen.
Ledetidsstyring
Strukturere teppeinnkjøpsordrer for å sikre produksjonskapasitet. Implementere Kanban-avtaler for å buffere mot råvaremangel. Leverandøren har sikkerhetslager av ferdigvarer eller langledningskomponenter. Du trekker fra dette lageret etter behov, og sikrer en kontinuerlig forsyningslinje selv om komponentprodusenter forlenger ledetidene.
Støtte etter salg og RMA-prosesser
Definer protokollen for feltfeilanalyse. Leverandøren må ha en klar returvareautorisasjonsprosess (RMA). Krev detaljert rapportering om korrigerende og forebyggende tiltak (CAPA) for eventuelle defekter. De må identifisere grunnårsaken, enten det er en materialfeil eller en operatørfeil, og implementere prosessendringer for å forhindre gjentakelse.
Konklusjon
Velg en produsent basert på deres tekniske infrastruktur, kvalitetssystemer og automatiserte testfunksjoner. Unngå å ta beslutninger utelukkende på den laveste oppgitte stykkprisen, da dårlig kvalitet vil uthule eventuelle innledende besparelser.
Filtrer den første kandidatlisten strengt etter påkrevde industrisertifiseringer og etterlevelse av IPC/WHMA-A-620.
Revidere leverandørens interne verktøybibliotek for å identifisere muligheter for å redusere NRE-kostnader.
Utsted en detaljert forespørsel om tilbud (RFQ) som inneholder en omfattende stykkliste, CAD-filer og eksakte testparametere.
Be om en anleggsrevisjon eller et eksempel på første artikkel fra de to beste konkurrentene dine før du signerer en generell ordre.
FAQ
Spørsmål: Hvilke sertifiseringer bør en ledningsnettprodusent ha?
A: De må som et minimum overholde IPC/WHMA-A-620-standardene. De bør også ha en ISO 9001:2015-sertifisering. Avhengig av din bransje, se etter sektorspesifikke sertifiseringer som IATF 16949 for bilindustrien, AS9100 for romfart eller ISO 13485 for medisinsk utstyr.
Spørsmål: Hvor lang tid tar det å prototype et tilpasset ledningsnett?
A: Prototyping tar vanligvis to til seks uker. Den nøyaktige tidslinjen avhenger sterkt av komponenttilgjengelighet. Ved å bruke standard koblinger på lager akselererer prosessen. Tilpassede overformer eller spesialtråd kan forlenge ledetiden betraktelig.
Spørsmål: Hva er forskjellen mellom et OEM-ledningsnett og et ettermarkedssele?
A: En OEM-sele er bygget i henhold til produsentens eksakte fabrikkspesifikasjoner. Det garanterer perfekt passform og ytelse. Ettermarkedsseler bruker ofte generiske kontakter, forskjellige ledningsmålere eller alternativ ruting for å redusere kostnadene, noe som kompromitterer langsiktig pålitelighet.
Spørsmål: Hvorfor er IPC/WHMA-A-620 viktig for seleproduksjon?
A: Det gir bransjekonsensusstandarden for kvalitet og akseptabilitet. Den definerer nøyaktige kriterier for krympekvalitet, lodding, skjøting og ruting. Pålegg om denne standarden sikrer konsistent, pålitelig produksjonspraksis på tvers av alle produksjonsserier.
Spørsmål: Hvordan tester produsenter ledningsnett for pålitelighet?
A: De bruker automatiserte testtavler for kontinuitet og kort/åpen deteksjon. Høyspentapplikasjoner krever Hi-Pot-testing for å verifisere isolasjonsintegriteten. Mekanisk pålitelighet er validert gjennom destruktiv trekktesting og mikroskopisk tverrsnittsanalyse av krympene.
Spørsmål: Hva er NRE-kostnadene ved produksjon av ledningsnett?
A: Non-Recurring Engineering (NRE) kostnader dekker engangsutgiftene som kreves for å sette opp produksjon. Dette inkluderer utforming av tilpassede byggeplater, programmering av automatiserte testarmaturer og kjøp av spesifikke applikatordyser eller tilpasset overformverktøy.