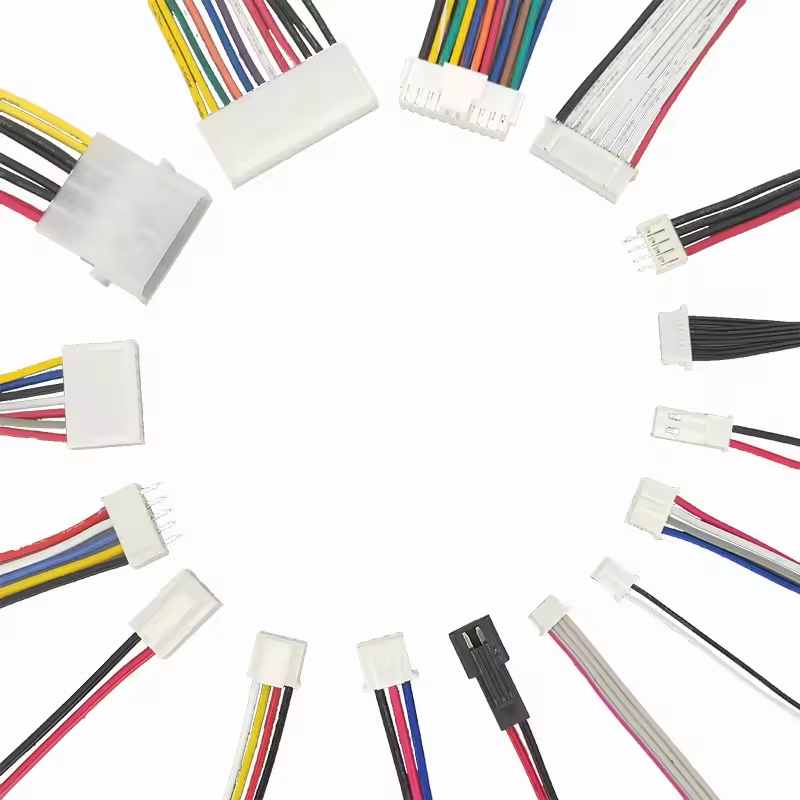
Vaurioitunut johtosarja toimii yhtenä vikakohtana missä tahansa monimutkaisessa kokoonpanossa. Se laukaisee järjestelmän seisokkeja, tuotteiden takaisinvetoja ja vakavia turvallisuusriskejä. Oikean toimittajan valinta edustaa tiukkaa riskinhallintapäätöstä yksinkertaisen kustannussäästön sijaan. Suunnittelu- ja hankintatiimit kamppailevat usein tämän prosessin kanssa. Sinun on tasapainotettava tiukat vaatimustenmukaisuusvaatimukset, haihtuvien komponenttien läpimenoajat ja tiukat yksikkömittaukset, kun ulkoistat tuotantoa.
Toimitusketjun riskin vähentämiseksi organisaatioiden on arvioitava tiukasti mahdollisia valmistuskumppaneita. Tarvitset tiukat puitteet, jotka kattavat suunnittelukyvyn, laadunhallintajärjestelmät, tuotannon skaalautuvuuden ja elinkaarituen. Luotettava kumppani varmistaa, että suunnitelmasi siirtyvät sujuvasti prototyypistä täysimittaiseen tuotantoon. Ne huomaavat suunnitteluvirheet ajoissa ja optimoivat reitityksen valmistettavuutta varten. Tämä opas tarjoaa teknisen arviointikehyksen, jonka avulla voit valita valmistuskumppanin, joka pystyy täyttämään tarkat tekniset vaatimukset.
Sertifiointi on lähtökohta: Älä arvioi toimittajia, joilla ei ole IPC/WHMA-A-620-yhteensopivuutta ja toimialakohtaisia sertifikaatteja (esim. IATF 16949 autoteollisuudelle, ISO 13485 lääketieteelle).
Työkalu- ja hankintaominaisuudet sanelevat läpimenoajat: Valmistajan sisäinen työkalukirjasto vakiokomponenteille (kuten JST MOLEX -johtosarja) vaikuttaa suoraan Non-Recurring Engineering (NRE) -kustannuksiin ja prototyyppien nopeuteen.
Testauksen on oltava kattava: Silmämääräinen tarkastus ei ole riittävä. Vaadi automatisoitu jatkuvuus, Hi-Pot (suuri potentiaali) ja mekaaninen vetotestaus kaikille tuotantoajoille.
Skaalautuvuus vaatii automatisointia: Siirtyminen prototyypistä OEM-johtosarjaan vaatii kumppanin, jolla on automaattinen langanleikkaus-, kuorinta- ja puristuskoneisto, jotta mittakaavassa säilyy johdonmukaisuus.
Projektin laajuuden ja menestyskriteerien määrittäminen
Sinun on määritettävä tarkat projektisi parametrit ennen kuin otat yhteyttä valmistajaan. Epämääräiset tiedot johtavat epätarkkoihin tarjouksiin ja tuotannon viivästyksiin. Yksityiskohtainen laajuusasiakirja mukauttaa suunnittelutarpeesi toimittajan kykyihin. Suosittelemme aina rakentamaan kattavan teknisen paketin ennen tarjouspyynnön (RFQ) lähettämistä.
Ympäristölliset ja mekaaniset rajoitukset
Dokumentoi kokoonpanosi tarkka käyttöympäristö. Korkean lämpötilan ympäristöt vaativat silloitettua polyeteeniä (XLPE) tai PTFE-eristystä. Tavallinen PVC hajoaa, muuttuu hauraaksi ja halkeilee äärimmäisessä kuumuudessa. Arvioi kaikki kemikaalien altistumisen riskit. Hydraulinesteet, teollisuusliuottimet ja voimakkaat puhdistusaineet vaativat erityisiä lankapäällysteitä, kuten polyuretaania tai termoplastisia elastomeerejä.
Tärinäprofiilit sanelevat vankan vedonpoiston tarpeen. Joustavat sovellukset vaativat mieluummin hienosäikeisiä johtimia kuin kiinteää lankaa. Määritä IP-luokiteltu suljetut liittimet, jos kokoonpanoon pääsee kosteutta tai pölyä. Näiden rajoitusten dokumentointi varmistaa, että valmistaja valitsee sopivat raaka-aineet tarjousvaiheessa. Sinun tulee kartoittaa seuraavat mekaaniset rajoitukset:
Maksimi ja minimi käyttölämpötilat.
Odotetut joustosyklit tuotteen elinkaaren aikana.
Altistuminen UV-säteilylle tai ulkoilmaelementeille.
Kulutusvaara reititysreitin varrella.
Vaadittu ulosvetovoima kaikille liittimen päätteille.
Volyymi-, sekoitus- ja MOQ-vaatimukset
Tunnista tuotantomääräsi rakenne. Low-Volume/High-Mix (LVHM) -tuotanto sopii erikoistuneisiin teollisuuslaitteisiin, lääketieteellisiin laitteisiin tai ilmailusovelluksiin. Nämä tilat tarvitsevat ketteriä vaihtoprosesseja ja erittäin ammattitaitoisia manuaalisia käyttäjiä. HVLM (High-Volume/Low-Mix) -tuotanto sopii kulutuselektroniikkaan tai autoteollisuuden vakioalustoille, jotka ovat vahvasti riippuvaisia automatisoiduista käsittelylinjoista.
Kohdista tuotantotarpeesi toimittajan vähimmäistilausmäärän (MOQ) kynnysarvojen kanssa. Jotkut laitokset ovat erikoistuneet massiivisiin automatisoituihin ajoihin ja hylkäävät pieniä eriä. Toiset viihtyvät monimutkaisilla, pienimääräisillä mukautetuilla kokoonpanoilla. Valitsemalla kumppanin, jonka liiketoimintamalli vastaa volyymiäsi, estää kitkaa skaalauksen aikana. Jos pakotat suuren volyymin liikkeen rakentamaan viisikymmentä mukautettua kaapelia, koet huonoa palvelua ja pidennät toimitusajat.
Sääntely- ja vaatimustenmukaisuustavoitteet
Määritä tarvittavat sertifikaatit, jotka lopullisen kokoonpanon on täytettävä. Yleisiä standardeja ovat UL 758 laitteiden johdotusmateriaalille, CSA, CE tai sotilasvaatimukset (MIL-SPEC). Ympäristöystävällisyys on myös tärkeässä roolissa materiaalien valinnassa. Varmista, että valmistaja noudattaa tiukasti RoHS 3- ja REACH-direktiivejä. Heidän on toimitettava materiaaliselosteet jokaisesta materiaaliluettelossa (BOM) olevasta komponentista. Näiden sääntelytavoitteiden laiminlyönti estää tuotteesi pääsyn tietyille kansainvälisille markkinoille ja laukaisee tullin takavarikoinnin.
Johdinsarjan valmistajien tyypit
Valmistusympäristössä on useita erityyppisiä myyjiä. Näiden luokkien ymmärtäminen auttaa sinua kohdistamaan oikean kumppanin erityisiin kokoonpanotarpeisiisi. Et voi käsitellä kaikkia sopimusvalmistajia keskenään vaihdettavissa olevina kokonaisuuksina.
Erikoistuneet valjaat talot vs. yleissopimusvalmistajat
Erikoistuneet johtosarjatalot keskittyvät kokonaan langankäsittelyyn. Heillä on syvä asiantuntemus puristusvoiman valvonnasta, erikoistyökaluista ja valjaskohtaisesta testauksesta. Nämä laitokset investoivat voimakkaasti Komaxin tai Schleunigerin kaltaisten merkkien automatisoituihin leikkaus-nauha-päätteisiin laitteisiin. Ne ovat paras valinta monimutkaisiin, itsenäisiin johtosarjakokoonpanoihin, joissa langankäsittely on ensisijainen lisäarvo.
Yleissopimusvalmistajat (CM:t) käsittelevät kokonaisia laatikkokokoonpanoja. Valjaat edustavat vain yhtä osaa niiden kokonaisrakenteesta. He ovat erinomaisia integroimaan valjaat suurempaan sähkömekaaniseen järjestelmään, hallitsemaan metallilevyjä, PCBA:ita ja lopullista pakkausta. Monet yleiset CM:t ulkoistavat kuitenkin varsinaisen valjaatuotannon erikoistaloille. Sinun on selvitettävä niiden sisäiset lankojen käsittelyominaisuudet ensimmäisen tarkastuksen aikana piilotettujen merkintöjen välttämiseksi.
Kotimainen vs. Nearshore vs. offshore-tuotanto
Arvioi eri maantieteellisten tuotantoalueiden välisiä kompromisseja. Kotimaiset kumppanit menestyvät erinomaisesti uuden tuotteen esittelyvaiheessa (NPI). Ne tarjoavat nopean viestinnän, nopean prototyyppien valmistuksen ja vahvan immateriaalioikeuksien suojan. Kun tarvitset insinöörin paikan päällä 24 tunnin sisällä reititysongelman vianmäärityksestä, kotimaiset kumppanit tarjoavat vertaansa vailla olevaa ketteryyttä.
Offshore-tuotanto tarjoaa merkittävän työvoiman arbitraasin kypsiä, suuria määriä varten. Offshore-hankinta aiheuttaa kuitenkin merenkulun logistiikan monimutkaisuutta, satamaviivästyksiä ja pidemmät toimitusajat. Merirahti lisää toimitusaikatauluusi neljästä kuuteen viikkoa. Nearshore-vaihtoehdot tasapainottavat nämä tekijät. Ne tarjoavat alhaisemmat työvoimahinnat kuin kotimaiset tilat säilyttäen samalla suotuisat aikavyöhykkeet ja lyhyemmät kuljetusajat maarahdin kautta.
Arviointimitat johtosarjan valmistajalle
Arvioimassa a johtosarjan valmistaja vaatii järjestelmällistä lähestymistapaa. Sinun on katsottava alkuperäisen tarjouksen ohi ja arvioitava niiden taustalla oleva toiminnallinen infrastruktuuri. Alhainen kappalehinta ei tarkoita mitään, jos myyjä toimittaa viallisia osia, jotka sammuttavat kokoonpanolinjasi.
Tekninen tuki ja valmistettavuuden suunnittelu (DFM)
Arvioi toimittajan kykyä tarkastella CAD-piirustuksiasi kriittisesti. Vahva suunnittelutiimi ehdottaa reititysoptimointia langan pituuden lyhentämiseksi ja puristuskohtien poistamiseksi. He suosittelevat liitinvaihtoehtoja saatavuuden parantamiseksi ja läpimenoaikojen lyhentämiseksi. He ehdottavat myös suojausparannuksia, kuten punottu kupari- tai foliokääreitä, sähkömagneettisten häiriöiden (EMI) vähentämiseksi herkissä signaalilinjoissa.
Arvioi heidän prosessinsa tarkkojen rakennuslevyjen luomiseksi. Monimutkaiset kokoonpanot vaativat fyysisiä muotolevyjä (naulalevyjä) tarkkaa reititystä, haarautumista ja niputtamista varten. Tarkista heidän kykynsä peruuttaa vanhoja valjaita. Sinulta saattaa puuttua vanhempien tuotteiden alkuperäiset asiakirjat. Myyjän on purettava fyysinen näyte tarkasti, tunnistettava vanhentuneet liittimet ja luotava moderni, valmistettava tuoteluettelo.
Komponenttien hankinta ja toimitusketjun eheys
Analysoi valmistajan valtuutettu jälleenmyyjäverkosto. Väärennetyt komponentit aiheuttavat katastrofaalisia kenttävikoja, erityisesti tärinäpitoisissa ympäristöissä, joissa väärennetyt liittimet menettävät jousijännityksensä. Myyjän tulee ostaa yksinomaan franchising-jakelijoilta tai suoraan komponenttien valmistajilta. Pyydä heidän väärennösten vähentämispolitiikkaansa.
Arvioi heidän sisäinen työkaluvarastonsa. Vankka applikaattorien ja meistien kirjasto vähentää alkukustannuksia. Esimerkiksi heidän kykynsä tuottaa sertifioitu JST MOLEX -johtosarja lataamatta sinua uusista applikaattorisuulakkeista nopeuttaa projektia. Arvioi heidän turvallisuusvarastopolitiikkansa pitkäkestoisille tuotteille, kuten erikoishartseille tai mukautetuille pintamuotteille. Heidän on osoitettava ketteryyttä hankittaessa korvaavia komponentteja maailmanlaajuisen komponenttipulan aikana.
Laadunvarmistus, jäljitettävyys ja sertifioinnit
Varmista, että IPC/WHMA-A-620:a noudatetaan tarkasti. Tämä toimii alan perusstandardina kaapeli- ja johdinsarjakokoonpanoille. Se sanelee hyväksyttävyyskriteerit puristuksille, jatkoksille, reititykselle ja sidontavälille. Määritä, vaatiiko tuotteesi luokan 1 (yleinen), luokan 2 (omistettu palvelu) vai luokan 3 (korkea suorituskyky / vaativa ympäristö) vaatimustenmukaisuuden.
Varmista, että he ylläpitävät ISO 9001:2015 -laatujärjestelmää. Toimialastasi riippuen vaadi AS9100 ilmailulle, IATF 16949 autoteollisuudelle tai ISO 13485 lääketieteellisille laitteille. Varmista, että toimittaja käyttää vankkoja ERP-järjestelmiä. Heidän on seurattava raaka-aineerät yksittäisten valjaiden tasolle asti. Tämä jäljitettävyys on edelleen ratkaisevan tärkeää kohdistetuille takaisinkutsuille ja tarkalle perussyyanalyysille.
Testaus- ja validointiominaisuudet
Sähkötestauksen tulee olla kattavaa ja automatisoitua. Vaadi automaattinen jatkuvuustestaus varmistaaksesi oikeat nastat. Lyhyt/avoin tunnistus havaitsee reititysvirheet välittömästi. Määritä Hi-Pot-testaus suurjännitesovelluksille. Tämä käyttää korkeaa jännitettä (usein 1000 V tai enemmän) eristyksen eheyden varmistamiseksi ja mikroskooppisten vikojen havaitsemiseksi, jotka voivat aiheuttaa kipinöintiä.
Mekaaninen testaus vahvistaa fyysisen kestävyyden. Myyjän on suoritettava tuhoava vetotesti mitatakseen puristusvetolujuutta AWG-standardien mukaisesti. Poikkileikkausanalyysi tutkii puristusprofiilia mikroskoopilla. Tämä varmistaa oikean kaasutiiviin puristuksen langan säikeiden ja liitinholkin välillä, mikä varmistaa, ettei ole tyhjiä paikkoja, joihin hapettumista voisi muodostua.
Projektinhallinta ja viestintä
Arvioi heidän tilinhallintarakennettaan. Myyjän tulee nimetä projektiisi omat asiakasvastaavat ja tekniset yhteyshenkilöt. Tämä varmistaa saumattoman viestinnän ja vastuullisuuden. Sinun ei pitäisi koskaan joutua arvailemaan, kuka hallitsee tuotantoaikatauluasi.
Arvioi aikavyöhykkeiden päällekkäisyydet ja kielitaidot, jos työskentelet offshore-myyjien kanssa. Tarkista heidän raportointiprosessiensa läpinäkyvyys. Heidän on kommunikoitava ennakoivasti tuotantoviiveiden tai ECO-tilausten aikana. Piilotetut viiveet kaskadoituivat valtaviin toimitusketjun häiriöihin. Pyydä esimerkkejä heidän viikoittaisista avoimien tilausten raporteista.
Arvioidaan räätälöityjä johdinsarjojen ominaisuuksia vs. OEM-tuotanto
Prototyyppien vaatimukset poikkeavat huomattavasti täysimittaisesta tuotannosta. Sinun on arvioitava toimittajan kyky käsitellä molempia vaiheita tehokkaasti laadusta tai nopeudesta tinkimättä.
Mukautetun johdinsarjan prototyyppi
Arvioi myyjän omistautunut NPI-tiimi. Niiden on suoritettava nopea prototyyppien valmistus häiritsemättä päätuotantolinjojaan. Erillinen prototyyppisolu nopeuttaa iterointisyklejä. Tällä tiimillä pitäisi olla pääsy 3D-tulostimiin nopeaa kotelon sopivuuden tarkistamista varten ja yleiskäyttöisiä puristustyökaluja pienivolyymillisiin päätesovelluksiin.
Arvioi heidän ketteryyttään ECO:iden käsittelyssä. Suunnittelumuutoksia tapahtuu usein a. beta-testausvaiheessa mukautettu johdinsarja . Toimittajan on päivitettävä dokumentaatio, muutettava rakennuslevyjä ja hankittava uusia komponentteja nopeasti. Hidas ECO-käyttöönotto viivästyttää koko tuotteen julkaisua. Kysy, kuinka he laittavat vanhentuneet versiot karanteeniin myymälässä estääkseen vanhojen mallien rakentamisen vahingossa.
Skaalaus OEM-johtosarjatuotantoon
Tarkista toimittajan pääomalaitteet suuria määriä varten. Manuaalinen puristus aiheuttaa ei-hyväksyttävää vaihtelua mittakaavassa. Hyödyntävätkö he automatisoituja leikkaus-nauha-päätekoneita? Nämä koneet eliminoivat inhimilliset virheet, valvovat puristusvoimaa reaaliajassa ja varmistavat täydellisen yhdenmukaisuuden kymmenien tuhansien yksiköiden välillä.
Arvioi heidän kykynsä käyttää edistyneitä valmistustekniikoita. Siirtyminen an OEM-johtosarja vaatii usein ultraäänihitsauksen luotettavaa jatkoksia varten. Automaattinen ylimuovaus tarjoaa erinomaisen vedonpoiston ja ympäristötiiviyden verrattuna manuaaliseen lämpökutistumiseen. Myyjällä on oltava tämä laitteisto sisäisesti, jotta laadunvalvonta voidaan ylläpitää suurilla määrillä.
Kustannustekijät ja arvoon vaikuttavat tekijät
Kokoonpanon kustannusten johtamisen ymmärtäminen auttaa sinua neuvottelemaan tehokkaasti. Katso kappalehintaa pidemmälle arvioidaksesi yleistä arvolupausta ja pitkän aikavälin luotettavuutta.
Työkalu- ja NRE-kustannukset
Ymmärrä, kuinka mukautetut komponentit vaikuttavat ennakkokustannuksiin. Ainutlaatuiset päällimuotit vaativat kalliita teräs- tai alumiinimuotteja. Erikoistuneet testilaitteet vaativat mukautetun ohjelmoinnin ja liitäntäkortteja. Sinun on laskettava, ovatko nämä NRE-kustannukset järkeviä, kun ne poistetaan koko tuotantomäärästäsi. Vakiovalmisteisten, valmiiden liittimien hyödyntäminen eliminoi nämä työkaluvaraukset kokonaan.
Materiaalin valinnan kompromisseja
Tasaa ensiluokkaisten materiaalien kustannukset pitkän aikavälin luotettavuuteen. Silloitettu polyeteeni maksaa enemmän kuin tavallinen PVC. Se kuitenkin estää eristysvaurion kuumassa ympäristössä. Halvempien materiaalien valitseminen johtaa usein lisääntyneisiin takuuvaatimuksiin, kenttähuoltokustannuksiin ja merkkivaurioihin. Kuparin paino ohjaa myös kustannuksia; liiallinen lankamitta lisää tarpeettomia kustannuksia ja painoa lopulliseen kokoonpanoon.
Työvoima vs. automaatio
Analysoi, kuinka valmistajan automaatiotaso kompensoi työvoimakustannuksia. Pitkälle automatisoidut kotitalouslaitokset voivat usein kilpailla manuaalisten offshore-laitosten kanssa kappalehinnalla yksinkertaisista kokoonpanoista. Automaatio vähentää myös huomattavasti virheiden määrää. Ota huomioon huonon laadun, korjaustyön ja romun kustannukset työvoimavertailuissasi.
Porrastettu hinnoittelu ja MOQ:t
Ymmärrä, kuinka volyymisitoumukset vaikuttavat lopullisiin yksikkökustannuksiin. Valmiit tilaukset antavat valmistajalle mahdollisuuden ostaa raaka-aineita irtotavarana. Tämä vähentää heidän kustannuksiaan, jotka heidän pitäisi siirtää sinulle. Neuvottele porrastetut hinnoittelurakenteet realististen vuosittaisten käyttöennusteiden perusteella. Varmista, että ymmärrät heidän vastuunsa käyttämättömistä raaka-aineista, jos tuotteesi käyttöikä päättyy odottamatta.
Käytä mahdollisuuksien mukaan vakioliittimiä; hyödyntää toimittajan olemassa olevaa työkalukirjastoa.
Materiaalin valinta
Ensiluokkainen eristys (PTFE) ja suojaus lisäävät yksikkökustannuksia merkittävästi.
Yhdistä materiaalimääritykset tiukasti ympäristön rajoituksiin; vältä liiallista suunnittelua.
Työvoiman intensiteetti
Manuaalinen kokoonpano lisää muuttuvia kustannuksia ja vikojen todennäköisyyttä.
Suunniteltu valmistettaviksi (DFM) automatisoitujen leikkaus-nauha-pääte-prosessien maksimoimiseksi.
Tilausmäärä
Pienet määrät laukaisevat MOQ-sakkoja ja korkeammat yksikkökohtaiset komponenttikustannukset.
Toteuta yleiset ostotilaukset ja porrastetut toimitusaikataulut.
Testausvaatimukset
Monimutkainen Hi-Pot- tai RF-testaus vaatii erikoistuneita kalusteita ja pidemmät sykliajat.
Määritä testausparametrit selvästi tarjouspyynnössä välttääksesi tarjouksen myöntämisen jälkeiset hinnankorotukset.
Käyttöönoton riskit ja toimittajan siirtymän lieventäminen
Toimittajan vaihtaminen tai uuden tuotteen lanseeraus tuo mukanaan merkittävän riskin. Sinun on otettava käyttöön tiukat protokollat uuden valmistusprosessin validoimiseksi ennen täysimittaisen tuotannon valtuuttamista.
Ensimmäisen artikkelin tarkastuksen (FAI) hallinta
Luo tiukka FAI-protokolla ennen täyden tuotannon valtuuttamista. Käytä AS9102:ta tai vastaavia dokumentaatiostandardeja. FAI vahvistaa, että valmistusprosessi tuottaa johdonmukaisesti osia, jotka täyttävät vaatimukset. Sinun tulee vaatia seuraavia FAI-prosessin aikana:
Täysiulotteinen asettelun varmistus 2D-piirustuksen perusteella.
Materiaalisertifikaatit kaikille johtimille, liittimille ja koteloille.
Purista vetotestitiedot ja mikrovalokuvat poikkileikkausraportit.
Sähkötestiraportit, jotka vahvistavat jatkuvuuden ja eristysvastuksen.
Valokuvat reitityksestä ja solmioiden sijoittelusta.
Toimitusketjun redundanssi
Vähennä myyjän lukkiutumisen riskiä. Varmista, että omistat kaikki suunnittelutiedostot, materiaaliluettelot ja mukautetut työkalut. Jos myyjä ei toimita, sinulla on oltava kyky siirtää tuotantoa nopeasti. Toimittajan omaan dokumentaatioon luottaminen saa sinut yhden lähteen tilanteeseen. Merkitse aina työkalujen omistusoikeus alkuperäisessä valmistussopimuksessa.
Lead Time Management
Järjestä kokonaisostotilaukset tuotantokapasiteetin varmistamiseksi. Toteuta Kanban-sopimuksia puskuroidaksesi raaka-ainepulaa. Myyjällä on valmiiden tuotteiden tai pitkävaikutteisten komponenttien turvallisuusvarasto. Vedät tästä varastosta tarpeen mukaan ja varmistat jatkuvan syöttölinjan, vaikka komponenttivalmistajat pidentäisivät toimitusaikojaan.
Myynnin jälkeinen tuki ja RMA-prosessit
Määritä protokolla kenttävirheanalyysille. Toimittajalla on oltava selkeä palautusvaltuutus (RMA) -prosessi. Vaadi yksityiskohtainen korjaavien ja ehkäisevien toimien (CAPA) raportointi kaikista vioista. Heidän on tunnistettava perimmäinen syy, olipa kyseessä materiaalivika tai käyttäjän virhe, ja tehtävä prosessimuutoksia toistumisen estämiseksi.
Johtopäätös
Valitse valmistaja suunnitteluinfrastruktuurin, laatujärjestelmien ja automaattisten testausominaisuuksien perusteella. Vältä tekemästä päätöksiä vain alimman noteeratun kappalehinnan perusteella, koska huono laatu heikentää alkuperäisiä säästöjä.
Suodata alkuperäinen ehdokasluettelo tiukasti vaadittujen alan sertifikaattien ja IPC/WHMA-A-620-yhteensopivuuden mukaan.
Tarkista toimittajan sisäinen työkalukirjasto tunnistaaksesi mahdollisuudet vähentää NRE-kustannuksia.
Lähetä yksityiskohtainen tarjouspyyntö (RFQ), joka sisältää kattavan tuoteluettelon, CAD-tiedostot ja tarkat testausparametrit.
Pyydä kiinteistön auditointia tai ensimmäisen artikkelin mallikappaletta kahdelta suurimmalta kilpailijaltasi ennen yleistilauksen allekirjoittamista.
FAQ
K: Mitä sertifikaatteja johtosarjan valmistajalla tulee olla?
V: Niiden on oltava vähintään IPC/WHMA-A-620-standardien mukaisia. Heillä tulee olla myös ISO 9001:2015 -sertifikaatti. Toimialastasi riippuen etsi alakohtaisia sertifikaatteja, kuten IATF 16949 autoteollisuudelle, AS9100 ilmailualalle tai ISO 13485 lääketieteellisille laitteille.
K: Kuinka kauan mukautetun johdinsarjan prototyypin tekeminen kestää?
V: Prototyyppien tekeminen kestää yleensä kahdesta kuuteen viikkoa. Tarkka aikajana riippuu suuresti komponenttien saatavuudesta. Varastossa olevien vakioliittimien käyttö nopeuttaa prosessia. Mukautetut ylimuotit tai erikoislanka voivat pidentää läpimenoaikoja merkittävästi.
K: Mitä eroa on OEM-johtosarjan ja jälkimarkkinoiden johtosarjan välillä?
V: OEM-valjaat on rakennettu alkuperäisen laitteen valmistajan tarkan tehdasmääritysten mukaan. Se takaa täydellisen istuvuuden ja suorituskyvyn. Jälkimarkkinoiden johtosarjoissa käytetään usein yleisiä liittimiä, erilaisia johdinmittareita tai vaihtoehtoisia reitityksiä kustannusten vähentämiseksi, mikä vaarantaa pitkän aikavälin luotettavuuden.
K: Miksi IPC/WHMA-A-620 on tärkeä valjaiden valmistuksessa?
V: Se tarjoaa alan konsensusstandardin laadun ja hyväksyttävyyden suhteen. Se määrittelee tarkat kriteerit puristuslaadulle, juottamiselle, jatkoksille ja reititykselle. Tämän standardin velvoittaminen takaa johdonmukaiset ja luotettavat valmistuskäytännöt kaikilla tuotantoajoilla.
K: Kuinka valmistajat testaavat johtosarjojen luotettavuuden?
V: He käyttävät automatisoituja testilevyjä jatkuvuuden ja oikosulun/avoimen havaitsemiseen. Korkeajännitesovellukset vaativat Hi-Pot-testauksen eristyksen eheyden varmistamiseksi. Mekaaninen luotettavuus varmistetaan tuhoavalla vetotestauksella ja puristusten mikroskooppisella poikkileikkausanalyysillä.
K: Mitkä ovat NRE-kustannukset johdinsarjan valmistuksessa?
V: Non-Recurring Engineering (NRE) -kustannukset kattavat tuotannon käynnistämiseen tarvittavat kertaluonteiset kulut. Tämä sisältää räätälöityjen levyjen suunnittelun, automatisoitujen testilaitteiden ohjelmoinnin ja erityisten applikaattorisuulakkeiden tai räätälöityjen muottityökalujen ostamisen.