A sérült kábelköteg egyetlen meghibásodási pontként működik bármely összetett szerelvényen belül. Rendszerleállást, termékvisszahívást és súlyos biztonsági veszélyeket vált ki. A megfelelő szállító kiválasztása szigorú kockázatkezelési döntést jelent, nem pedig egyszerű költségmegtakarítási gyakorlatot. A mérnöki és beszerzési csapatok gyakran küzdenek ezzel a folyamattal. A gyártás kiszervezésekor egyensúlyban kell tartania a szigorú megfelelőségi követelményeket, az ingadozó komponensek átfutási idejét és a szigorú egységmérőket.
Az ellátási lánc kockázatának csökkentése érdekében a szervezeteknek szigorúan értékelniük kell a potenciális gyártó partnereket. Szüksége van egy szigorú keretrendszerre, amely magában foglalja a mérnöki képességeket, a minőségirányítási rendszereket, a termelés méretezhetőségét és az életciklus-támogatást. Megbízható partnerünk biztosítja, hogy a tervek zökkenőmentesen váltsák át a prototípusból a teljes körű gyártásba. Korán felismerik a tervezési hibákat, és optimalizálják az útvonaltervezést a gyárthatóság érdekében. Ez az útmutató egy műszaki értékelési keretet biztosít, amely segít kiválasztani azt a gyártó partnert, amely képes megfelelni az Ön pontos mérnöki specifikációinak.
A tanúsítás az alap: Ne értékelje az IPC/WHMA-A-620 megfelelőséget és az iparág-specifikus tanúsítványokat (pl. IATF 16949 autóipari, ISO 13485 orvosi) nem rendelkező szállítókat.
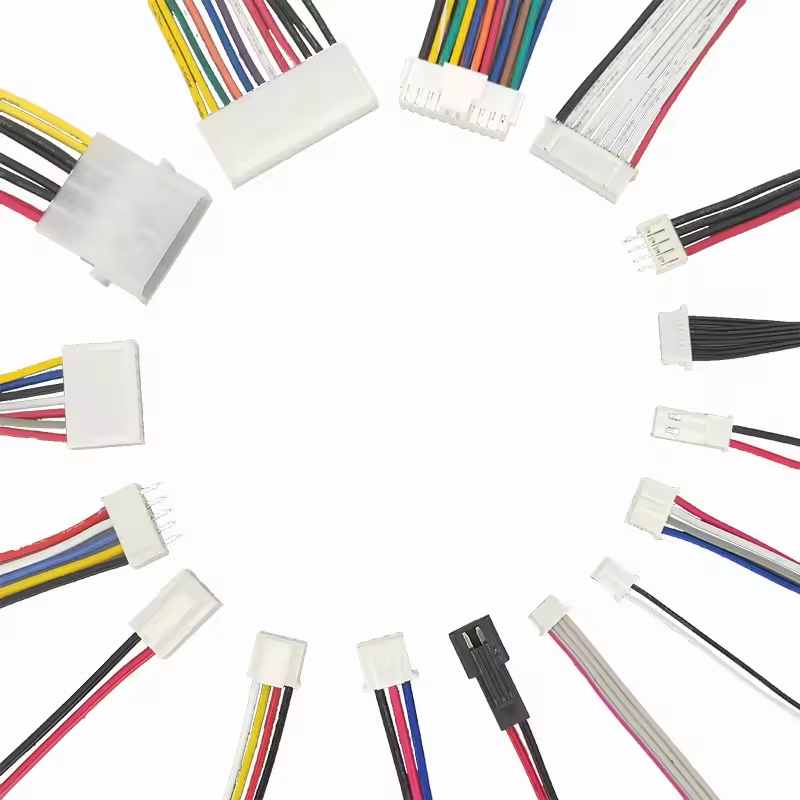
A szerszámozási és beszerzési képességek megszabják az átfutási időt: A gyártó belső szerszámkönyvtára a szabványos alkatrészekhez (például a JST MOLEX kábelköteghez) közvetlenül befolyásolja a nem ismétlődő tervezési (NRE) költségeket és a prototípusgyártás sebességét.
A tesztelésnek átfogónak kell lennie: A szemrevételezés nem elegendő. Automatizált folytonosság, Hi-Pot (nagy potenciál) és mechanikus húzási teszt szükséges minden gyártási folyamathoz.
A méretezhetőség automatizálást igényel: A prototípusról az OEM kábelkötegre való átálláshoz automatizált huzalvágó, csupaszító és krimpelő gépekkel rendelkező partnerre van szükség a konzisztencia fenntartása érdekében.
A projekt hatókörének és sikerkritériumainak meghatározása
Mielőtt bármilyen gyártóval kapcsolatba lépne, meg kell határoznia a projekt pontos paramétereit. A homályos specifikációk pontatlan árajánlatokhoz és gyártási késésekhez vezetnek. A részletes hatókör dokumentum összehangolja az Ön mérnöki igényeit a szállító képességeivel. Mindig javasoljuk egy átfogó műszaki csomag összeállítását az ajánlatkérés (RFQ) kiadása előtt.
Környezeti és mechanikai korlátok
Dokumentálja az összeállítás pontos működési környezetét. A magas hőmérsékletű környezetben térhálósított polietilén (XLPE) vagy PTFE szigetelésre van szükség. A szabványos PVC lebomlik, törékennyé válik, és extrém hő hatására megreped. Mérje fel az összes vegyi expozíciós kockázatot. A hidraulikus folyadékok, az ipari oldószerek és a kemény tisztítószerek speciális huzalburkolatot igényelnek, például poliuretánt vagy hőre lágyuló elasztomereket.
A vibrációs profilok megkövetelik a robusztus feszültségmentesítés szükségességét. A nagy rugalmasságú alkalmazásokhoz tömör vezeték helyett finom sodrású vezetékekre van szükség. Adja meg az IP-besorolású, tömített csatlakozókat, ha a szerelvény nedvesség vagy por behatolására néz. Ezen korlátozások dokumentálása biztosítja, hogy a gyártó az ajánlattételi szakaszban a megfelelő alapanyagokat választja ki. A következő mechanikai korlátokat kell feltérképeznie:
Maximális és minimális üzemi hőmérséklet.
A termék élettartama alatt várható rugalmas ciklusok.
UV-sugárzásnak vagy kültéri elemeknek való kitettség.
Kopásveszély a nyomvonal mentén.
Szükséges kihúzási erő az összes csatlakozóvéghez.
Mennyiségi, keverési és MOQ követelmények
Határozza meg a termelési mennyiség szerkezetét. A Low-Volume/High-Mix (LVHM) gyártás speciális ipari berendezésekhez, orvosi eszközökhöz vagy repülőgép-ipari alkalmazásokhoz illeszkedik. Ezeknek a létesítményeknek agilis átállási folyamatokra és magasan képzett kézi kezelőkre van szükségük. A nagy volumenű/alacsony keverésű (HVLM) gyártás megfelel a fogyasztói elektronikai vagy szabványos autóipari platformoknak, nagymértékben támaszkodva az automatizált feldolgozósorokra.
Igazítsa termelési igényeit a szállító minimális rendelési mennyiségének (MOQ) küszöbértékéhez. Egyes létesítmények hatalmas automatizált futtatásra specializálódtak, és elutasítják a kis tételeket. Mások az összetett, kis mennyiségű egyedi összeállításokkal boldogulnak. Ha olyan partnert választ, akinek az üzleti modellje megfelel az Ön volumenének, elkerülhető a súrlódás a méretezés során. Ha arra kényszerít egy nagy volumenű üzletet, hogy ötven egyedi kábelt készítsen, rossz szolgáltatást és meghosszabbított átfutási időt fog tapasztalni.
Szabályozási és megfelelési célok
Állítsa be a szükséges tanúsítványokat, amelyeknek a végső összeállításnak meg kell felelnie. Az általános szabványok közé tartozik az UL 758 a készülékek kábelezési anyagára, a CSA, a CE vagy a katonai specifikációkra (MIL-SPEC). Az anyagválasztásban is nagy szerepe van a környezetvédelemnek. Győződjön meg arról, hogy a gyártó szigorúan betartja az RoHS 3 és REACH irányelveket. Anyagnyilatkozatot kell adniuk az anyagjegyzékben (BOM) szereplő minden alkatrészről. Ha nem teljesíti ezeket a szabályozási célokat, az megakadályozza a termék belépését meghatározott nemzetközi piacokra, és vámlefoglalásokat indít el.
A kábelköteg-gyártók típusai
A gyártási környezet számos különböző típusú beszállítót tartalmaz. Ezeknek a kategóriáknak a megértése segít megcélozni a megfelelő partnert az összeszerelési igényeinek megfelelően. Nem kezelhet minden szerződéses gyártót felcserélhető entitásként.
Speciális hevederházak kontra általános szerződéses gyártók
A speciális kábelköteg-házak teljes mértékben a huzalfeldolgozásra összpontosítanak. Mély szakértelemmel rendelkeznek a krimpelőerő-felügyelet, a speciális szerszámok és a heveder-specifikus tesztelés terén. Ezek a létesítmények jelentős összegeket fektetnek be olyan márkák automatizált vágószalag-végződés-berendezéseibe, mint a Komax vagy a Schleuniger. Ezek jelentik a legjobb választást összetett, önálló kábelköteg-összeállításokhoz, ahol a huzalfeldolgozás az elsődleges hozzáadott érték.
Az általános szerződéses gyártók (CM-ek) a teljes dobozos összeállításokat kezelik. A heveder csak az egyik összetevője az általános felépítésüknek. Kiválóan képesek integrálni a kábelköteget egy nagyobb elektromechanikus rendszerbe, kezelni a fémlemezeket, a PCBA-kat és a végső csomagolást. Sok általános CM azonban kiszervezi a tényleges kábelköteg-gyártást speciális házaknak. A rejtett jelölések elkerülése érdekében a kezdeti ellenőrzés során tisztáznia kell a belső huzalfeldolgozási képességeiket.
Belföldi vs. Nearshore vs. Offshore termelés
Értékelje a különböző földrajzi termelési régiók közötti kompromisszumokat. A hazai partnerek kiválóak az új termék bevezetésének (NPI) szakaszában. Gyors kommunikációt, gyors prototípus-készítést és erős szellemi tulajdonvédelmet kínálnak. Ha 24 órán belül helyszíni mérnökre van szüksége az útválasztási probléma elhárításához, a hazai partnerek páratlan agilitást biztosítanak.
Az offshore termelés jelentős munkaerő-arbitrázst biztosít az érett, nagy volumenű futtatásokhoz. Az offshore beszerzés azonban bonyolult szállítási logisztikai problémákat, kikötői késéseket és hosszabb átfutási időt eredményez. Az óceáni fuvarozás négy-hat héttel növeli a szállítási ütemtervet. A közeli opciók kiegyensúlyozzák ezeket a tényezőket. Alacsonyabb munkaerő-árakat kínálnak, mint a hazai létesítmények, miközben fenntartják a kedvező időzónákat és rövidebb szállítási időt a szárazföldi áruszállítással.
A kábelköteg-gyártó alapvető kiértékelési méretei
Értékelve a a kábelköteg gyártója szisztematikus megközelítést igényel. Túl kell tekintenie az eredeti árajánlaton, és fel kell mérnie a mögöttes működési infrastruktúrát. Az alacsony darabár semmit sem jelent, ha az eladó hibás alkatrészeket szállít, amelyek leállítják a szerelősort.
Mérnöki támogatás és tervezés a gyárthatósághoz (DFM)
Mérje fel a szállító képességét a CAD-rajzok kritikus áttekintésére. Egy erős mérnökcsapat az útválasztási optimalizálást javasolja a vezetékek hosszának csökkentése és a csípőpontok kiküszöbölése érdekében. Csatlakozóalternatívákat ajánlanak a rendelkezésre állás javítása és az átfutási idő csökkentése érdekében. Az elektromágneses interferencia (EMI) mérséklése érdekében az érzékeny jelvonalakban árnyékolási fejlesztéseket is javasolnak, például fonott réz- vagy fóliaburkolatokat.
Értékelje a folyamatukat a pontos építési táblák létrehozásához. Az összetett összeállításokhoz fizikai formájú táblákra (szögtáblákra) van szükség a pontos útválasztáshoz, elágazáshoz és kötegeléshez. Tekintse át a régi kábelkötegek visszafejtésére való képességüket. Előfordulhat, hogy hiányzik a régebbi termékek eredeti dokumentációja. A szállítónak pontosan meg kell bontania a fizikai mintát, azonosítania kell az elavult csatlakozókat, és létre kell hoznia egy modern, legyártható anyagjegyzéket.
Az alkatrészek beszerzése és az ellátási lánc integritása
Elemezze a gyártó hivatalos forgalmazói hálózatát. A hamisított alkatrészek katasztrofális térhibákat okoznak, különösen erős vibrációjú környezetben, ahol a hamis csatlakozók elvesztik rugófeszültségüket. Az eladónak kizárólag franchise-forgalmazóktól vagy közvetlenül az alkatrészgyártóktól kell vásárolnia. Kérje meg a hamisítás-csökkentési politikájukat.
Értékelje a belső szerszámkészletüket. Az applikátorok és szerszámok robusztus könyvtára csökkenti az előzetes költségeket. Például, hogy képesek igazolni A JST MOLEX kábelköteg anélkül, hogy új felhordószerszámokért kellene fizetnie, felgyorsítja a projektet. Mérje fel a biztonsági készletekre vonatkozó irányelveiket a hosszú átfutási idejű termékekre, például speciális gyantákra vagy egyedi öntőformákra. Agilitást kell mutatniuk a beugró cserealkatrészek beszerzésében a globális alkatrészhiány idején.
Minőségbiztosítás, nyomon követhetőség és tanúsítványok
Ellenőrizze az IPC/WHMA-A-620 szigorú betartását. Ez a kábel- és kábelköteg-szerelvények alapvető iparági szabványa. Meghatározza az elfogadhatósági kritériumokat a krimpelésekre, a toldásokra, az útválasztásra és a kötözési távolságra vonatkozóan. Adja meg, hogy terméke megköveteli-e az 1. osztályú (általános), a 2. osztályú (dedikált szolgáltatás) vagy a 3. osztályú (nagy teljesítmény/zord környezet) megfelelőséget.
Biztosítani kell, hogy fenntartsák az ISO 9001:2015 minőségirányítási rendszer alapszintjét. Szektortól függően AS9100 az űrrepüléshez, az IATF 16949 az autóiparhoz vagy az ISO 13485 az orvosi eszközökhöz. Győződjön meg arról, hogy a szállító robusztus ERP rendszereket használ. Nyomon kell követniük a nyersanyagtételeket az egyedi hevederszintig. Ez a nyomon követhetőség továbbra is kritikus fontosságú a célzott visszahívásokhoz és a kiváltó okok pontos elemzéséhez.
Tesztelési és érvényesítési képességek
Az elektromos tesztelésnek átfogónak és automatizáltnak kell lennie. Automatikus folytonossági tesztelés szükséges a helyes kivezetések ellenőrzéséhez. A rövid/nyitott érzékelés azonnal észleli az útválasztási hibákat. Határozza meg a Hi-Pot tesztelést a nagyfeszültségű alkalmazásokhoz. Ez magas feszültséget (gyakran 1000 V-ot vagy nagyobbat) alkalmaz a szigetelés integritásának biztosítására és a mikroszkopikus hibák észlelésére, amelyek ívképződést okozhatnak.
A mechanikai vizsgálat igazolja a fizikai tartósságot. Az eladónak roncsolásos húzóvizsgálatot kell végeznie a krimpelési szakítószilárdság mérésére az AWG szabványokhoz képest. A keresztmetszeti elemzés mikroszkóp alatt vizsgálja a krimpelési profilt. Ez megerősíti a megfelelő gáztömör összenyomást a huzalszálak és a terminálcső között, biztosítva, hogy ne legyenek üregek, ahol oxidáció képződhet.
Projektmenedzsment és kommunikáció
Értékelje számlakezelési struktúrájukat. A szállítónak dedikált ügyfélmenedzsereket és mérnöki kapcsolattartókat kell kijelölnie a projekthez. Ez biztosítja a zökkenőmentes kommunikációt és az elszámoltathatóságot. Soha nem kell találgatnia, hogy ki irányítja a gyártási ütemtervet.
Mérje fel az időzónák átfedéseit és a nyelvtudást, ha offshore szállítókkal dolgozik. Tekintse át jelentési folyamataik átláthatóságát. Proaktívan kell kommunikálniuk a gyártási késések vagy a műszaki változtatási utasítások (ECO) során. A rejtett késések az ellátási lánc hatalmas megszakadásaiba torkollnak. Kérjen példákat a heti nyílt rendelési jelentéseikre.
Egyedi kábelköteg-képességek értékelése az OEM-gyártáshoz képest
A prototípus-készítés követelményei jelentősen eltérnek a teljes körű gyártástól. Értékelnie kell a szállító azon képességét, hogy hatékonyan tudja-e kezelni mindkét fázist a minőség vagy a sebesség veszélyeztetése nélkül.
Egyedi kábelköteg prototípus készítése
Értékelje az eladó elkötelezett NPI-csapatát. Gyors prototípuskészítést kell végrehajtaniuk anélkül, hogy megzavarnák fő gyártósoraikat. Egy dedikált prototípus cella felgyorsítja az iterációs ciklusokat. Ennek a csapatnak hozzáféréssel kell rendelkeznie 3D nyomtatókhoz a ház gyors illeszkedésének ellenőrzéséhez, valamint univerzális krimpelőeszközökhöz kis mennyiségű terminálalkalmazáshoz.
Értékelje agilitásukat az ECO-k kezelésében. A tervezési változtatások gyakran történnek a bétatesztelési szakaszban a egyedi kábelköteg . A szállítónak frissítenie kell a dokumentációt, módosítania kell az összeállítási kártyákat, és gyorsan be kell szereznie az új összetevőket. A lassú ECO bevezetés késlelteti a teljes termékbevezetést. Kérdezd meg, hogyan zárják karanténba az elavult változatokat a műhelyben, hogy megakadályozzák a régi tervek véletlenszerű építését.
Méretezés az OEM kábelköteg-gyártásra
Tekintse át az eladó tőkefelszerelését a nagy volumenű futtatásokhoz. A kézi krimpelés elfogadhatatlan léptékbeli változékonyságot eredményez. Használnak automatizált vágás-szalag-végződés gépeket? Ezek a gépek kiküszöbölik az emberi hibákat, valós időben figyelik a krimpelési erőt, és tökéletes konzisztenciát biztosítanak több tízezer egység között.
Értékelje a fejlett gyártási technikákhoz való képességüket. Áttérés egy Az OEM kábelköteghez gyakran ultrahangos hegesztésre van szükség a megbízható illesztéshez. Az automatizált ráöntés kiváló feszültségmentesítést és környezetbarát tömítést biztosít a kézi hőzsugorításhoz képest. Az eladónak házon belül kell rendelkeznie ezzel a berendezéssel a minőség-ellenőrzés fenntartása érdekében nagy mennyiségeknél.
Költséghajtók és értékbefolyásoló tényezők
Ha megérti, mi okozza az összeszerelés költségeit, az segít a hatékony tárgyalásokban. Tekintse át a darabáron túl az általános értékajánlatot és a hosszú távú megbízhatóságot.
Szerszámok és NRE költségek
Ismerje meg, hogy az egyéni összetevők hogyan befolyásolják az előzetes költségeket. Az egyedi öntőformákhoz drága acél- vagy alumíniumformákra van szükség. A speciális tesztberendezések egyedi programozást és interfészkártyákat igényelnek. Ki kell számolnia, hogy ezeknek az NRE-költségeknek van-e értelme, ha a teljes termelési mennyiségéhez képest amortizálódnak. A szabványos, készen kapható csatlakozók kihasználásával teljesen kiküszöbölhetők ezek a szerszámköltségek.
Anyagválasztási kompromisszumok
Egyensúlyozza a prémium anyagok előzetes költségeit a hosszú távú megbízhatósággal. A térhálósított polietilén többe kerül, mint a hagyományos PVC. Ugyanakkor megakadályozza a szigetelés meghibásodását magas hőmérsékletű környezetben. Az olcsóbb anyagok kiválasztása gyakran megnövekedett garanciális igényekhez, helyszíni karbantartási költségekhez és márkakárosodáshoz vezet. A réz súlya szintén növeli a költségeket; a huzalmérő túlzott megadása szükségtelen költségekkel és súlyokkal növeli a végső összeszerelést.
Munkaerő kontra automatizálás
Elemezze, hogy a gyártó automatizálási szintje hogyan ellensúlyozza a munkaerőköltségeket. A nagymértékben automatizált háztartási létesítmények gyakran versenyeznek a kézi offshore létesítményekkel darabáron az egyszerű összeszerelésekért. Az automatizálás drasztikusan csökkenti a hibaarányt is. Vegye figyelembe a rossz minőség, az átdolgozás és a selejt költségeit a munkaerő-összehasonlítások során.
Többszintű árképzés és MOQ-k
Értse meg, hogy a mennyiségi kötelezettségvállalások hogyan befolyásolják a végső egységköltséget. Az általános megrendelések lehetővé teszik a gyártó számára, hogy ömlesztve vásároljon nyersanyagokat. Ez csökkenti a költségeiket, amelyeket át kell hárítaniuk Önre. Reális éves felhasználási előrejelzések alapján többszintű árképzési struktúrák kialakítása. Győződjön meg arról, hogy megértette a fel nem használt nyersanyagokkal kapcsolatos felelősségi feltételeiket, ha a terméke váratlanul eléri élettartamának végét.
Költséghajtó
Hatás a termelésre
Mérséklési stratégia
Egyedi szerszámozás (NRE)
Magas előzetes költség, hetekkel meghosszabbítja a kezdeti prototípusok átfutási idejét.
Ha lehetséges, használjon szabványos csatlakozókat; kihasználja a szállító meglévő szerszámkönyvtárát.
Anyag kiválasztása
A prémium szigetelés (PTFE) és az árnyékolás jelentősen növeli az egységköltséget.
Az anyagspecifikációkat szigorúan a környezeti korlátokhoz igazítsa; kerülje a túltervezést.
Munkaintenzitás
A kézi összeszerelés növeli a változó költségeket és a hiba valószínűségét.
Gyárthatósági tervezés (DFM) az automatizált vágás-szalag-végződés folyamatok maximalizálása érdekében.
Rendelési mennyiség
Az alacsony mennyiség MOQ-büntetést és magasabb egységenkénti költséget von maga után.
Végezzen általános beszerzési megrendeléseket és lépcsőzetes szállítási ütemterveket.
Vizsgálati követelmények
A komplex Hi-Pot vagy RF teszteléshez speciális szerelvények és hosszabb ciklusidők szükségesek.
Az ajánlattételi ajánlatban egyértelműen adja meg a tesztelési paramétereket, hogy elkerülje az odaítélés utáni áremeléseket.
Megvalósítási kockázatok és a szállítói átállás mérséklése
A szállítóváltás vagy egy új termék bevezetése jelentős kockázatot jelent. Szigorú protokollokat kell bevezetnie az új gyártási folyamat érvényesítéséhez, mielőtt engedélyezné a teljes körű gyártást.
Az első cikkvizsgálat (FAI) kezelése
A teljes gyártás engedélyezése előtt hozzon létre egy szigorú FAI protokollt. Használja az AS9102 szabványt vagy azzal egyenértékű dokumentációs szabványt. A FAI igazolja, hogy a gyártási folyamat során következetesen az Ön specifikációinak megfelelő alkatrészeket állítanak elő. A FAI folyamat során a következőkre lesz szüksége:
Teljes dimenziós elrendezés ellenőrzése a 2D rajz alapján.
Anyagtanúsítványok minden vezetékhez, kivezetéshez és házhoz.
Krimpelési húzási teszt adatok és mikrográf keresztmetszeti jelentések.
Elektromos vizsgálati jegyzőkönyvek, amelyek megerősítik a folytonosságot és a szigetelési ellenállást.
Fényképes bizonyítékok az útvonaltervezésről és a nyakkendőkötés elhelyezéséről.
Ellátási lánc redundancia
Csökkentse az eladó bezárásának kockázatát. Győződjön meg róla, hogy az összes tervezési fájl, anyagjegyzék és egyedi szerszámok tulajdonosa. Ha egy szállító nem teljesít, akkor Önnek képesnek kell lennie a termelés gyors mozgatására. Ha egy szállító saját dokumentációjára hagyatkozik, az egyetlen forrásból származó helyzetben csapdába esik. A kezdeti gyártási szerződésben mindig rögzítse a szerszámok tulajdonjogát.
Lead Time Management
Strukturálja az általános beszerzési rendeléseket a termelési kapacitás biztosítása érdekében. Hajtsa végre a Kanban-megállapodásokat a nyersanyaghiány elleni védekezés érdekében. Az eladó késztermékekből vagy hosszú ólomtartalmú alkatrészekből biztonsági készlettel rendelkezik. Ebből a készletből szükség szerint húz, biztosítva a folyamatos ellátást még akkor is, ha az alkatrészgyártók meghosszabbítják átfutási idejüket.
Értékesítés utáni támogatás és RMA folyamatok
Határozza meg a mezőhibaelemzés protokollját. A szállítónak világos áruvisszaküldési engedélyezési (RMA) eljárással kell rendelkeznie. Minden hiba esetén részletes korrekciós és megelőző intézkedési (CAPA) jelentést ír elő. Azonosítaniuk kell a kiváltó okot, legyen az anyaghiba vagy kezelői hiba, és a folyamatmódosításokat végre kell hajtaniuk az ismétlődés elkerülése érdekében.
Következtetés
Válasszon gyártót mérnöki infrastruktúrája, minőségbiztosítási rendszerei és automatizált tesztelési képességei alapján. Kerülje el, hogy kizárólag a legalacsonyabb jegyáron döntsön, mivel a rossz minőség lerontja a kezdeti megtakarításokat.
A kezdeti jelöltlistát szigorúan a szükséges iparági tanúsítványok és az IPC/WHMA-A-620 megfelelőség alapján szűrje le.
Vizsgálja meg a szállító belső eszköztárát, hogy azonosítsa az NRE költségek csökkentésének lehetőségeit.
Adjon ki egy részletes ajánlatkérést (RFQ), amely átfogó anyagjegyzéket, CAD-fájlokat és pontos tesztelési paramétereket tartalmaz.
Kérjen létesítmény-auditot vagy egy minta első cikk-összeállítást a két legjobb versenyzőtől, mielőtt aláírná az általános megrendelést.
GYIK
K: Milyen tanúsítványokkal kell rendelkeznie a kábelköteg gyártójának?
V: Legalább meg kell felelniük az IPC/WHMA-A-620 szabványoknak. Rendelkezniük kell ISO 9001:2015 tanúsítvánnyal is. Iparágától függően keressen olyan ágazatspecifikus tanúsítványokat, mint az IATF 16949 az autóipar, az AS9100 az űrhajózás vagy az ISO 13485 az orvosi eszközök esetében.
K: Mennyi ideig tart egy egyedi kábelköteg prototípus elkészítése?
V: A prototípus elkészítése általában két-hat hétig tart. A pontos idővonal nagymértékben függ az összetevők elérhetőségétől. A szabványos, raktáron lévő csatlakozók használata felgyorsítja a folyamatot. Az egyedi öntőformák vagy speciális huzalok jelentősen meghosszabbíthatják az átfutási időt.
K: Mi a különbség az OEM kábelköteg és az utángyártott kábelköteg között?
V: Az OEM kábelköteg az eredeti berendezés gyártójának pontos gyári specifikációi szerint készül. Garantálja a tökéletes illeszkedést és teljesítményt. Az utángyártott kábelkötegek gyakran használnak általános csatlakozókat, különböző vezetékhosszúságokat vagy alternatív útvonalakat a költségek csökkentése érdekében, ami veszélyezteti a hosszú távú megbízhatóságot.
K: Miért fontos az IPC/WHMA-A-620 a hevedergyártáshoz?
V: Ez biztosítja az iparági konszenzusos szabványt a minőség és az elfogadhatóság tekintetében. Pontos kritériumokat határoz meg a krimpelés minőségére, a forrasztásra, az illesztésre és az útválasztásra vonatkozóan. Ennek a szabványnak a kötelezővé tétele biztosítja a következetes, megbízható gyártási gyakorlatot az összes gyártási folyamat során.
K: Hogyan tesztelik a gyártók a kábelkötegek megbízhatóságát?
V: Automatizált teszttáblákat használnak a folytonosság és a rövidzárlat/nyitás észlelésére. A nagyfeszültségű alkalmazásokhoz Hi-Pot teszt szükséges a szigetelés integritásának ellenőrzéséhez. A mechanikai megbízhatóságot roncsolásos húzóvizsgálattal és a krimpelések mikroszkópos keresztmetszete elemzésével igazolják.
K: Melyek az NRE költségek a kábelköteg-gyártásban?
V: Az egyszeri tervezési (NRE) költségek fedezik a gyártás felállításához szükséges egyszeri költségeket. Ez magában foglalja az egyedi összeállítású táblák tervezését, az automatizált tesztkészülékek programozását, valamint a speciális felhordó szerszámok vagy egyedi fröccsöntő szerszámok beszerzését.