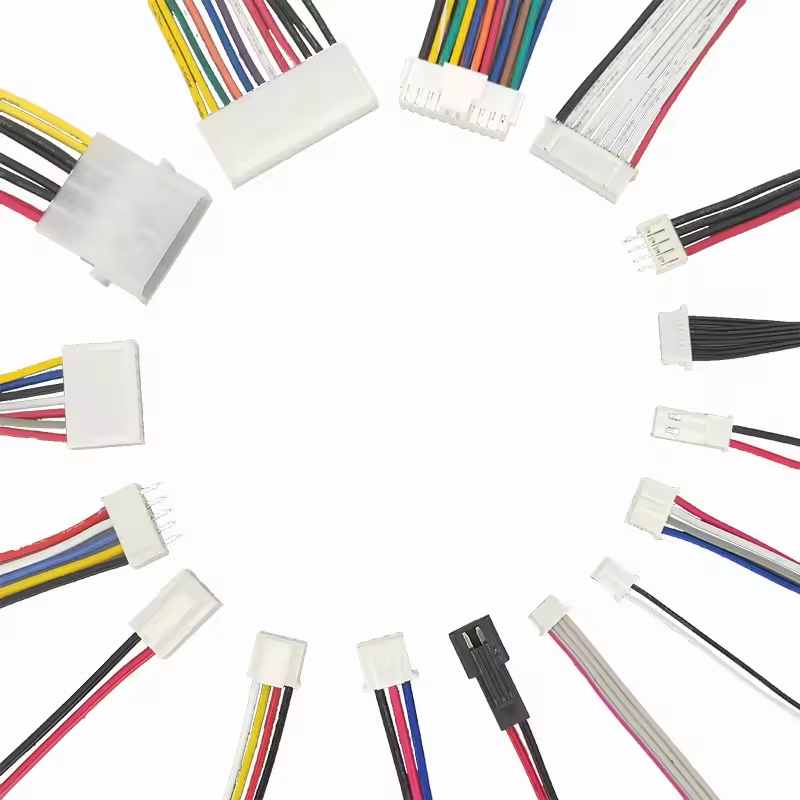
Un mazo de cables comprometido actúa como un único punto de falla dentro de cualquier conjunto complejo. Provoca tiempos de inactividad del sistema, retiradas de productos y graves riesgos de seguridad. Elegir al proveedor adecuado representa una decisión estricta de gestión de riesgos en lugar de un simple ejercicio de ahorro de costos. Los equipos de ingeniería y adquisiciones suelen tener dificultades con este proceso. Debe equilibrar estrictos requisitos de cumplimiento, plazos de entrega de componentes volátiles y métricas unitarias estrictas al subcontratar la producción.
Para mitigar el riesgo de la cadena de suministro, las organizaciones deben evaluar rigurosamente a los posibles socios de fabricación. Necesita un marco estricto que cubra la capacidad de ingeniería, los sistemas de gestión de calidad, la escalabilidad de la producción y el soporte del ciclo de vida. Un socio confiable garantiza que sus diseños pasen sin problemas del prototipo a la producción a gran escala. Detectan los defectos de diseño con antelación y optimizan el enrutamiento para mejorar la capacidad de fabricación. Esta guía proporciona un marco de evaluación técnica para ayudarle a seleccionar un socio de fabricación capaz de cumplir con sus especificaciones de ingeniería exactas.
La certificación es la base: no evalúe a los proveedores que no cumplan con IPC/WHMA-A-620 ni con certificaciones específicas de la industria (por ejemplo, IATF 16949 para automoción, ISO 13485 para medicina).
Las capacidades de herramientas y abastecimiento dictan los plazos de entrega: la biblioteca de herramientas interna de un fabricante para componentes estándar (como un arnés de cableado JST MOLEX) impacta directamente los costos de ingeniería no recurrente (NRE) y la velocidad de creación de prototipos.
Las pruebas deben ser exhaustivas: la inspección visual es insuficiente. Requerir continuidad automatizada, Hi-Pot (alto potencial) y pruebas de tracción mecánica para todas las series de producción.
La escalabilidad requiere automatización: la transición de un prototipo a un arnés de cableado OEM requiere un socio con maquinaria automatizada de corte, pelado y engarzado de cables para mantener la coherencia a escala.
Definición del alcance y los criterios de éxito de su proyecto
Debe definir los parámetros exactos de su proyecto antes de contactar a cualquier fabricante. Las especificaciones vagas provocan cotizaciones inexactas y retrasos en la producción. Un documento de alcance detallado alinea sus necesidades de ingeniería con las capacidades del proveedor. Siempre recomendamos crear un paquete técnico completo antes de emitir una Solicitud de cotización (RFQ).
Restricciones ambientales y mecánicas
Documente el entorno operativo exacto de su ensamblaje. Los entornos de alta temperatura exigen aislamiento de polietileno reticulado (XLPE) o PTFE. El PVC estándar se degrada, se vuelve quebradizo y se agrieta bajo el calor extremo. Evalúe todos los riesgos de exposición a sustancias químicas. Los fluidos hidráulicos, los disolventes industriales y los agentes de limpieza fuertes requieren un revestimiento de alambre especializado, como poliuretano o elastómeros termoplásticos.
Los perfiles de vibración imponen la necesidad de un alivio de tensión robusto. Las aplicaciones de alta flexibilidad requieren conductores finamente trenzados en lugar de cables sólidos. Especifique conectores sellados con clasificación IP si el conjunto enfrenta la entrada de humedad o polvo. Documentar estas limitaciones garantiza que el fabricante seleccione las materias primas adecuadas durante la fase de cotización. Debes trazar las siguientes restricciones mecánicas:
Temperaturas máximas y mínimas de funcionamiento.
Ciclos de flexión esperados durante la vida útil del producto.
Exposición a la radiación UV o elementos exteriores.
Riesgos de abrasión a lo largo del recorrido.
Fuerza de extracción requerida para todas las terminaciones del conector.
Requisitos de volumen, mezcla y MOQ
Identifique su estructura de volumen de producción. La producción de bajo volumen/alta mezcla (LVHM) se adapta a equipos industriales especializados, dispositivos médicos o aplicaciones aeroespaciales. Estas instalaciones necesitan procesos de cambio ágiles y operadores manuales altamente cualificados. La producción de alto volumen/baja mezcla (HVLM) se adapta a la electrónica de consumo o a plataformas automotrices estándar, y depende en gran medida de líneas de procesamiento automatizadas.
Alinee sus necesidades de producción con los umbrales de cantidad mínima de pedido (MOQ) del proveedor. Algunas instalaciones se especializan en tiradas automatizadas masivas y rechazan lotes pequeños. Otros prosperan con ensamblajes personalizados complejos y de bajo volumen. Seleccionar un socio cuyo modelo de negocio coincida con su volumen evita fricciones durante el escalado. Si obliga a un taller de gran volumen a fabricar cincuenta cables personalizados, experimentará un servicio deficiente y plazos de entrega prolongados.
Objetivos regulatorios y de cumplimiento
Establecer las certificaciones necesarias que debe cumplir el montaje final. Los estándares comunes incluyen UL 758 para material de cableado de electrodomésticos, CSA, CE o especificaciones militares (MIL-SPEC). El cumplimiento medioambiental también juega un papel importante en la selección de materiales. Asegúrese de que el fabricante cumpla estrictamente con las directivas RoHS 3 y REACH. Deben proporcionar declaraciones de materiales para cada componente en la Lista de materiales (BOM). El incumplimiento de estos objetivos regulatorios impide que su producto ingrese a mercados internacionales específicos y desencadena incautaciones aduaneras.
Tipos de fabricantes de mazos de cables
El panorama manufacturero presenta varios tipos distintos de proveedores. Comprender estas categorías le ayudará a encontrar el socio adecuado para sus necesidades de montaje específicas. No se puede tratar a todos los fabricantes por contrato como entidades intercambiables.
Casas de arneses especializadas frente a fabricantes por contrato general
Las casas de arneses especializadas se centran exclusivamente en el procesamiento de cables. Poseen una amplia experiencia en monitoreo de fuerza de engarce, herramientas especializadas y pruebas específicas de arneses. Estas instalaciones invierten mucho en equipos automatizados de corte y terminación de marcas como Komax o Schleuniger. Representan la mejor opción para conjuntos de arneses complejos e independientes donde el procesamiento de cables es el principal valor agregado.
Los fabricantes por contrato general (CM) manejan ensamblajes completos en caja. El arnés representa sólo un componente de su estructura general. Se destacan en la integración del arnés en un sistema electromecánico más grande, en la gestión de láminas de metal, PCBA y embalaje final. Sin embargo, muchos CM generales subcontratan la producción real de arneses a empresas especializadas. Debe aclarar sus capacidades internas de procesamiento de cables durante la auditoría inicial para evitar marcas ocultas.
Producción nacional, cercana a la costa y costa afuera
Evaluar las compensaciones entre diferentes regiones geográficas de producción. Los socios nacionales sobresalen durante la fase de introducción de nuevos productos (NPI). Ofrecen comunicación rápida, creación rápida de prototipos y una sólida protección de la propiedad intelectual. Cuando necesita un ingeniero en el sitio dentro de las 24 horas para solucionar un problema de enrutamiento, los socios nacionales brindan una agilidad incomparable.
La producción en alta mar proporciona un importante arbitraje laboral para producciones maduras y de gran volumen. Sin embargo, el abastecimiento en el extranjero introduce complejidades en la logística del envío, retrasos en los puertos y plazos de entrega más prolongados. El transporte marítimo añade de cuatro a seis semanas a su cronograma de entrega. Las opciones nearshore equilibran estos factores. Ofrecen tarifas laborales más bajas que las instalaciones nacionales y, al mismo tiempo, mantienen zonas horarias favorables y tiempos de tránsito más cortos por transporte terrestre.
Dimensiones de evaluación básicas para un fabricante de mazos de cables
Evaluando un El fabricante del mazo de cables requiere un enfoque sistemático. Debe mirar más allá de la cotización inicial y evaluar su infraestructura operativa subyacente. Un precio por pieza bajo no significa nada si el proveedor envía piezas defectuosas que cierran su línea de montaje.
Soporte de Ingeniería y Diseño para Fabricabilidad (DFM)
Evalúe la capacidad del proveedor para revisar sus dibujos CAD de manera crítica. Un sólido equipo de ingeniería sugiere optimizaciones de enrutamiento para reducir la longitud del cable y eliminar los puntos de pellizco. Recomiendan alternativas de conectores para mejorar la disponibilidad y reducir los plazos de entrega. También sugieren mejoras en el blindaje, como cobre trenzado o envolturas de aluminio, para mitigar la interferencia electromagnética (EMI) en líneas de señal sensibles.
Evalúe su proceso para crear tableros de construcción precisos. Los ensamblajes complejos requieren tableros de forma física (tableros de clavos) para un enrutamiento, ramificación y agrupación precisos. Revise su capacidad para realizar ingeniería inversa en arneses heredados. Es posible que le falte documentación original para productos más antiguos. El proveedor debe deconstruir con precisión la muestra física, identificar conectores obsoletos y generar una lista de materiales moderna y fabricable.
Abastecimiento de componentes e integridad de la cadena de suministro
Analizar la red de distribuidores autorizados del fabricante. Los componentes falsificados provocan fallas de campo catastróficas, particularmente en entornos de alta vibración donde los terminales falsos pierden la tensión del resorte. El vendedor debe comprar exclusivamente a distribuidores franquiciados o directamente a los fabricantes de componentes. Pregunte por su política de mitigación de falsificaciones.
Evaluar su inventario interno de herramientas. Una biblioteca sólida de aplicadores y troqueles reduce los costos iniciales. Por ejemplo, su capacidad para producir un certificado El arnés de cableado JST MOLEX sin cobrarle por nuevos troqueles de aplicador acelera el proyecto. Evalúe sus políticas de existencias de seguridad para artículos con plazos de entrega prolongados, como resinas especiales o sobremoldes personalizados. Deben demostrar agilidad en la obtención de reemplazos directos durante la escasez global de componentes.
Garantía de Calidad, Trazabilidad y Certificaciones
Verifique el estricto cumplimiento de IPC/WHMA-A-620. Esto sirve como estándar industrial fundamental para conjuntos de cables y mazos de cables. Dicta criterios de aceptabilidad para engarces, empalmes, enrutamiento y espaciado de bridas. Especifique si su producto requiere cumplimiento de Clase 1 (General), Clase 2 (Servicio Dedicado) o Clase 3 (Alto Rendimiento/Entornos Duros).
Garantizar que mantengan un sistema de gestión de calidad ISO 9001:2015 de referencia. Dependiendo de su sector, requiera AS9100 para el sector aeroespacial, IATF 16949 para el sector automotriz o ISO 13485 para dispositivos médicos. Confirme que el proveedor utiliza sistemas ERP sólidos. Deben rastrear los lotes de materia prima hasta el nivel del arnés individual. Esta trazabilidad sigue siendo fundamental para los retiros específicos y el análisis preciso de la causa raíz.
Capacidades de prueba y validación
Las pruebas eléctricas deben ser integrales y automatizadas. Requerir pruebas de continuidad automatizadas para verificar la distribución correcta de pines. La detección de corto/abierto detecta los errores de enrutamiento inmediatamente. Especifique pruebas Hi-Pot para aplicaciones de alto voltaje. Esto aplica alto voltaje (a menudo 1000 V o más) para garantizar la integridad del aislamiento y detectar fallas microscópicas que podrían causar arcos.
Las pruebas mecánicas validan la durabilidad física. El proveedor debe realizar pruebas de tracción destructivas para medir la resistencia a la tracción del engarce según los estándares AWG. El análisis de la sección transversal examina el perfil de engarce bajo un microscopio. Esto confirma la compresión adecuada y hermética entre los hilos del cable y el cilindro del terminal, asegurando que no existan huecos donde se pueda formar oxidación.
Gestión de Proyectos y Comunicación
Evaluar su estructura de gestión de cuentas. El proveedor debe asignar gerentes de cuentas y enlaces de ingeniería dedicados a su proyecto. Esto garantiza una comunicación y responsabilidad fluidas. Nunca debería tener que adivinar quién gestiona su programa de producción.
Evalúe las superposiciones de zonas horarias y el dominio del idioma si trabaja con proveedores extraterritoriales. Revisar la transparencia de sus procesos de presentación de informes. Deben comunicarse de manera proactiva durante los retrasos en la producción o las Órdenes de Cambio de Ingeniería (ECO). Los retrasos ocultos derivan en interrupciones masivas de la cadena de suministro. Solicite ejemplos de sus informes semanales de pedidos abiertos.
Evaluación de las capacidades de los mazos de cables personalizados frente a la producción OEM
Los requisitos para la creación de prototipos difieren enormemente de los de la producción a gran escala. Debe evaluar la capacidad del proveedor para manejar ambas fases de manera efectiva sin comprometer la calidad o la velocidad.
Creación de prototipos de un mazo de cables personalizado
Evalúe el equipo NPI dedicado del proveedor. Deben ejecutar prototipos rápidos sin interrumpir sus principales líneas de producción. Una celda prototipo dedicada acelera los ciclos de iteración. Este equipo debería tener acceso a impresoras 3D para realizar comprobaciones rápidas del ajuste de la carcasa y herramientas de engarzado universales para aplicaciones de terminales de bajo volumen.
Evaluar su agilidad en el manejo de ECO. Los cambios de diseño ocurren con frecuencia durante la fase de prueba beta de un mazo de cables personalizado . El proveedor debe actualizar la documentación, modificar las placas de construcción y obtener nuevos componentes rápidamente. La implementación lenta de ECO retrasa todo el lanzamiento de su producto. Pregunte cómo ponen en cuarentena las revisiones obsoletas en el taller para evitar la creación accidental de diseños antiguos.
Escalando a la producción de mazos de cables OEM
Revise el equipo de capital del proveedor para ver si hay tiradas de gran volumen. El engarzado manual introduce una variabilidad inaceptable a escala. ¿Utilizan máquinas automáticas de corte, desforre y terminación? Estas máquinas eliminan el error humano, monitorean la fuerza de engarzado en tiempo real y garantizan una consistencia perfecta en decenas de miles de unidades.
Evaluar su capacidad para técnicas avanzadas de fabricación. Transición a una El arnés de cableado OEM a menudo requiere soldadura ultrasónica para un empalme confiable. El sobremoldeado automatizado proporciona un alivio de tensión y un sellado ambiental superiores en comparación con la aplicación manual de contracción por calor. El proveedor debe poseer este equipo internamente para mantener el control de calidad en grandes volúmenes.
Impulsores de costos y factores que influyen en el valor
Comprender qué impulsa el costo de su ensamblaje lo ayudará a negociar de manera efectiva. Mire más allá del precio por pieza para evaluar la propuesta de valor general y la confiabilidad a largo plazo.
Costos de herramientas y NRE
Comprenda cómo los componentes personalizados impactan los costos iniciales. Los sobremoldes únicos requieren costosos moldes de acero o aluminio. Los dispositivos de prueba especializados requieren placas de interfaz y programación personalizadas. Debe calcular si estos costos NRE tienen sentido cuando se amortizan sobre su volumen total de producción. Aprovechar los conectores estándar disponibles en el mercado elimina por completo estos cargos por herramientas.
Compensaciones en la selección de materiales
Equilibre el costo inicial de los materiales premium con la confiabilidad a largo plazo. El polietileno reticulado cuesta más que el PVC estándar. Sin embargo, previene fallas de aislamiento en ambientes con altas temperaturas. La elección de materiales más baratos a menudo genera mayores reclamos de garantía, costos de mantenimiento en el campo y daños a la marca. El peso del cobre también influye en el costo; especificar demasiado el calibre del cable agrega gastos y peso innecesarios al ensamblaje final.
Trabajo versus automatización
Analice cómo el nivel de automatización del fabricante compensa los costos laborales. Las instalaciones domésticas altamente automatizadas a menudo pueden competir con las instalaciones manuales en el extranjero en el precio por pieza de ensamblajes simples. La automatización también reduce drásticamente las tasas de defectos. Considere el costo de la mala calidad, el retrabajo y el desperdicio en sus comparaciones laborales.
Precios escalonados y MOQ
Comprenda cómo los compromisos de volumen influyen en el costo unitario final. Los pedidos abiertos permiten al fabricante comprar materias primas al por mayor. Esto reduce sus costos, que deberían repercutirle a usted. Negociar estructuras de precios escalonadas basadas en proyecciones realistas de uso anual. Asegúrese de comprender sus términos de responsabilidad por las materias primas no utilizadas si su producto llega al final de su vida útil inesperadamente.
Conductor de costos
Impacto en la producción
Estrategia de mitigación
Herramientas personalizadas (NRE)
Alto costo inicial, extiende el tiempo de entrega de los prototipos iniciales en semanas.
Utilice conectores estándar siempre que sea posible; aprovechar la biblioteca de herramientas existente del proveedor.
Selección de materiales
El aislamiento y el blindaje de primera calidad aumentan significativamente el coste unitario.
Hacer coincidir las especificaciones de materiales estrictamente con las limitaciones ambientales; Evite el exceso de ingeniería.
Intensidad Laboral
El montaje manual aumenta los costes variables y la probabilidad de defectos.
Diseño para la capacidad de fabricación (DFM) para maximizar los procesos automatizados de corte, desmontaje y terminación.
Volumen de pedido
Los volúmenes bajos provocan penalizaciones por MOQ y mayores costos de componentes por unidad.
Implementar órdenes de compra abiertas y cronogramas de entrega escalonados.
Requisitos de prueba
Las pruebas complejas de Hi-Pot o RF requieren accesorios especializados y tiempos de ciclo más prolongados.
Especifique claramente los parámetros de prueba en la solicitud de cotización para evitar aumentos de precios posteriores a la adjudicación.
Riesgos de implementación y mitigación de la transición de proveedores
Cambiar de proveedor o lanzar un nuevo producto introduce un riesgo significativo. Debe implementar protocolos estrictos para validar el nuevo proceso de fabricación antes de autorizar la producción a gran escala.
Gestión de la inspección del primer artículo (FAI)
Establecer un estricto protocolo FAI antes de autorizar la producción total. Utilice AS9102 o estándares de documentación equivalentes. La FAI valida que el proceso de fabricación produzca consistentemente piezas que cumplan con sus especificaciones. Debe exigir lo siguiente durante el proceso FAI:
Verificación completa del diseño dimensional frente al dibujo 2D.
Certificaciones de materiales para todos los cables, terminales y carcasas.
Datos de pruebas de tracción de engarzado e informes de secciones transversales micrográficas.
Informes de pruebas eléctricas que confirman la continuidad y la resistencia del aislamiento.
Evidencia fotográfica del recorrido y colocación de los amarres.
Redundancia de la cadena de suministro
Mitigar el riesgo de dependencia de un proveedor. Asegúrese de poseer todos los archivos de diseño, listas de materiales y herramientas personalizadas. Si un proveedor no cumple con la entrega, usted debe tener la capacidad de mover la producción rápidamente. Depender de la documentación patentada de un proveedor lo atrapa en una situación de fuente única. Estipule siempre la propiedad de las herramientas en su acuerdo de fabricación inicial.
Gestión del tiempo de entrega
Estructurar órdenes de compra generales para asegurar la capacidad de producción. Implementar acuerdos Kanban para amortiguar la escasez de materias primas. El proveedor mantiene existencias de seguridad de productos terminados o componentes de largo plazo. Puede utilizar este stock según sea necesario, lo que garantiza una línea de suministro continua incluso si los fabricantes de componentes amplían sus plazos de entrega.
Soporte Postventa y Procesos RMA
Definir el protocolo para el análisis de fallas en campo. El proveedor debe tener un proceso claro de Autorización de devolución de mercancía (RMA). Exigir informes detallados de acciones correctivas y preventivas (CAPA) para cualquier defecto. Deben identificar la causa raíz, ya sea un defecto material o un error del operador, e implementar cambios en el proceso para evitar que se repita.
Conclusión
Seleccione un fabricante en función de su infraestructura de ingeniería, sistemas de calidad y capacidades de prueba automatizadas. Evite tomar decisiones basándose únicamente en el precio por pieza más bajo cotizado, ya que la mala calidad erosionará cualquier ahorro inicial.
Filtre su lista de candidatos inicial estrictamente según las certificaciones industriales requeridas y el cumplimiento de IPC/WHMA-A-620.
Audite la biblioteca de herramientas interna del proveedor para identificar oportunidades para reducir los costos de NRE.
Emita una solicitud de cotización (RFQ) detallada que contenga una lista de materiales completa, archivos CAD y parámetros de prueba exactos.
Solicite una auditoría de las instalaciones o una muestra del primer artículo de sus dos principales contendientes antes de firmar un pedido general.
Preguntas frecuentes
P: ¿Qué certificaciones debe tener un fabricante de mazos de cables?
R: Como mínimo, deben cumplir con los estándares IPC/WHMA-A-620. También deberán poseer una certificación ISO 9001:2015. Dependiendo de su industria, busque certificaciones específicas del sector como IATF 16949 para automoción, AS9100 para aeroespacial o ISO 13485 para dispositivos médicos.
P: ¿Cuánto tiempo lleva crear un prototipo de un mazo de cables personalizado?
R: La creación de prototipos suele tardar de dos a seis semanas. El cronograma exacto depende en gran medida de la disponibilidad de los componentes. El uso de conectores estándar en stock acelera el proceso. Los sobremoldes personalizados o los cables especiales pueden prolongar significativamente los plazos de entrega.
P: ¿Cuál es la diferencia entre un arnés de cableado OEM y un arnés de posventa?
R: Un arnés OEM se fabrica según las especificaciones exactas de fábrica del fabricante del equipo original. Garantiza un ajuste y un rendimiento perfectos. Los arneses del mercado de repuestos suelen utilizar conectores genéricos, diferentes calibres de cables o enrutamientos alternativos para reducir costos, lo que compromete la confiabilidad a largo plazo.
P: ¿Por qué es importante IPC/WHMA-A-620 para la fabricación de arneses?
R: Proporciona el estándar de consenso de la industria en cuanto a calidad y aceptabilidad. Define criterios exactos para la calidad del engarzado, soldadura, empalme y enrutamiento. La exigencia de este estándar garantiza prácticas de fabricación consistentes y confiables en todas las series de producción.
P: ¿Cómo prueban los fabricantes la confiabilidad de los mazos de cables?
R: Usan tableros de prueba automatizados para continuidad y detección de cortocircuito/abierto. Las aplicaciones de alto voltaje requieren pruebas Hi-Pot para verificar la integridad del aislamiento. La confiabilidad mecánica se valida mediante pruebas de tracción destructivas y análisis microscópicos de la sección transversal de los engarces.
P: ¿Cuáles son los costos NRE en la fabricación de mazos de cables?
R: Los costos de ingeniería no recurrentes (NRE) cubren los gastos únicos necesarios para configurar la producción. Esto incluye el diseño de tableros de construcción personalizados, la programación de dispositivos de prueba automatizados y la compra de troqueles aplicadores específicos o herramientas de sobremolde personalizadas.