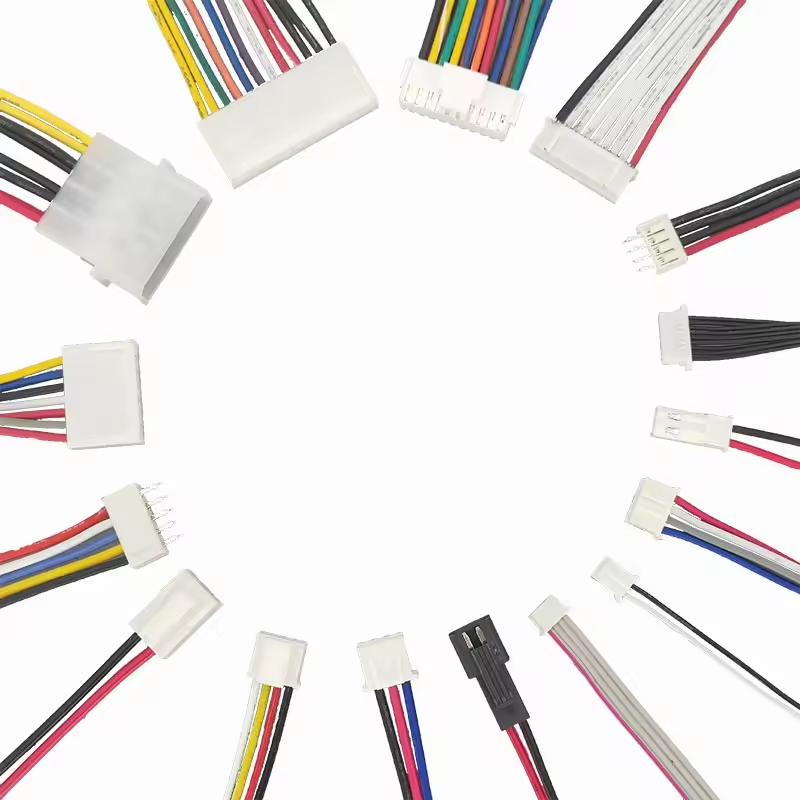
Większość awarii systemów elektrycznych ma swoje źródło w połączeniach międzysieciowych. Sam drut rzadko ulega awarii w normalnych warunkach. Złącza są narażone na obciążenia mechaniczne, cykle termiczne i narażenie na środowisko. Określenie niewłaściwego złącza powoduje kaskadowe problemy w całym cyklu produkcyjnym. Na hali produkcyjnej natychmiast napotykasz wąskie gardła podczas montażu. Liczba złomów gwałtownie rośnie podczas zaciskania końcówek z powodu niedopasowanego oprzyrządowania. Na polu wibracje i wilgoć powodują okresowe awarie. Awarie te nieuchronnie prowadzą do kosztownych wycofań produktów i utraty reputacji.
Niniejszy przewodnik zapewnia ramy techniczne umożliwiające ocenę i wybór połączeń wzajemnych. Dowiesz się, jak zrównoważyć zapotrzebowanie na energię elektryczną, integralność sygnału danych i trwałość środowiska. Koncentrujemy się głównie na możliwościach produkcyjnych i wydajności montażu. Niezawodna produkcja wymaga komponentów zaprojektowanych z myślą o powtarzalnym, bezbłędnym montażu. Inteligentny dobór komponentów eliminuje przeszkody produkcyjne, zanim dotrą one na linię montażową.
Zastosowanie narzuca specyfikację: Wybór złącza musi rozpocząć się od realiów środowiskowych (stopień ochrony IP, wibracje, temperatura) przed obciążeniem elektrycznym.
Standaryzacja zmniejsza ryzyko: Stosowanie standardowych rodzin złączy (np. JST, Molex, M12) minimalizuje zakłócenia w łańcuchu dostaw i koszty narzędzi.
Montaż decyduje o wydajności: najlepsze złącze nie powiedzie się, jeśli producentowi brakuje precyzyjnych narzędzi do zaciskania, protokołów montażu krok po kroku i procesów kontroli jakości (normy IPC/WHMA-A-620).
Rola złączy w niezawodności wiązek przewodów
Definiowanie kryteriów sukcesu dla Twojego złożenia
Sukces wymaga jasnych wskaźników bazowych ustalonych na początku fazy projektowania. Niezawodna wiązka przewodów zapewnia połączenie bez wad podczas instalacji. Utrzymuje ciągłość elektryczną pod obciążeniami szczytowymi bez degradacji termicznej. Gwarantuje także powtarzalne czasy montażu operatorom produkcyjnym. Przed wybraniem komponentów należy określić podstawowy problem. Czy optymalizujesz pod kątem ograniczonej przestrzeni wewnątrz elektroniki użytkowej? Czy potrzebujesz wytrzymałych komponentów do trudnych warunków zewnętrznych? Być może Twoim priorytetem jest zautomatyzowany montaż na dużą skalę. Każdy scenariusz wymaga innej strategii połączeń wzajemnych. Inżynierowie często zawyżają parametry elektryczne, ignorując realia mechaniczne. Zrównoważone podejście zapewnia zarówno wydajność w terenie, jak i możliwość produkcji w fabryce.
Aby ustalić podstawę sukcesu, podczas prototypowania należy śledzić następujące konkretne wskaźniki:
Wydajność pierwszego przejścia podczas fazy zaciskania i wkładania.
Siła współpracująca wymagana przez operatora na linii montażowej.
Spadek napięcia na połączeniu przy maksymalnym ciągłym obciążeniu.
Siła trzymania terminala w obudowie z tworzywa sztucznego.
Typowe punkty awarii na poziomie złącza
Złącza zawodzą w przewidywalny i mierzalny sposób. Cofnięcie zacisku ma miejsce, gdy kołki nie blokują się całkowicie w plastikowej obudowie. Korozja cierna powoduje degradację styków narażonych na ciągłe mikrowibracje. Nieodpowiednie odciążenie przenosi napięcie mechaniczne bezpośrednio na delikatne złącze zaciskane. Niewłaściwa wysokość zagniatania pogarsza zarówno oporność elektryczną, jak i mechaniczną wytrzymałość na rozciąganie. Te realistyczne tryby awarii mają bezpośredni wpływ na doświadczenie użytkownika końcowego. Przestoje sprzętu frustrują klientów i niszczą lojalność wobec marki. Zapobieganie tym problemom wymaga rygorystycznego doboru komponentów i zatwierdzonych protokołów montażu.
Tryb awarii
Pierwotna przyczyna
Strategia zapobiegania
Wycofanie terminala
Niekompletne włożenie lub uszkodzone zaczepy blokujące.
Określ obudowy z gwarancją położenia terminala (TPA).
Korozja cierna
Mikrowibracje ścierające cynowanie.
Użyj złocenia lub nałóż smar dielektryczny.
Błąd zaciskania
Nieprawidłowe narzędzie aplikatora lub zużyte kowadełka.
Wdrożenie automatycznego monitorowania siły zaciskania.
Uszkodzenie izolacji
Agresywne prowadzenie przewodów lub brak odciążenia.
Dodaj mechaniczne osłony tylne lub obtryskiwanie.
Ocena kategorii wiązek przewodów złącza
Aplikacje typu przewód-przewód a zastosowania typu przewód-płytka
Konkretne zastosowanie dyktuje wymagania strukturalne połączenia międzysieciowego. Aplikacje typu przewód-przewód łączą dwa swobodnie wiszące kable. Te połączenia liniowe wytrzymują znaczne obciążenia mechaniczne i mechaniczne podczas instalacji. Wymagają solidnych mechanizmów blokujących, aby zapobiec przypadkowemu rozłączeniu. Aplikacje typu przewód-płytka kończą kabel bezpośrednio na płytce drukowanej. Te hedery wytrzymują mniej ruchu, ale wymagają precyzyjnego wyrównania i odciążenia. Mechanizmy blokujące różnią się znacznie w obu stylach. Blokady cierne opierają się na wąskich tolerancjach plastycznych, aby utrzymać elementy razem. Pasują do obudów wewnętrznych o niskim poziomie wibracji. Zatrzaski dodatnie zapewniają słyszalne kliknięcie i fizyczną blokadę mechaniczną. Należy określić zatrzaski dodatnie dla każdej aplikacji narażonej na wibracje lub napięcie. Wybór prawidłowego kategoria wiązki przewodów złącza zapobiega przedwczesnym awariom w terenie.
Uszczelnione i nieuszczelnione złącza
Ochrona środowiska wymaga dokładnej oceny warunków pracy. Należy rozważyć kompromisy mechaniczne pomiędzy uszczelnionymi i nieuszczelnionymi komponentami. W jednostkach uszczelnionych zastosowano uszczelki z drutu silikonowego i uszczelki międzyfazowe, które blokują wilgoć i kurz. Z łatwością osiągają stopień ochrony IP67 lub wyższy. Jednakże zajmują one więcej przestrzeni fizycznej i wymagają większych sił współpracujących w celu ściśnięcia wewnętrznych uszczelek. Jednostki nieuszczelnione oferują dużą gęstość pinów w niewielkich przestrzeniach. Wymagają mniejszej siły łączenia, co zmniejsza zmęczenie operatora podczas montażu. Należy ograniczyć nieuszczelnione komponenty do zamkniętych, klimatyzowanych obudów.
Funkcja
Uszczelnione złącza
Nieuszczelnione złącza
Poziom ochrony
Blokuje wnikanie wilgoci, kurzu i substancji chemicznych (IP67+).
Minimalna ochrona przed czynnikami środowiskowymi (IP20).
Komponenty
Wykorzystuje silikonowe uszczelki drutowe i uszczelki międzyfazowe.
Gołe plastikowe obudowy i odsłonięte metalowe zaciski.
Siła krycia
Do ściskania uszczelek wymagana jest większa siła fizyczna.
Oferuje dużą gęstość pinów w niewielkich przestrzeniach.
Idealny przypadek użycia
Sprzęt zewnętrzny, komory silników samochodowych, statki morskie.
Obudowy przeznaczone wyłącznie do użytku wewnątrz pomieszczeń, z klimatyzacją.
Standardowe w branży profile złączy do określonych zastosowań
Złącza wiązki przewodów JST MOLEX
Znormalizowane marki dominują w routingu sygnału i zastosowaniach o niskiej i średniej mocy. A Wiązka przewodów JST MOLEX zapewnia sprawdzoną niezawodność w różnych sektorach produkcyjnych. Profile te wyróżniają się w elektronice użytkowej, okablowaniu urządzeń wewnętrznych i sterownikach kabin samochodowych. Oferują konfiguracje o wąskim rozstawie, zaprojektowane specjalnie dla układów PCB o ograniczonej przestrzeni. Typowe odstępy obejmują odstępy 1,25 mm, 2,0 mm i 3,0 mm. Inżynierowie muszą zwracać szczególną uwagę na dopasowanie komponentów podczas specyfikacji. Należy dopasować dokładnie serię zacisków do odpowiedniej obudowy z tworzywa sztucznego. Mieszanie niekompatybilnych zacisków powoduje mikro-cienie i przerywaną ciągłość elektryczną. Poleganie na uznanych rodzinach producentów zapewnia stałą dostępność narzędzi na całym świecie. Upraszcza także zaopatrzenie w łańcuchu dostaw podczas produkcji wielkoseryjnej.
Zastosowania w wiązce przewodów złącza M12
Środowiska przemysłowe wymagają specjalistycznej wytrzymałości i niezawodnej transmisji danych. Standard M12 dominuje w automatyce przemysłowej, robotyce i sieciach zdalnych czujników. Określanie Wiązka przewodów złącza M12 gwarantuje solidną ochronę środowiska. Te znormalizowane złącza okrągłe są wyposażone w bezpieczne, gwintowane mechanizmy blokujące. Z łatwością osiągają stopień ochrony IP67 lub IP68 w zakresie ochrony przed zanurzeniem w wodzie i drobnym pyłem. Złącze gwintowane fizycznie zapobiega rozłączeniu pod wpływem silnych wibracji maszyny. Profile M12 obsługują zarówno protokoły zasilania, jak i szybkie protokoły danych przemysłowych. Wybierasz różne style kodowania w zależności od aplikacji. Kod A obsługuje standardowe czujniki i zasilanie DC. Kodowanie D zarządza siecią Ethernet 100 Mbit. X-coded obsługuje Gigabit Ethernet dla systemów wizyjnych o dużej przepustowości. Ich ustandaryzowana obudowa umożliwia bezproblemową integrację sprzętu różnych producentów.
Profile do zastosowań ciężkich i motoryzacyjnych
Ekstremalne środowiska szybko niszczą standardowe komercyjne połączenia wzajemne. Zastosowania narażone na silne wibracje, szok termiczny i narażenie na działanie płynów wymagają rozwiązań o dużej wytrzymałości. Marki takie jak Deutsch i Ampseal wyznaczają standardy w tych trudnych warunkach. Charakteryzują się grubą obudową z tworzywa termoplastycznego i solidnymi, wielożebrowymi uszczelkami silikonowymi. Wtórne mechanizmy blokujące są absolutnie krytyczne w tych środowiskach. Blokady zapewniające położenie terminala (TPA) zapewniają, że kołki pozostają całkowicie osadzone we wnęce obudowy. TPA zapobiega cofaniu się terminala podczas ekstremalnych cykli termicznych i wstrząsu fizycznego. Blokady zapewniające położenie złącza (CPA) zapobiegają przypadkowemu rozdzieleniu dwóch połówek obudowy. Funkcje te są obowiązkowe w przypadku wrażliwych zastosowań motoryzacyjnych. Czujniki prędkości wałka rozrządu, wału korbowego i wału napędowego w całości opierają się na tych blokadach wtórnych, zapewniając ciągłą i bezbłędną pracę.
Wymiary oceny technicznej złączy wiązki przewodów
Integralność sygnału a transmisja mocy
Dostarczanie mocy i transmisja danych wymagają zupełnie innych kryteriów oceny. Zasilanie wysokoprądowe wymaga dużych powierzchni styku. Należy aktywnie zarządzać odprowadzaniem ciepła i minimalizować spadek napięcia na połączeniu. Czułe, szybkie sygnały danych wymagają ścisłej kontroli impedancji. Aplikacje wymagające dużej ilości danych wymagają specjalistycznego ekranowania blokującego zakłócenia elektromagnetyczne. Nie można przesyłać szybkich danych przez standardowe styki zasilania bez ryzyka poważnego pogorszenia sygnału. Inżynierowie muszą fizycznie oddzielić linie zasilające i sygnałowe. Alternatywnie można określić złącza hybrydowe zaprojektowane specjalnie dla układów mieszanych. Hybrydy te izolują styki zasilania od ekranowanych linii danych w tej samej obudowie.
Specyfikacje elektryczne i termiczne
Obecna ocena nigdy nie jest statyczną, bezwzględną liczbą. Należy ocenić krzywe obniżania wartości znamionowych w oparciu o gęstość pinów i temperaturę otoczenia. Pojedynczy izolowany pin może bezpiecznie przenosić 10 amperów. W pełni obciążona 12-pinowa obudowa może wytrzymać tylko 5 amperów na pin z powodu wewnętrznej akumulacji ciepła. Limity napięcia określają wymagane fizyczne odstępy między stykami, aby zapobiec wyładowaniom łukowym. Należy także sprawdzić kompatybilność AWG dla wybranej serii terminali. Rezystancja styku generuje ciepło podczas ciągłej pracy. Niekontrolowany wzrost temperatury topi plastikowe obudowy i powoduje katastrofalną awarię systemu.
Grubość drutu (AWG)
Typowy maksymalny prąd (ampery)
Wspólna aplikacja
24AWG
2,0 - 3,0 A
Czujniki niskiego poziomu, sygnały danych.
20 AWG
5,0 - 7,0 A
Wewnętrzne okablowanie urządzeń, oświetlenie LED.
16 AWG
10,0 - 15,0 A
Akcesoria samochodowe, sterowanie przemysłowe.
12 AWG
20,0 - 25,0 A
Główna dystrybucja mocy, ciężkie silniki.
Wybór materiału: obudowy i poszycie styków
Środowisko pracy bezpośrednio wpływa na wybór materiału obudowy. Standardowy nylon 6/6 doskonale pasuje do większości zastosowań w pomieszczeniach zamkniętych, w których panuje klimat. Środowiska o wysokiej temperaturze wymagają zaawansowanych polimerów, takich jak politereftalan butylenu lub polimer ciekłokrystaliczny. Materiały te wytrzymują temperatury lutowania rozpływowego i wysokie temperatury w komorze silnika. Opcje poszycia terminali drastycznie wpływają na wydajność. Określ złocenie dla niskoprądowych sygnałów danych i czujników. Złoto jest całkowicie odporne na utlenianie i obsługuje wysokie cykle łączenia w środowiskach korozyjnych. W przypadku połączeń statycznych o większym natężeniu prądu należy określić cynowanie. Cyna dobrze sprawdza się w dostarczaniu mocy, ale jest podatna na korozję cierną pod wpływem ciągłych wibracji. Nigdy nie łącz złotej końcówki z cynową końcówką. Różne metale powodują szybką korozję galwaniczną.
Trwałość mechaniczna i cykle łączenia
Specyfikacje mechaniczne określają długoterminową niezawodność fizyczną zespołu. Siła trzymania mierzy, jak pewnie obudowa trzyma zaciśnięty terminal. Siły wkładania i wyciągania powodują zmęczenie operatora podczas montażu ręcznego. Należy ocenić maksymalną liczbę cykli łączenia, zanim nastąpi degradacja powłoki. Standardowe styki cynowe mogą przetrwać tylko 25 cykli przed odsłonięciem metalu nieszlachetnego. Wysokiej jakości złote styki mogą z łatwością przekroczyć 500 cykli. Funkcje kluczowania i polaryzacji są absolutną koniecznością w produkcji. Fizycznie uniemożliwiają operatorom nieprawidłowe dopasowanie złączy na szybko rozwijającej się linii montażowej. Obudowy oznaczone kolorami dodatkowo zmniejszają liczbę błędów montażowych, gdy w tej samej wiązce występuje wiele identycznych złączy.
Zgodność z przepisami i standardami
Globalna dystrybucja sprzętu wymaga ścisłej zgodności z przepisami od pierwszego dnia. Należy zaplanować niezbędne certyfikaty już na etapie projektowania. Oceny UL94V-0 potwierdzają odporność palną obudów z tworzyw sztucznych. Zgodność z dyrektywami RoHS i REACH gwarantuje, że w materiałach nie występują substancje niebezpieczne podlegające ograniczeniom. Ponadto wybór komponentów musi być zgodny z ustalonymi standardami produkcyjnymi. Określ komponenty zgodne z wytycznymi IPC/WHMA-A-620. Niniejsza norma reguluje kryteria montażu kabli i wiązek przewodów na całym świecie. Definiuje dopuszczalne wysokości zaciskania, odstępy izolacyjne i praktyki prowadzenia. Zgodność gwarantuje stałą, mierzalną jakość w różnych zakładach produkcyjnych kontraktowych.
Najlepsze praktyki dotyczące procesu montażu wiązek przewodów
Projektowanie pod kątem wykonalności (DFM) i dokumentacja
Niezawodny montaż zaczyna się od kompleksowej, jednoznacznej dokumentacji projektowej. Należy wygenerować dokładne schematy, szczegółowe listy przewodów i ścisłe specyfikacje tolerancji na początku cyklu życia. Niejednoznaczność w dokumentacji prowadzi bezpośrednio do błędów produkcyjnych na podłodze. Prawidłowa lista przewodów obejmuje miejsca docelowe od/do, kolory przewodów, rozmiary AWG i określone numery części zacisków. Wczesne przeglądy projektu pod kątem produktywności mają kluczowe znaczenie dla powodzenia. Wypełniają lukę pomiędzy zamierzeniami inżynieryjnymi a rzeczywistością produkcyjną. Przeglądy DFM identyfikują niemożliwe ścieżki trasowania, niekompatybilne komponenty i ograniczenia narzędziowe. Wczesne wykrycie tych problemów zapobiega zmianom narzędzi i opóźnieniom w późniejszej produkcji.
Proces produkcyjny krok po kroku
Podstawowy proces montażu przebiega według ścisłego, powtarzalnego przepływu pracy. Rozpoczyna się od automatycznego cięcia i usuwania izolacji z drutu. Precyzyjne maszyny zapewniają stałą długość paska bez nacinania wewnętrznych żył przewodu. Następnie następuje zaciskanie terminali. Ten krok wymaga dokładnego oprzyrządowania aplikatora i ciągłego monitorowania siły. Zacisk musi doskonale chwytać zarówno goły przewodnik, jak i izolację drutu. Następnie operatorzy wykonują precyzyjne wkładanie złącza, nasłuchując słyszalnego kliknięcia trzpienia blokującego. Ostateczne prowadzenie i łączenie w wiązki zabezpiecza gotowy zespół za pomocą opasek zaciskowych, koszulki termokurczliwej lub plecionki. Standaryzacja złączy w całej linii produktów usprawnia cały przepływ pracy. Redukuje konieczność wymiany narzędzi i znacząco minimalizuje błędy operatora.
Kompromisy wydajnościowe przy wyborze złącza
Gotowe do użycia a narzędzia niestandardowe
Zastrzeżone złącza mają ogromny wpływ na harmonogram produkcji. Projekty niestandardowe wymagają drogich form wtryskowych i dedykowanego oprzyrządowania do aplikatorów. Te wstępne wymagania rzadko uzasadniają postrzegane korzyści projektowe w większości zastosowań. Wykorzystanie dostępnych na rynku komponentów całkowicie eliminuje wymagania dotyczące niestandardowych form. Części standardowe wykorzystują istniejącą, sprawdzoną infrastrukturę narzędziową. Producenci kontraktowi posiadają już aplikatory do profili standardowych. Takie podejście drastycznie zmniejsza początkowe wydatki kapitałowe i skraca czas wprowadzenia produktu na rynek. Zapewnia również możliwość zmiany partnerów produkcyjnych bez przenoszenia zastrzeżonych narzędzi.
Dostępność łańcucha dostaw i terminy realizacji
Niedobory komponentów pozostają stałą rzeczywistością w nowoczesnej produkcji. Poleganie na jednym, wysoce wyspecjalizowanym złączu stwarza poważne ryzyko w łańcuchu dostaw. Musisz opracować strategie łagodzące nieoczekiwane przestoje w produkcji. Identyfikuj powiązania i zamienniki w początkowej fazie projektowania. Zweryfikuj alternatywne marki, które mają identyczne wymiary i specyfikacje wydajności. Proaktywne powiązania zapewniają płynną kontynuację produkcji nawet w przypadku wydłużonych terminów realizacji dostaw głównych. Udokumentuj te zatwierdzone zamienniki bezpośrednio na rysunkach technicznych, aby wzmocnić pozycję swojego zespołu zakupowego.
Ryzyka wdrożeniowe i łagodzenie montażu
Tolerancje zaciskania i kalibracja oprzyrządowania
Złącze jest tak niezawodne, jak jego zacisk. Złe zaciśnięcie jest przyczyną zdecydowanej większości uszkodzeń wiązek przewodów. Narzędzia ręczne powodują błąd ludzki i niespójny nacisk podczas aplikacji. Nadają się do prototypowania, ale całkowicie zawodzą w produkcji seryjnej. Zautomatyzowane prasy zapewniają powtarzalną, mikroskopijną dokładność. Wykorzystują zintegrowane monitory siły zaciskania do analizy każdego pojedynczego zakończenia w czasie rzeczywistym. Monitory te natychmiast wykrywają brakujące żyły przewodu lub nieprawidłowe umieszczenie izolacji. Ścisłe harmonogramy kalibracji oprzyrządowania utrzymują te wąskie tolerancje zaciskania przez miliony cykli. Należy regularnie mierzyć wysokość i szerokość zagniatania za pomocą specjalistycznych mikrometrów.
Uwagi dotyczące odciążenia i przeformowania
Naprężenia mechaniczne szybko niszczą złącze złącze-przewód. Należy ocenić metody ochrony tego wrażliwego obszaru przejściowego. Podstawowe rurki termokurczliwe zapewniają minimalne wsparcie strukturalne i umiarkowaną odporność na ścieranie. Mechaniczne osłony tylne zapewniają doskonałe odciążenie i bezpieczne prowadzenie ciężkich kabli. Zaciskają się na zewnętrznym płaszczu kabla, izolując wewnętrzne przewody od sił ciągnących. Niestandardowe formowanie wtryskowe zapewnia najwyższą ochronę fizyczną. Overmolding otacza całe złącze wytrzymałym tworzywem termoplastycznym. Tworzy całkowicie wodoodporne uszczelnienie i nieprzeniknione odciążenie.
Protokoły testowania dla zapewnienia jakości
Zapewnienie jakości wymaga obowiązkowego, rygorystycznego programu testów. Sama kontrola wzrokowa nie jest w stanie zweryfikować wiarygodności wiązkę przewodów . Testowanie siły rozciągającej sprawdza wytrzymałość mechaniczną złącza zaciskanego zgodnie ze ścisłymi normami. Testowanie ciągłości punkt-punkt zapewnia prawidłową konfigurację pinów i identyfikuje ukryte obwody otwarte. Testy Hi-Pot wykorzystują wysokie napięcie w celu sprawdzenia wytrzymałości dielektrycznej. Wykrywa mikroskopijne wady izolacji i zapobiega niebezpiecznym zwarciom w terenie. Zautomatyzowane płytki testowe sprawdzają jednocześnie, czy nie występują nieprawidłowe przewody, zwarcia i przerywane połączenia.
Poproś partnera montażowego o kompleksową ocenę projektu pod kątem wykonalności w celu zidentyfikowania ograniczeń narzędziowych.
Zamów fizyczne prototypy, aby zweryfikować siły współpracujące, prowadzenie kabli i ograniczenia przestrzenne w obudowie.
Przeprowadź audyt swojego producenta kontraktowego, aby upewnić się, że korzysta on z automatycznych pras zagniatających wyposażonych w funkcję monitorowania siły w czasie rzeczywistym.
Ustanów jasny protokół testowania, który obejmuje obowiązkowe testy siły uciągu, ciągłości i Hi-Pot przed rozpoczęciem pełnej produkcji.
Często zadawane pytania
P: Jaka jest różnica między zespołem kabla a wiązką przewodów?
Odp.: Zestaw kabli zazwyczaj składa się z pojedynczego kabla ze złączami na każdym końcu, często zakrytego ciężkim płaszczem zewnętrznym do użytku zewnętrznego. Wiązka przewodów to złożona grupa wielu pojedynczych przewodów i wypustek, połączonych taśmą lub wiązką, zaprojektowana do wewnętrznego kierowania zasilania i sygnałów w urządzeniu lub pojeździe.
P: Jak wybrać pomiędzy złoceniem a cynowaniem terminali?
Odp.: Wybierz złocenie w przypadku niskoprądowych sygnałów danych, czujników i zastosowań wymagających długich cykli łączenia lub pracy w środowiskach korozyjnych. Złoto zapobiega utlenianiu. Wybierz cynowanie, aby uzyskać większy prąd i połączenia statyczne, które charakteryzują się minimalnymi wibracjami, ponieważ cyna jest tańsza, ale podatna na korozję cierną.
P: Co powoduje cofanie się zacisków w złączach wiązki przewodów?
Odp.: Cofnięcie terminala ma miejsce, gdy zaciśnięty sworzeń nie jest całkowicie osadzony i zablokowany we wnęce plastikowej obudowy. Jest to spowodowane błędem operatora podczas wkładania, uszkodzonymi zaczepami blokującymi lub dużym napięciem linki. Stosowanie złączy z dodatkowymi blokadami zapewniającymi położenie terminala (TPA) zapobiega tej awarii.
P: Dlaczego konieczne jest zapewnienie pozycji terminala (TPA)?
Odp.: TPA to dodatkowy plastikowy mechanizm blokujący wkładany do obudowy złącza. Fizycznie blokuje cofanie się zacisków na skutek wibracji, rozszerzalności cieplnej lub naprężenia kabla. TPA jest obowiązkowy w motoryzacji, ciężkich maszynach i zastosowaniach w trudnych warunkach, gdzie awaria połączenia powoduje krytyczne przestoje systemu.
P: W jaki sposób grubość przewodu wpływa na wybór złącza?
Odp.: Każda seria końcówek złączy jest zaprojektowana dla określonego zakresu przewodów American Wire Gauge (AWG). Użycie zbyt grubego przewodu uniemożliwia dopasowanie zacisku do obudowy. Użycie zbyt cienkiego drutu powoduje luźne zaciśnięcie, powodując wysoki opór elektryczny, wytwarzanie ciepła i ostateczną awarię mechaniczną.
P: Jaka jest standardowa metoda testowania jakości zaciskania?
Odp.: Podstawowym testem mechanicznym jest test siły rozciągającej, podczas którego mierzy się dokładną siłę wymaganą do wyciągnięcia przewodu z zaciśniętej końcówki. Pod względem elektrycznym jakość zagniatania jest weryfikowana poprzez pomiar rezystancji styków i wykorzystanie monitorów siły zagniatania na zautomatyzowanych prasach w celu wykrycia brakujących żył podczas produkcji.