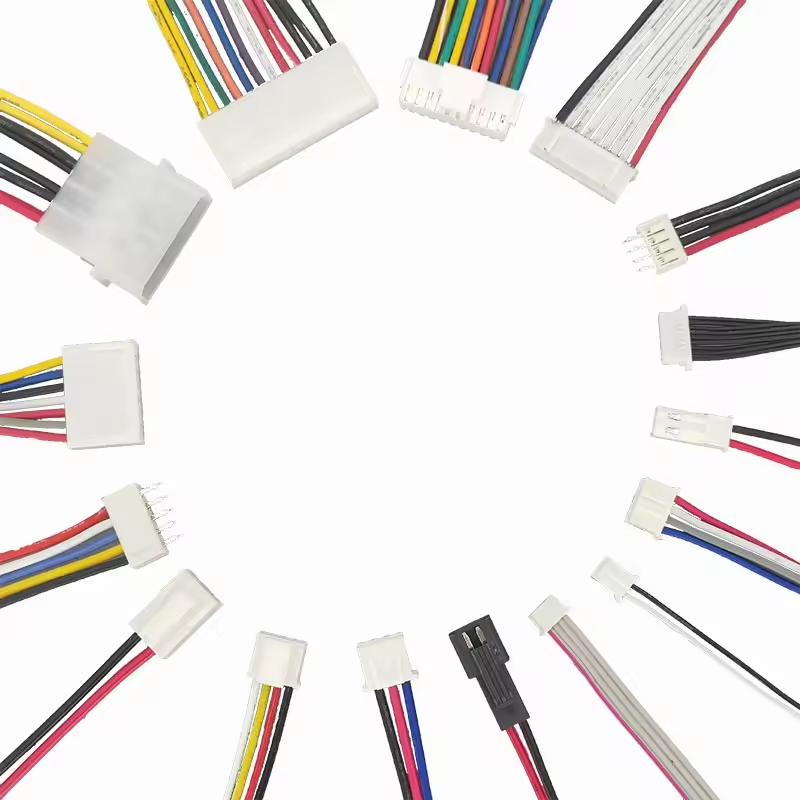
La plupart des pannes du système électrique proviennent des interconnexions. Le fil lui-même tombe rarement en panne dans des conditions normales. Les connecteurs subissent le plus gros des contraintes mécaniques, des cycles thermiques et de l’exposition environnementale. Spécifier le mauvais connecteur crée des problèmes en cascade tout au long de votre cycle de production. Vous êtes confronté à des goulots d'étranglement immédiats lors du montage dans l'atelier de production. Les taux de rebut augmentent lors du sertissage des bornes en raison d'un outillage mal adapté. Sur le terrain, les vibrations et l'humidité provoquent des défauts intermittents. Ces échecs entraînent inévitablement des rappels de produits coûteux et une réputation ternie.
Ce guide fournit un cadre technique pour évaluer et sélectionner les interconnexions. Vous apprendrez à équilibrer les demandes d’énergie électrique, l’intégrité des signaux de données et la durabilité environnementale. Nous nous concentrons fortement sur la fabricabilité et l’efficacité de l’assemblage. Une production fiable nécessite des composants conçus pour une installation reproductible et sans erreur. La sélection intelligente des composants élimine les obstacles à la fabrication avant qu'ils n'atteignent la chaîne d'assemblage.
L'application dicte les spécifications : la sélection du connecteur doit commencer par les réalités environnementales (indice de protection IP, vibrations, température) avant la charge électrique.
La standardisation réduit les risques : l'utilisation de familles de connecteurs conformes aux normes de l'industrie (par exemple, JST, Molex, M12) minimise les interruptions de la chaîne d'approvisionnement et les coûts d'outillage.
L'assemblage dicte le rendement : le meilleur connecteur échouera si le fabricant ne dispose pas d'outils de sertissage précis, de protocoles d'assemblage étape par étape et de processus de contrôle qualité (normes IPC/WHMA-A-620).
Le rôle des connecteurs dans la fiabilité des faisceaux de câbles
Définir les critères de réussite de votre assemblage
Le succès nécessite des mesures de référence claires établies dès le début de la phase de conception. Un harnais fiable permet un accouplement zéro défaut lors de l'installation. Il maintient la continuité électrique sous des charges de pointe sans dégradation thermique. Il garantit également des temps d’assemblage reproductibles pour les opérateurs de production. Vous devez définir le problème principal avant de sélectionner les composants. Optimisez-vous les contraintes d'espace restreintes à l'intérieur de l'électronique grand public ? Avez-vous besoin de composants robustes pour les environnements extérieurs difficiles ? Peut-être que votre priorité est l’assemblage automatisé de gros volumes. Chaque scénario nécessite une stratégie d'interconnexion différente. Les ingénieurs sur-spécifient souvent les caractéristiques électriques tout en ignorant les réalités mécaniques. Une approche équilibrée garantit à la fois les performances sur le terrain et la fabricabilité en usine.
Pour établir une base de référence pour le succès, vous devez suivre ces mesures spécifiques pendant le prototypage :
Rendement au premier passage lors des phases de sertissage et d'insertion.
Force d'accouplement requise par l'opérateur sur la chaîne de montage.
Chute de tension aux bornes de la connexion sous une charge continue maximale.
Force de rétention du terminal à l'intérieur du boîtier en plastique.
Points de défaillance courants au niveau du connecteur
Les connecteurs échouent de manière prévisible et mesurable. Le retrait des bornes se produit lorsque les broches ne parviennent pas à se verrouiller complètement dans le boîtier en plastique. La corrosion de contact dégrade les contacts exposés à des micro-vibrations continues. Un serre-câble inadéquat transfère la tension mécanique directement au fragile joint à sertir. Une hauteur de sertissage inappropriée compromet à la fois la résistance électrique et la résistance mécanique à la traction. Ces modes de défaillance réalistes ont un impact direct sur l’expérience de l’utilisateur final. Les temps d’arrêt des équipements frustent les clients et nuisent à la fidélité à la marque. La prévention de ces problèmes nécessite une sélection rigoureuse des composants et des protocoles d’assemblage validés.
Mode de défaillance
Cause première
Stratégie de prévention
Retrait du terminal
Insertion incomplète ou languettes de verrouillage cassées.
Spécifiez les boîtiers avec Terminal Position Assurance (TPA).
Corrosion de contact
Les micro-vibrations érodent l'étamage.
Utilisez un placage à l'or ou appliquez de la graisse diélectrique.
Échec du sertissage
Outillage d’applicateur incorrect ou enclumes usées.
Mettez en œuvre une surveillance automatisée de la force de sertissage.
Dommages à l'isolation
Acheminement agressif des câbles ou manque de serre-câble.
Ajoutez des coques mécaniques ou un surmoulage.
Évaluation des catégories de faisceaux de câbles de connecteur
Applications fil à fil et applications fil à carte
Votre application spécifique dicte les exigences structurelles de l'interconnexion. Les applications fil à fil relient deux câbles suspendus librement. Ces connexions en ligne subissent des manipulations et des contraintes mécaniques importantes lors de l'installation. Ils nécessitent des mécanismes de verrouillage robustes pour éviter toute déconnexion accidentelle. Les applications fil à carte raccordent un câble directement à une carte de circuit imprimé. Ces collecteurs supportent moins de mouvements mais nécessitent un alignement précis et un soulagement de la traction. Les mécanismes de verrouillage diffèrent considérablement entre les deux styles. Les verrous à friction reposent sur des tolérances plastiques serrées pour maintenir les composants ensemble. Ils conviennent aux boîtiers internes à faibles vibrations. Les verrous positifs fournissent un clic audible et un verrouillage mécanique physique. Vous devez spécifier des verrous positifs pour toute application confrontée à des vibrations ou à des tensions. Choisir le bon La catégorie de faisceau de câblage du connecteur empêche les pannes prématurées sur le terrain.
Connecteurs scellés ou non scellés
La protection de l'environnement nécessite une évaluation minutieuse des conditions de fonctionnement. Vous devez peser les compromis mécaniques entre les composants scellés et non scellés. Les unités scellées utilisent des joints en fil de silicone et des joints d'interface pour bloquer l'humidité et la poussière. Ils atteignent facilement les indices IP67 ou supérieurs. Cependant, ils consomment plus d'espace physique et nécessitent des forces d'accouplement plus élevées pour comprimer les joints internes. Les unités non scellées offrent une densité de broches élevée dans des espaces compacts. Ils nécessitent une force d'accouplement inférieure, ce qui réduit la fatigue de l'opérateur lors de l'assemblage. Vous devez limiter les composants non scellés aux enceintes strictement intérieures et climatisées.
Fonctionnalité
Connecteurs scellés
Connecteurs non scellés
Niveau de protection
Bloque l'humidité, la poussière et la pénétration de produits chimiques (IP67+).
Protection minimale contre les facteurs environnementaux (IP20).
Composants
Utilise des joints en fil de silicone et des joints d'interface.
Boîtiers en plastique nu et bornes métalliques exposées.
Force d'accouplement
Nécessite une force physique plus élevée pour comprimer les joints.
Force d'accouplement réduite, réduisant ainsi la fatigue de l'opérateur.
Empreinte
Consomme plus d'espace physique par circuit.
Offre une densité de broches élevée dans des espaces compacts.
Profils de connecteurs standard de l'industrie pour des applications spécifiques
Connecteurs de faisceau de câbles JST MOLEX
Les marques standardisées dominent le routage des signaux et les applications de faible à moyenne puissance. UN Le faisceau de câbles JST MOLEX offre une fiabilité éprouvée dans divers secteurs de fabrication. Ces profils excellent dans l'électronique grand public, le câblage d'appareils internes et les commandes d'habitacle automobile. Ils offrent des configurations à pas serré spécialement conçues pour les configurations de circuits imprimés dans des espaces limités. Les pas courants incluent un espacement de 1,25 mm, 2,0 mm et 3,0 mm. Les ingénieurs doivent accorder une attention stricte à la correspondance des composants lors de la spécification. Vous devez faire correspondre la série exacte de bornes au boîtier en plastique correspondant. Le mélange de bornes incompatibles provoque des micro-frettings et une continuité électrique intermittente. S'appuyer sur des familles de fabricants établies garantit une disponibilité constante des outils à l'échelle mondiale. Cela simplifie également l’approvisionnement de la chaîne d’approvisionnement lors des cycles de production à grand volume.
Applications du faisceau de câbles du connecteur M12
Les environnements industriels exigent une robustesse spécialisée et une transmission de données fiable. La norme M12 domine les réseaux d'automatisation industrielle, de robotique et de capteurs à distance. Spécification d'un Le faisceau de câbles du connecteur M12 garantit une protection robuste de l'environnement. Ces connecteurs circulaires standardisés sont dotés de mécanismes de verrouillage filetés sécurisés. Ils atteignent facilement les indices IP67 ou IP68 contre l’immersion dans l’eau et les poussières fines. L'accouplement fileté empêche physiquement la déconnexion en cas de fortes vibrations de la machine. Les profils M12 prennent en charge à la fois les protocoles de fourniture d'énergie et de données industrielles à haut débit. Vous sélectionnez différents styles de codage en fonction de l'application. Le code A gère les capteurs standard et l’alimentation CC. D-coded gère Ethernet 100 Mbits. X-coded prend en charge Gigabit Ethernet pour les systèmes de vision à large bande passante. Leur facteur de forme standardisé permet une intégration transparente entre différents fabricants d'équipements.
Profilés pour applications lourdes et automobiles
Les environnements extrêmes détruisent rapidement les interconnexions commerciales standards. Les applications confrontées à des vibrations sévères, à des chocs thermiques et à une exposition aux fluides nécessitent des solutions robustes. Des marques comme Deutsch et Ampseal constituent la référence dans ces conditions difficiles. Ils sont dotés de boîtiers thermoplastiques épais et de joints en silicone robustes à nervures multiples. Les mécanismes de verrouillage secondaires sont absolument essentiels pour ces environnements. Les verrous TPA (Terminal Position Assurance) garantissent que les broches restent entièrement en place à l'intérieur de la cavité du boîtier. Le TPA empêche le retrait du terminal lors de cycles thermiques extrêmes et de chocs physiques. Les verrous CPA (Connector Position Assurance) empêchent les deux moitiés du boîtier de se séparer accidentellement. Ces fonctionnalités sont obligatoires pour les applications automobiles sensibles. Les capteurs de vitesse d'arbre à cames, de vilebrequin et d'arbre de transmission dépendent entièrement de ces verrous secondaires pour un fonctionnement continu et sans erreur.
Dimensions d'évaluation technique des connecteurs de faisceau
Intégrité du signal et transmission de puissance
La fourniture d'énergie et la transmission de données nécessitent des critères d'évaluation totalement différents. La fourniture de puissance à courant élevé nécessite de grandes surfaces de contact. Vous devez gérer activement la dissipation thermique et minimiser les chutes de tension aux bornes de la connexion. Les signaux de données sensibles à grande vitesse nécessitent un contrôle strict de l'impédance. Les applications gourmandes en données nécessitent un blindage spécialisé pour bloquer les interférences électromagnétiques. Vous ne pouvez pas acheminer des données à haut débit via des broches d'alimentation standard sans risquer une grave dégradation du signal. Les ingénieurs doivent séparer physiquement les lignes d’alimentation et de signal. Vous pouvez également spécifier des connecteurs hybrides conçus explicitement pour des mises en page mixtes. Ces hybrides isolent les contacts d'alimentation des lignes de données blindées dans le même boîtier.
Spécifications électriques et thermiques
La cote actuelle n’est jamais un nombre statique et absolu. Vous devez évaluer les courbes de déclassement en fonction de la densité des broches et de la température ambiante de fonctionnement. Une seule broche isolée peut transporter 10 ampères en toute sécurité. Un boîtier à 12 broches entièrement chargé peut ne prendre en charge que 5 ampères par broche en raison de l'accumulation de chaleur interne. Les limites de tension dictent l'espacement physique requis entre les contacts pour éviter les arcs. Vous devez également vérifier la compatibilité AWG pour la série de terminaux choisie. La résistance de contact génère de la chaleur lors d'un fonctionnement continu. Une élévation de température non maîtrisée fait fondre les boîtiers en plastique et provoque une panne catastrophique du système.
Calibre de fil (AWG)
Courant maximum typique (ampères)
Application commune
24 AWG
2,0 - 3,0 A
Capteurs de bas niveau, signaux de données.
20 AWG
5,0 - 7,0 A
Câblage interne des appareils, éclairage LED.
16 AWG
10,0 - 15,0 A
Accessoires automobiles, contrôles industriels.
12 AWG
20,0 - 25,0 A
Distribution d'énergie principale, moteurs lourds.
Sélection des matériaux : boîtiers et placage de contact
Les environnements d’exploitation dictent directement la sélection des matériaux du boîtier. Le nylon 6/6 standard convient parfaitement à la plupart des applications intérieures à température contrôlée. Les environnements à haute température nécessitent des polymères avancés comme le polybutylène téréphtalate ou le polymère à cristaux liquides. Ces matériaux résistent aux températures de soudage par refusion et à la chaleur intense du compartiment moteur. Les options de placage des bornes affectent considérablement les performances. Spécifiez le placage or pour les signaux de données et les capteurs à faible courant. L'or résiste entièrement à l'oxydation et supporte des cycles d'accouplement élevés dans des environnements corrosifs. Spécifiez le placage en étain pour les connexions statiques à courant plus élevé. L'étain fonctionne bien en termes de puissance délivrée, mais souffre de corrosion de contact sous l'effet de vibrations continues. Ne connectez jamais un terminal en or à un terminal en étain. Les métaux différents provoquent une corrosion galvanique rapide.
Durabilité mécanique et cycles d'accouplement
Les spécifications mécaniques déterminent la fiabilité physique à long terme de l’assemblage. La force de rétention mesure la sécurité avec laquelle le boîtier maintient la borne sertie. Les forces d’insertion et d’extraction dictent la fatigue de l’opérateur lors de l’assemblage manuel. Vous devez évaluer le nombre maximum de cycles d'accouplement avant que la dégradation du placage ne se produise. Les contacts en étain standard peuvent survivre seulement 25 cycles avant d'être exposés au métal de base. Les contacts en or premium peuvent facilement dépasser 500 cycles. Les fonctionnalités de clé et de polarisation sont des nécessités absolues pour la production. Ils empêchent physiquement les opérateurs de mal connecter les connecteurs sur une chaîne de montage au rythme rapide. Les boîtiers à code couleur réduisent encore les erreurs d'assemblage lorsque plusieurs connecteurs identiques existent sur le même faisceau.
Conformité réglementaire et normes
La distribution mondiale de matériel nécessite une conformité réglementaire stricte dès le premier jour. Vous devez définir les certifications essentielles dès le début de la phase de conception. Les classifications UL94V-0 vérifient la résistance à l'inflammabilité des boîtiers en plastique. La conformité RoHS et REACH garantit que les matériaux ne contiennent pas de substances dangereuses restreintes. De plus, la sélection des composants doit être conforme aux normes de fabrication établies. Spécifiez les composants compatibles avec les directives IPC/WHMA-A-620. Cette norme régit les critères d’assemblage de câbles et de faisceaux de câbles à l’échelle mondiale. Il définit les hauteurs de sertissage acceptables, les dégagements d'isolation et les pratiques de routage. La conformité garantit une qualité constante et mesurable dans les différentes installations de fabrication sous contrat.
Meilleures pratiques pour le processus d'assemblage des faisceaux de câbles
Conception pour la fabricabilité (DFM) et documentation
Un assemblage fiable commence par une documentation de conception complète et sans ambiguïté. Vous devez générer des schémas précis, des listes de câbles détaillées et des spécifications de tolérance strictes dès le début du cycle de vie. L'ambiguïté dans la documentation conduit directement à des erreurs de fabrication sur le terrain. Une liste de câbles appropriée comprend les destinations de/vers, les couleurs des fils, les tailles AWG et les numéros de pièce des terminaux spécifiques. Les premières revues de conception pour la fabricabilité sont essentielles au succès. Ils comblent le fossé entre l’intention d’ingénierie et la réalité de la production. Les examens DFM identifient les chemins de routage impossibles, les composants incompatibles et les contraintes d'outillage. La détection précoce de ces problèmes évite les changements d’outillage et les retards ultérieurs dans la production.
Le flux de travail de fabrication étape par étape
Le processus d'assemblage de base suit un flux de travail strict et reproductible. Cela commence par la coupe et le dénudage automatisés des fils. Les machines de précision garantissent des longueurs de bande constantes sans entailler les brins conducteurs internes. Vient ensuite le sertissage des bornes. Cette étape nécessite un outillage d’applicateur précis et une surveillance continue de la force. Le sertissage doit capturer parfaitement à la fois le conducteur nu et l’isolation du fil. Les opérateurs effectuent ensuite une insertion précise du connecteur, en écoutant le clic audible de la languette de verrouillage. L'acheminement final et le regroupement sécurisent l'assemblage terminé à l'aide d'attaches zippées, de gaines thermorétractables ou tressées. La standardisation des connecteurs sur l’ensemble de votre gamme de produits rationalise l’ensemble de ce flux de travail. Il réduit les changements d’outillage et minimise considérablement les erreurs de l’opérateur.
Compromis de performances dans la sélection des connecteurs
Outils disponibles dans le commerce ou outils personnalisés
Les connecteurs propriétaires ont un impact considérable sur les délais de production. Les conceptions personnalisées nécessitent des moules d’injection coûteux et des outils applicateurs dédiés. Ces exigences initiales justifient rarement les avantages de conception perçus pour la plupart des applications. L’utilisation de composants commerciaux disponibles dans le commerce élimine entièrement les exigences en matière de moules personnalisés. Les pièces standard utilisent une infrastructure d’outillage existante et éprouvée. Les sous-traitants possèdent déjà les applicateurs pour profils standards. Cette approche réduit considérablement les dépenses d’investissement initiales et accélère votre mise sur le marché. Cela garantit également que vous pouvez changer de partenaire de fabrication sans transférer d'outils propriétaires.
Disponibilité de la chaîne d'approvisionnement et délais de livraison
Les pénuries de composants restent une réalité constante dans l’industrie manufacturière moderne. S’appuyer sur un connecteur unique hautement spécialisé présente de graves risques pour la chaîne d’approvisionnement. Vous devez développer des stratégies pour atténuer les arrêts de production inattendus. Identifiez les références croisées et les remplacements instantanés pendant la phase de conception initiale. Validez des marques alternatives partageant des empreintes et des spécifications de performances identiques. Les références croisées proactives garantissent la continuité de la production, même lorsque les fournisseurs principaux sont confrontés à des délais de livraison prolongés. Documentez ces alternatives approuvées directement sur vos dessins techniques pour responsabiliser votre équipe d’achat.
Risques de mise en œuvre et atténuation des assemblages
Tolérances de sertissage et calibrage des outils
Un connecteur est aussi fiable que son sertissage. Un mauvais sertissage est à l’origine de la grande majorité des pannes de harnais. Les outils manuels introduisent des erreurs humaines et une pression d’application incohérente. Ils conviennent au prototypage mais échouent complètement dans la production en série. Les presses automatisées offrent une précision microscopique reproductible. Ils utilisent des moniteurs de force de sertissage intégrés pour analyser chaque terminaison en temps réel. Ces moniteurs détectent instantanément les brins de fil manquants ou le mauvais placement de l'isolation. Des programmes d'étalonnage stricts des outils maintiennent ces tolérances de sertissage serrées sur des millions de cycles. Vous devez mesurer régulièrement la hauteur et la largeur du sertissage à l’aide de micromètres spécialisés.
Considérations sur le soulagement de la traction et le surmoulage
Les contraintes mécaniques détruisent rapidement la jonction connecteur-fil. Vous devez évaluer les méthodes permettant de protéger cette zone de transition vulnérable. Les gaines thermorétractables de base offrent un support structurel minimal et une résistance modérée à l'abrasion. Les coques mécaniques offrent un soulagement de traction supérieur et un acheminement sécurisé des câbles pour les câbles lourds. Ils serrent la gaine extérieure du câble, isolant les fils internes des forces de traction. Le surmoulage par injection personnalisé offre la protection physique ultime. Le surmoulage encapsule toute la jonction dans un thermoplastique robuste. Il crée un joint complètement étanche et un soulagement de traction impénétrable.
Protocoles de test pour l’assurance qualité
L’assurance qualité exige un programme de tests obligatoires et rigoureux. L'inspection visuelle seule ne peut pas vérifier un faisceau de câblage . Les tests de force de traction vérifient la résistance mécanique du joint à sertir par rapport à des normes strictes. Les tests de continuité point à point garantissent des configurations de brochage correctes et identifient les circuits ouverts cachés. Les tests Hi-Pot appliquent une haute tension pour vérifier les capacités de tenue diélectrique. Il détecte les défauts microscopiques d’isolation et évite les courts-circuits dangereux sur le terrain. Les cartes de test automatisées vérifient simultanément les erreurs de câblage, les courts-circuits et les connexions intermittentes.
Demandez un examen complet de la conception pour la fabricabilité avec votre partenaire d’assemblage afin d’identifier les contraintes d’outillage.
Commandez des prototypes physiques pour vérifier les forces d'accouplement, le routage des câbles et les contraintes spatiales au sein de votre boîtier.
Auditez votre fabricant sous contrat pour vous assurer qu’il utilise des presses à sertir automatisées équipées d’une surveillance de la force en temps réel.
Établissez un protocole de test clair qui comprend des tests obligatoires de force de traction, de continuité et de Hi-Pot avant le début de la production complète.
FAQ
Q : Quelle est la différence entre un assemblage de câbles et un faisceau de câbles ?
R : Un assemblage de câbles comprend généralement un seul câble avec des connecteurs à chaque extrémité, souvent recouvert d'une lourde gaine extérieure pour une utilisation externe. Un faisceau de câbles est un regroupement complexe de plusieurs fils et sorties individuels, reliés entre eux par du ruban adhésif ou un métier à tisser, conçu pour acheminer l'alimentation et les signaux en interne dans un appareil ou un véhicule.
Q : Comment puis-je choisir entre le placage des bornes en or et en étain ?
R : Choisissez le placage or pour les signaux de données à faible courant, les capteurs et les applications nécessitant des cycles d'accouplement élevés ou fonctionnant dans des environnements corrosifs. L'or empêche l'oxydation. Choisissez l'étamage pour une alimentation en courant plus élevée et des connexions statiques qui subissent un minimum de vibrations, car l'étain est plus rentable mais sensible à la corrosion de contact.
Q : Qu'est-ce qui cause le retrait des bornes dans les connecteurs de faisceau ?
R : Le retrait de la borne se produit lorsqu'une broche sertie n'est pas complètement en place et verrouillée dans la cavité du boîtier en plastique. Cela est dû à une erreur de l'opérateur lors de l'insertion, à des languettes de verrouillage endommagées ou à une tension importante du câble. L’utilisation de connecteurs avec des verrous secondaires Terminal Position Assurance (TPA) évite cette défaillance.
Q : Pourquoi l’assurance de position terminale (TPA) est-elle nécessaire ?
R : Le TPA est un mécanisme de verrouillage secondaire en plastique inséré dans le boîtier du connecteur. Il empêche physiquement les terminaux de reculer en raison des vibrations, de la dilatation thermique ou de la tension du câble. Le TPA est obligatoire dans les applications automobiles, de machines lourdes et dans les environnements difficiles où une défaillance de connexion entraîne un temps d'arrêt critique du système.
Q : Comment le calibre des fils affecte-t-il la sélection du connecteur ?
R : Chaque série de bornes de connecteur est conçue pour une gamme spécifique d'American Wire Gauge (AWG). L'utilisation d'un fil trop épais empêche la borne de s'insérer dans le boîtier. L'utilisation d'un fil trop fin entraîne un sertissage lâche, provoquant une résistance électrique élevée, une génération de chaleur et une éventuelle défaillance mécanique.
Q : Quelle est la méthode de test standard pour la qualité du sertissage ?
R : Le test mécanique principal est le test de force de traction, qui mesure la force exacte requise pour retirer le fil de la borne sertie. Électriquement, la qualité du sertissage est vérifiée en mesurant la résistance de contact et en utilisant des moniteurs de force de sertissage sur des presses automatisées pour détecter les brins manquants pendant la production.