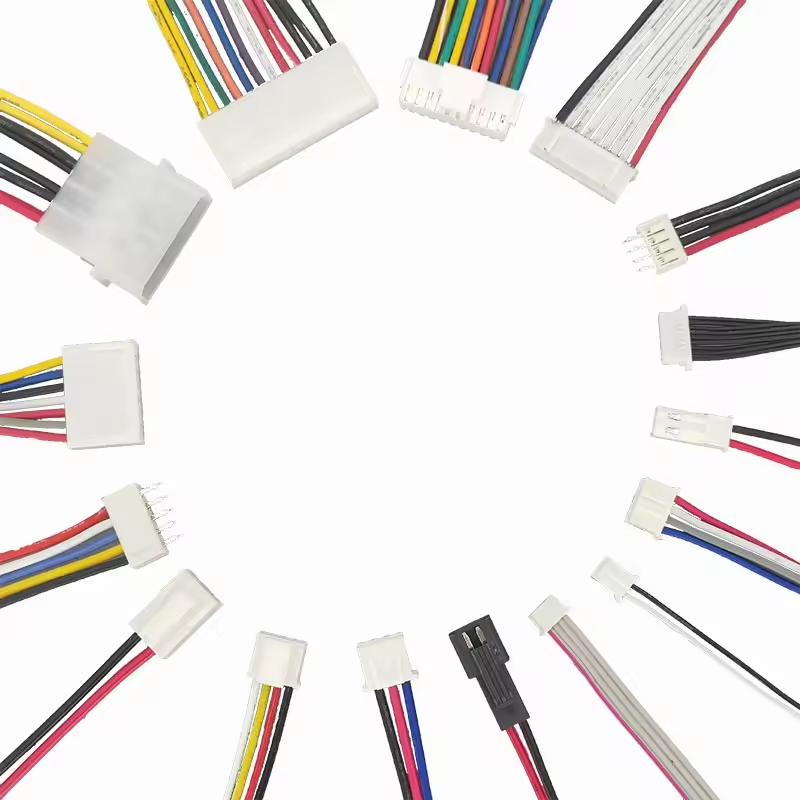
La maggior parte dei guasti al sistema elettrico hanno origine nelle interconnessioni. Il filo stesso raramente si guasta in condizioni normali. I connettori sopportano il peso maggiore dello stress meccanico, dei cicli termici e dell'esposizione ambientale. Specificare il connettore sbagliato crea problemi a cascata in tutto il ciclo di produzione. Ti trovi a fronteggiare immediati colli di bottiglia nell'assemblaggio nel reparto di produzione. Il tasso di scarto aumenta durante la crimpatura dei terminali a causa di utensili non corrispondenti. Sul campo, le vibrazioni e l'umidità causano guasti intermittenti. Questi fallimenti portano inevitabilmente a costosi richiami di prodotti e danni alla reputazione.
Questa guida fornisce un quadro tecnico per la valutazione e la selezione delle interconnessioni. Imparerai come bilanciare le richieste di energia elettrica, l'integrità del segnale dati e la durabilità ambientale. Ci concentriamo fortemente sulla producibilità e sull’efficienza dell’assemblaggio. Una produzione affidabile richiede componenti progettati per un'installazione ripetibile e priva di errori. La selezione intelligente dei componenti elimina gli ostacoli di produzione prima che raggiungano la catena di montaggio.
L'applicazione impone le specifiche: la selezione del connettore deve iniziare con le realtà ambientali (classificazione IP, vibrazioni, temperatura) prima del carico elettrico.
La standardizzazione riduce i rischi: l'utilizzo di famiglie di connettori standard del settore (ad esempio JST, Molex, M12) riduce al minimo le interruzioni della catena di fornitura e i costi delle attrezzature.
L'assemblaggio determina la resa: il miglior connettore fallirà se al produttore mancano strumenti di crimpatura precisi, protocolli di assemblaggio passo passo e processi di controllo qualità (standard IPC/WHMA-A-620).
Il ruolo dei connettori nell'affidabilità del cablaggio
Definizione dei criteri di successo per la vostra assemblea
Il successo richiede parametri di base chiari stabiliti nelle prime fasi della fase di progettazione. Un cablaggio affidabile garantisce un accoppiamento senza difetti durante l'installazione. Sostiene la continuità elettrica sotto carichi di picco senza degrado termico. Garantisce inoltre tempi di assemblaggio ripetibili per gli operatori di produzione. È necessario inquadrare il problema principale prima di selezionare i componenti. Stai ottimizzando per vincoli di spazio ristretti all'interno dell'elettronica di consumo? Hai bisogno di componenti robusti per ambienti esterni difficili? Forse la tua priorità è l'assemblaggio automatizzato di grandi volumi. Ogni scenario richiede una diversa strategia di interconnessione. Gli ingegneri spesso sovraspecificano le specifiche elettriche ignorando le realtà meccaniche. Un approccio equilibrato garantisce sia le prestazioni sul campo che la producibilità in fabbrica.
Per stabilire una base di riferimento per il successo, dovresti tenere traccia di questi parametri specifici durante la prototipazione:
Resa di prima passata durante le fasi di aggraffatura e inserimento.
Forza di accoppiamento richiesta dall'operatore sulla catena di montaggio.
Caduta di tensione attraverso la connessione sotto carico massimo continuo.
Forza di ritenzione del terminale all'interno dell'involucro plastico.
Punti comuni di guasto a livello di connettore
I connettori falliscono in modi prevedibili e misurabili. Il back-out del terminale si verifica quando i pin non si bloccano completamente nell'alloggiamento di plastica. La corrosione da sfregamento degrada i contatti esposti a continue microvibrazioni. Un pressacavo inadeguato trasferisce la tensione meccanica direttamente al fragile giunto a crimpare. Un'altezza di crimpatura non corretta compromette sia la resistenza elettrica che la forza di trazione meccanica. Queste modalità di guasto realistiche influiscono direttamente sull'esperienza dell'utente finale. I tempi di inattività delle apparecchiature frustrano i clienti e danneggiano la fedeltà al marchio. La prevenzione di questi problemi richiede una selezione rigorosa dei componenti e protocolli di assemblaggio convalidati.
Modalità di fallimento
Causa ultima
Strategia di prevenzione
Arresto del terminale
Inserimento incompleto o linguette di bloccaggio rotte.
Specificare gli alloggiamenti con Terminal Position Assurance (TPA).
Corrosione da sfregamento
Microvibrazioni che consumano la stagnatura.
Utilizzare la placcatura in oro o applicare grasso dielettrico.
Guasto alla crimpatura
Utensili applicatori errati o incudini usurate.
Implementare il monitoraggio automatizzato della forza di crimpatura.
Danni all'isolamento
Instradamento aggressivo dei cavi o mancanza di pressacavo.
Aggiungi gusci meccanici o sovrastampaggio.
Valutazione delle categorie di cablaggio dei connettori
Applicazioni cavo-cavo e cavo-scheda
La vostra specifica applicazione determina i requisiti strutturali dell'interconnessione. Le applicazioni filo-filo uniscono due cavi sospesi. Queste connessioni in linea sopportano manipolazioni e stress meccanici significativi durante l'installazione. Richiedono meccanismi di bloccaggio robusti per impedire la disconnessione accidentale. Le applicazioni cavo-scheda terminano un cavo direttamente su una scheda a circuito stampato. Queste testate sopportano meno movimenti ma richiedono un allineamento preciso e un pressacavo. I meccanismi di bloccaggio differiscono significativamente tra i due stili. I blocchi ad attrito si basano su strette tolleranze plastiche per tenere insieme i componenti. Sono adatti per custodie interne a basse vibrazioni. I fermi positivi forniscono un clic udibile e un interblocco fisico-meccanico. È necessario specificare i fermi positivi per qualsiasi applicazione soggetta a vibrazioni o tensione. Scegliere il corretto La categoria del cablaggio del connettore previene guasti prematuri sul campo.
Connettori sigillati e non sigillati
La tutela dell'ambiente richiede un'attenta valutazione delle condizioni operative. È necessario valutare i compromessi meccanici tra componenti sigillati e non sigillati. Le unità sigillate utilizzano guarnizioni in filo di silicone e guarnizioni interfacciali per bloccare umidità e polvere. Raggiungono facilmente il grado IP67 o superiore. Tuttavia, consumano più spazio fisico e richiedono forze di accoppiamento più elevate per comprimere le guarnizioni interne. Le unità non sigillate offrono un'elevata densità di pin in spazi compatti. Richiedono una forza di accoppiamento inferiore, che riduce l'affaticamento dell'operatore durante l'assemblaggio. È necessario limitare i componenti non sigillati agli involucri rigorosamente interni e climatizzati.
Caratteristica
Connettori sigillati
Connettori non sigillati
Livello di protezione
Blocca l'umidità, la polvere e l'ingresso di sostanze chimiche (IP67+).
Protezione minima contro i fattori ambientali (IP20).
Componenti
Utilizza guarnizioni in filo di silicone e guarnizioni interfacciali.
Alloggiamenti in plastica nuda e terminali in metallo esposti.
Forza di accoppiamento
Richiede una forza fisica maggiore per comprimere le guarnizioni.
Forza di accoppiamento inferiore, riducendo l'affaticamento dell'operatore.
Orma
Consuma più spazio fisico per circuito.
Offre un'elevata densità di pin in spazi compatti.
Caso d'uso ideale
Attrezzature per esterni, vani motore automobilistici, nautica.
Recinzioni rigorosamente al coperto e climatizzate.
Profili connettori standard del settore per applicazioni specifiche
Connettori del cablaggio JST MOLEX
I marchi standardizzati dominano il routing del segnale e le applicazioni di potenza medio-bassa. UN Il cablaggio JST MOLEX offre un'affidabilità comprovata in diversi settori produttivi. Questi profili eccellono nell'elettronica di consumo, nel cablaggio interno degli elettrodomestici e nei controlli dell'abitacolo automobilistico. Offrono configurazioni a passo stretto progettate specificamente per layout PCB con vincoli di spazio. I passi comuni includono la spaziatura di 1,25 mm, 2,0 mm e 3,0 mm. Gli ingegneri devono prestare particolare attenzione alla corrispondenza dei componenti durante la specifica. È necessario abbinare l'esatta serie di terminali alla corrispondente custodia in plastica. La combinazione di terminali incompatibili provoca micro-fretting e continuità elettrica intermittente. Affidarsi a famiglie di produttori affermati garantisce una disponibilità costante di utensili a livello globale. Semplifica inoltre l'approvvigionamento della catena di fornitura durante cicli di produzione ad alto volume.
Applicazioni del cablaggio del connettore M12
Gli ambienti industriali richiedono robustezza specializzata e trasmissione dati affidabile. Lo standard M12 domina l'automazione industriale, la robotica e le reti di sensori remoti. Specificando un Il cablaggio del connettore M12 garantisce una solida protezione ambientale. Questi connettori circolari standardizzati sono dotati di meccanismi di bloccaggio filettati sicuri. Raggiungono facilmente i gradi IP67 o IP68 contro l'immersione in acqua e le polveri sottili. L'accoppiamento filettato impedisce fisicamente la disconnessione in caso di forti vibrazioni della macchina. I profili M12 supportano sia l'erogazione di potenza che i protocolli di dati industriali ad alta velocità. Seleziona diversi stili di codifica in base all'applicazione. La codifica A gestisce sensori standard e alimentazione CC. La codifica D gestisce Ethernet a 100 Mbit. X-coded supporta Gigabit Ethernet per sistemi di visione a larghezza di banda elevata. Il loro fattore di forma standardizzato consente un'integrazione perfetta tra diversi produttori di apparecchiature.
Profili per carichi pesanti e automobilistici
Gli ambienti estremi distruggono rapidamente le interconnessioni commerciali standard. Le applicazioni soggette a forti vibrazioni, shock termici ed esposizione a fluidi richiedono soluzioni per impieghi gravosi. Marchi come Deutsch e Ampseal rappresentano il punto di riferimento per queste difficili condizioni. Sono dotati di spessi alloggiamenti termoplastici e robuste guarnizioni in silicone multi-nervature. I meccanismi di blocco secondari sono assolutamente fondamentali per questi ambienti. I blocchi TPA (Terminal Position Assurance) assicurano che i perni rimangano completamente inseriti all'interno della cavità dell'alloggiamento. Il TPA previene il backout del terminale durante cicli termici estremi e shock fisici. I blocchi CPA (Connector Position Assurance) impediscono la separazione accidentale delle due metà dell'alloggiamento. Queste caratteristiche sono obbligatorie per le applicazioni automobilistiche sensibili. I sensori di velocità dell'albero a camme, dell'albero motore e dell'albero motore si affidano interamente a questi blocchi secondari per un funzionamento continuo e senza errori.
Dimensioni di valutazione tecnica per connettori di cablaggio
Integrità del segnale e trasmissione di potenza
L'erogazione di potenza e la trasmissione dei dati richiedono criteri di valutazione completamente diversi. L'erogazione di potenza ad alta corrente richiede ampie superfici di contatto. È necessario gestire attivamente la dissipazione del calore e ridurre al minimo la caduta di tensione sulla connessione. I segnali dati sensibili e ad alta velocità richiedono un rigoroso controllo dell'impedenza. Le applicazioni ad uso intensivo di dati richiedono una schermatura specializzata per bloccare le interferenze elettromagnetiche. Non è possibile instradare dati ad alta velocità attraverso pin di alimentazione standard senza rischiare un grave degrado del segnale. Gli ingegneri devono separare fisicamente le linee di alimentazione e di segnale. In alternativa, è possibile specificare connettori ibridi progettati esplicitamente per layout misti. Questi ibridi isolano i contatti di potenza dalle linee dati schermate all'interno dello stesso alloggiamento.
Specifiche Elettriche e Termiche
La valutazione attuale non è mai un numero statico e assoluto. È necessario valutare le curve di declassamento in base alla densità dei pin e alla temperatura operativa ambientale. Un singolo pin isolato potrebbe trasportare 10 amp in modo sicuro. Un alloggiamento a 12 pin completamente carico potrebbe supportare solo 5 A per pin a causa dell'accumulo di calore interno. I limiti di tensione determinano la distanza fisica richiesta tra i contatti per evitare la formazione di archi. È inoltre necessario verificare la compatibilità AWG per la serie di terminali scelta. La resistenza di contatto genera calore durante il funzionamento continuo. L’aumento non gestito della temperatura scioglie gli alloggiamenti in plastica e provoca guasti catastrofici al sistema.
Calibro del filo (AWG)
Corrente massima tipica (Amp)
Applicazione comune
24 AWG
2,0 - 3,0 A
Sensori di basso livello, segnali di dati.
20 AWG
5,0 - 7,0 A
Cablaggio dispositivi interni, illuminazione a LED.
16 AWG
10,0 - 15,0 A
Accessori automobilistici, controlli industriali.
12 AWG
20,0 - 25,0 A
Distribuzione di potenza principale, motori pesanti.
Selezione dei materiali: alloggiamenti e placcatura dei contatti
Gli ambienti operativi determinano direttamente la scelta del materiale dell'alloggiamento. Il nylon 6/6 standard si adatta perfettamente alla maggior parte delle applicazioni interne a clima controllato. Gli ambienti ad alta temperatura richiedono polimeri avanzati come il polibutilene tereftalato o il polimero a cristalli liquidi. Questi materiali resistono alle temperature di saldatura a riflusso e al forte calore del vano motore. Le opzioni di placcatura dei terminali influiscono drasticamente sulle prestazioni. Specificare la placcatura in oro per segnali dati e sensori a bassa corrente. L'oro resiste completamente all'ossidazione e supporta cicli di accoppiamento elevati in ambienti corrosivi. Specificare la stagnatura per connessioni statiche a corrente più elevata. Lo stagno funziona bene per l'erogazione di potenza, ma soffre di corrosione da sfregamento sotto vibrazioni continue. Non accoppiare mai un terminale dorato con un terminale stagno. I metalli diversi causano una rapida corrosione galvanica.
Durabilità meccanica e cicli di accoppiamento
Le specifiche meccaniche determinano l'affidabilità fisica a lungo termine dell'assieme. La forza di ritenzione misura la sicurezza con cui l'alloggiamento trattiene il terminale crimpato. Le forze di inserimento ed estrazione determinano l'affaticamento dell'operatore durante l'assemblaggio manuale. È necessario valutare il numero massimo di cicli di accoppiamento prima che si verifichi il degrado della placcatura. I contatti standard in stagno potrebbero sopravvivere solo 25 cicli prima di esporre il metallo di base. I contatti dorati premium possono facilmente superare i 500 cicli. Le caratteristiche di keying e polarizzazione sono necessità assolute per la produzione. Impediscono fisicamente agli operatori di accoppiare erroneamente i connettori su una catena di montaggio a ritmo frenetico. Gli alloggiamenti con codifica a colori riducono ulteriormente gli errori di assemblaggio quando sono presenti più connettori identici sullo stesso cablaggio.
Conformità normativa e standard
La distribuzione globale dell'hardware richiede una rigorosa conformità normativa fin dal primo giorno. È necessario mappare le certificazioni essenziali nelle prime fasi della fase di progettazione. Le classificazioni UL94V-0 verificano la resistenza all'infiammabilità degli alloggiamenti in plastica. La conformità RoHS e REACH garantisce che i materiali siano privi di sostanze pericolose soggette a restrizioni. Inoltre, la selezione dei componenti deve essere in linea con gli standard di produzione stabiliti. Specificare i componenti compatibili con le linee guida IPC/WHMA-A-620. Questo standard regola i criteri di assemblaggio di cavi e cablaggi a livello globale. Definisce le altezze di crimpatura accettabili, le distanze di isolamento e le pratiche di instradamento. La conformità garantisce una qualità costante e misurabile nei diversi impianti di produzione a contratto.
Migliori pratiche per il processo di assemblaggio dei cablaggi
Progettazione per la producibilità (DFM) e documentazione
Un assemblaggio affidabile inizia con una documentazione di progettazione completa e inequivocabile. È necessario generare schemi precisi, elenchi di cavi dettagliati e specifiche di tolleranza rigorose nelle prime fasi del ciclo di vita. L'ambiguità nella documentazione porta direttamente a errori di produzione sul campo. Un elenco di cavi corretto include destinazioni da/verso, colori dei cavi, dimensioni AWG e codici articolo specifici dei terminali. Le revisioni preliminari della progettazione per la producibilità sono fondamentali per il successo. Colmano il divario tra intento ingegneristico e realtà produttiva. Le revisioni DFM identificano percorsi di instradamento impossibili, componenti incompatibili e vincoli di attrezzatura. Individuare tempestivamente questi problemi previene modifiche degli strumenti e ritardi nella produzione successiva.
Il flusso di lavoro di produzione passo dopo passo
Il processo di assemblaggio del nucleo segue un flusso di lavoro rigoroso e ripetibile. Si inizia con il taglio e la spelatura automatizzati del filo. Le macchine di precisione garantiscono lunghezze di striscia costanti senza intaccare i fili conduttori interni. Poi arriva la crimpatura del terminale. Questa fase richiede l'esatta attrezzatura dell'applicatore e il monitoraggio continuo della forza. La crimpatura deve catturare perfettamente sia il conduttore nudo che l'isolamento del filo. Gli operatori eseguono quindi l'inserimento preciso del connettore, ascoltando lo scatto udibile della linguetta di bloccaggio. L'instradamento finale e l'impacchettamento fissano l'assemblaggio completato utilizzando fascette, termorestringenti o guaine intrecciate. La standardizzazione dei connettori nella linea di prodotti semplifica l'intero flusso di lavoro. Riduce i cambi degli utensili e riduce al minimo gli errori dell'operatore in modo significativo.
Compromessi prestazionali nella selezione del connettore
Utensili standard e personalizzati
I connettori proprietari hanno un impatto enorme sulle tempistiche di produzione. I progetti personalizzati richiedono stampi a iniezione costosi e strumenti applicatori dedicati. Questi requisiti iniziali raramente giustificano i vantaggi di progettazione percepiti per la maggior parte delle applicazioni. L'utilizzo di componenti commerciali standardizzati elimina completamente i requisiti di stampi personalizzati. Le parti standard utilizzano l'infrastruttura di utensili esistente e comprovata. I produttori a contratto possiedono già gli applicatori per i profili standard. Questo approccio riduce drasticamente le spese di capitale iniziali e accelera il time-to-market. Garantisce inoltre la possibilità di cambiare partner di produzione senza trasferire strumenti proprietari.
Disponibilità della catena di fornitura e tempi di consegna
La carenza di componenti rimane una realtà costante nella produzione moderna. Affidarsi a un unico connettore altamente specializzato introduce gravi rischi nella catena di fornitura. È necessario sviluppare strategie per mitigare le interruzioni impreviste della produzione. Identificare i riferimenti incrociati e le sostituzioni durante la fase di progettazione iniziale. Convalida marchi alternativi che condividono impronte e specifiche prestazionali identiche. I riferimenti incrociati proattivi garantiscono che la produzione continui senza intoppi anche quando i fornitori primari devono far fronte a tempi di consegna prolungati. Documenta queste alternative approvate direttamente sui tuoi disegni tecnici per potenziare il tuo team acquisti.
Rischi di implementazione e mitigazione dell'assemblaggio
Tolleranze di crimpatura e calibrazione degli utensili
Un connettore è affidabile tanto quanto la sua crimpatura. Una crimpatura inadeguata è la causa della stragrande maggioranza dei guasti del cablaggio. Gli utensili manuali introducono errori umani e una pressione applicativa incoerente. Si adattano alla prototipazione ma falliscono completamente nella produzione in serie. Le presse automatizzate forniscono precisione microscopica e ripetibile. Utilizzano monitor della forza di crimpatura integrati per analizzare ogni singola terminazione in tempo reale. Questi monitor rilevano immediatamente i trefoli mancanti o il posizionamento errato dell'isolamento. I rigorosi programmi di calibrazione degli utensili mantengono queste strette tolleranze di crimpatura per milioni di cicli. È necessario misurare regolarmente l'altezza e la larghezza della crimpatura utilizzando micrometri specializzati.
Considerazioni sul pressacavo e sul sovrastampaggio
Lo stress meccanico distrugge rapidamente la giunzione connettore-filo. È necessario valutare i metodi per proteggere questa vulnerabile area di transizione. La guaina termorestringente di base offre un supporto strutturale minimo e una moderata resistenza all'abrasione. I gusci posteriori meccanici forniscono un pressacavo superiore e un passaggio sicuro dei cavi pesanti. Si fissano sulla guaina esterna del cavo, isolando i fili interni dalle forze di trazione. Il sovrastampaggio a iniezione personalizzato offre la massima protezione fisica. Il sovrastampaggio incapsula l'intera giunzione in robusto materiale termoplastico. Crea una tenuta completamente impermeabile e un serracavo impenetrabile.
Protocolli di test per la garanzia della qualità
La garanzia della qualità richiede un regime di test obbligatorio e rigoroso. L'ispezione visiva da sola non può verificare un aspetto affidabile cablaggio . Il test della forza di trazione verifica la resistenza meccanica del giunto a crimpare rispetto a standard rigorosi. Il test di continuità punto a punto garantisce la corretta configurazione dei pinout e identifica i circuiti aperti nascosti. Il test Hi-Pot applica alta tensione per verificare le capacità di resistenza dielettrica. Rileva microscopici difetti di isolamento e previene pericolosi cortocircuiti sul campo. Le schede di test automatizzate controllano simultaneamente eventuali collegamenti errati, cortocircuiti e connessioni intermittenti.
Richiedi una revisione completa della progettazione per la producibilità con il tuo partner di assemblaggio per identificare i vincoli degli utensili.
Ordina prototipi fisici per verificare le forze di accoppiamento, il percorso dei cavi e i vincoli spaziali all'interno del tuo armadio.
Controlla il tuo produttore a contratto per assicurarti che utilizzi presse di crimpatura automatizzate dotate di monitoraggio della forza in tempo reale.
Stabilire un protocollo di test chiaro che includa test obbligatori di forza di trazione, continuità e Hi-Pot prima dell'inizio della produzione completa.
Domande frequenti
D: Qual è la differenza tra un cavo assemblato e un cablaggio?
R: Un cavo assemblato è generalmente costituito da un singolo cavo con connettori su ciascuna estremità, spesso coperto da un rivestimento esterno pesante per uso esterno. Un cablaggio è un raggruppamento complesso di più cavi e interruttori singoli, legati insieme da nastro o telaio, progettato per instradare alimentazione e segnali all'interno di un dispositivo o veicolo.
D: Come faccio a scegliere tra la placcatura dei terminali in oro e stagno?
R: Scegli la placcatura in oro per segnali dati a bassa corrente, sensori e applicazioni che richiedono cicli di accoppiamento elevati o che operano in ambienti corrosivi. L'oro previene l'ossidazione. Scegli la stagnatura per una maggiore erogazione di corrente e connessioni statiche che subiscono vibrazioni minime, poiché lo stagno è più conveniente ma suscettibile alla corrosione da sfregamento.
D: Cosa causa il back-out dei terminali nei connettori del cablaggio?
R: Il back-out del terminale si verifica quando un pin crimpato non è completamente inserito e bloccato nella cavità dell'alloggiamento in plastica. È causato da un errore dell'operatore durante l'inserimento, da linguette di bloccaggio danneggiate o da una forte tensione del cavo. L'utilizzo di connettori con blocchi secondari Terminal Position Assurance (TPA) impedisce questo errore.
D: Perché è necessaria la Terminal Position Assurance (TPA)?
R: Il TPA è un meccanismo di bloccaggio secondario in plastica inserito nell'alloggiamento del connettore. Impedisce fisicamente ai terminali di allentarsi a causa di vibrazioni, dilatazione termica o tensione del cavo. Il TPA è obbligatorio nel settore automobilistico, dei macchinari pesanti e delle applicazioni in ambienti difficili in cui un guasto della connessione causa tempi di inattività critici del sistema.
D: In che modo la sezione del filo influisce sulla scelta del connettore?
R: Ogni serie di terminali del connettore è progettata per una gamma specifica di American Wire Gauge (AWG). L'uso di un filo troppo spesso impedisce al terminale di inserirsi nell'alloggiamento. L'utilizzo di un filo troppo sottile provoca una crimpatura allentata, causando elevata resistenza elettrica, generazione di calore ed eventuali guasti meccanici.
D: Qual è il metodo di prova standard per la qualità della crimpatura?
R: Il test meccanico principale è il test della forza di trazione, che misura l'esatta forza richiesta per estrarre il filo dal terminale crimpato. Dal punto di vista elettrico, la qualità della crimpatura viene verificata misurando la resistenza di contatto e utilizzando dispositivi di monitoraggio della forza di crimpatura su presse automatizzate per rilevare i trefoli mancanti durante la produzione.