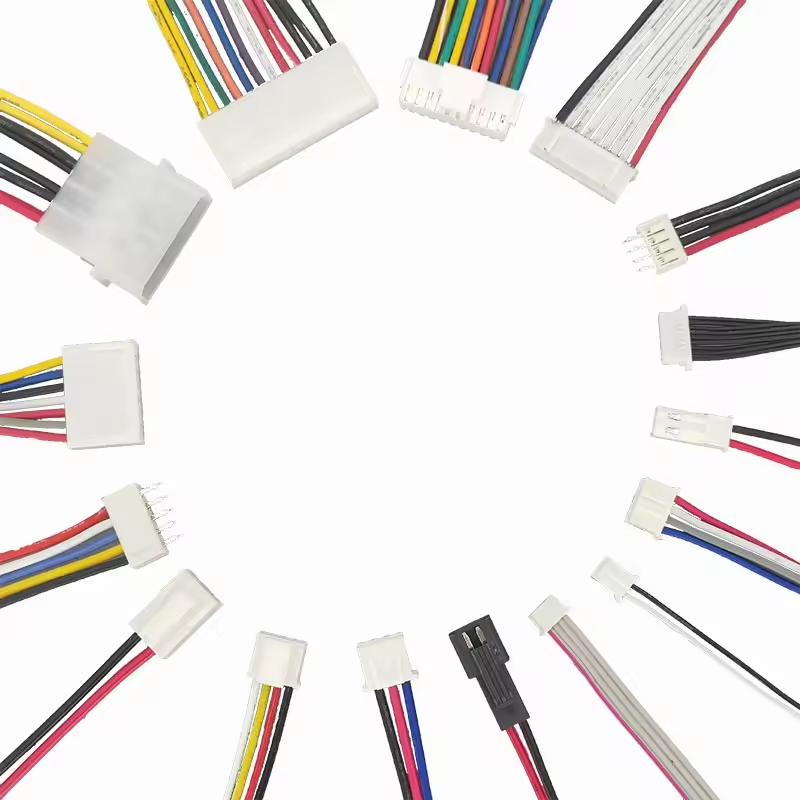
Shumica e dështimeve të sistemit elektrik kanë origjinën në ndërlidhjet. Vetë teli rrallëherë dështon në kushte normale. Lidhësit përballen me ngarkesën e stresit mekanik, çiklizmit termik dhe ekspozimit mjedisor. Specifikimi i lidhësit të gabuar krijon probleme kaskade përgjatë ciklit tuaj të prodhimit. Ju përballeni me pengesa të menjëhershme të montimit në katin e prodhimit. Normat e skrapit rriten gjatë shtrëngimit të terminalit për shkak të mospërputhjes së veglave. Në terren, dridhjet dhe lagështia shkaktojnë defekte të ndërprera. Këto dështime çojnë në mënyrë të pashmangshme në tërheqje të kushtueshme të produkteve dhe në reputacion të dëmtuar.
Ky udhëzues ofron një kornizë teknike për vlerësimin dhe përzgjedhjen e ndërlidhjeve. Do të mësoni se si të balanconi kërkesat për energji elektrike, integritetin e sinjalit të të dhënave dhe qëndrueshmërinë mjedisore. Ne fokusohemi shumë në prodhimtarinë dhe efikasitetin e montimit. Prodhimi i besueshëm kërkon komponentë të projektuar për instalim të përsëritshëm dhe pa gabime. Zgjedhja e zgjuar e komponentëve eliminon pengesat e prodhimit përpara se të arrijnë në linjën e montimit.
Specifikimi i diktateve të aplikimit: Zgjedhja e lidhësit duhet të fillojë me realitetet mjedisore (vlerësimi IP, dridhjet, temperatura) përpara ngarkesës elektrike.
Standardizimi zvogëlon rrezikun: Përdorimi i familjeve lidhëse standarde të industrisë (p.sh., JST, Molex, M12) minimizon ndërprerjet e zinxhirit të furnizimit dhe kostot e veglave.
Rendimenti dikton montimin: Lidhësi më i mirë do të dështojë nëse prodhuesit i mungojnë mjetet precize të shtrëngimit, protokollet e montimit hap pas hapi dhe proceset e kontrollit të cilësisë (standardet IPC/WHMA-A-620).
Roli i lidhësve në besueshmërinë e parzmoreve të instalimeve elektrike
Përcaktimi i kritereve të suksesit për asamblenë tuaj
Suksesi kërkon metrika të qarta bazë të vendosura në fillim të fazës së projektimit. Një parzmore e besueshme arrin çiftëzimin me defekt zero gjatë instalimit. Mban vazhdimësinë elektrike nën ngarkesat maksimale pa degradim termik. Gjithashtu garanton kohë montimi të përsëritshme për operatorët e prodhimit. Duhet të kornizoni problemin thelbësor përpara se të zgjidhni komponentët. A jeni duke optimizuar për kufizime të ngushta të hapësirës brenda elektronikës së konsumit? A keni nevojë për komponentë të fortë për mjedise të vështira të jashtme? Ndoshta prioriteti juaj është montimi i automatizuar me volum të lartë. Çdo skenar kërkon një strategji të ndryshme ndërlidhjeje. Inxhinierët shpesh mbi-specifikojnë vlerësimet elektrike duke injoruar realitetet mekanike. Një qasje e balancuar siguron si performancën në terren ashtu edhe prodhimin në fabrikë.
Për të krijuar një bazë për sukses, duhet të gjurmoni këto metrika specifike gjatë prototipit:
Rendimenti i kalimit të parë gjatë fazave të shtrëngimit dhe futjes.
Forca e çiftëzimit e kërkuar nga operatori në linjën e montimit.
Rënia e tensionit në lidhje me ngarkesën maksimale të vazhdueshme.
Forca e mbajtjes së terminalit brenda kutisë plastike.
Pikat e zakonshme të dështimit në nivelin e lidhësit
Lidhësit dështojnë në mënyra të parashikueshme dhe të matshme. Mbështetja e terminalit ndodh kur kunjat dështojnë të kyçen plotësisht në kutinë plastike. Korrozioni i mërzitshëm degradon kontaktet e ekspozuara ndaj mikro-dridhjeve të vazhdueshme. Lehtësimi joadekuat i sforcimit transferon tensionin mekanik direkt në nyjen e brishtë të shtrëngimit. Lartësia e papërshtatshme e shtrëngimit rrezikon rezistencën elektrike dhe forcën e tërheqjes mekanike. Këto mënyra realiste të dështimit ndikojnë drejtpërdrejt në përvojën e përdoruesit fundor. Koha e ndërprerjes së pajisjeve frustron klientët dhe dëmton besnikërinë e markës. Parandalimi i këtyre çështjeve kërkon përzgjedhje rigoroze të komponentëve dhe protokolle të vërtetuara të montimit.
Modaliteti i dështimit
Shkaku rrënjësor
Strategjia e Parandalimit
Mbështetja e terminalit
Futje jo e plotë ose lidhëse mbyllëse e thyer.
Specifikoni strehimet me Sigurimin e Pozicionit Terminal (TPA).
Korrozioni i mërzitshëm
Mikro-dridhjet e mbartura me kallaj.
Përdorni veshje me ar ose aplikoni yndyrë dielektrike.
Dështimi i shtrëngimit
Vegla e gabuar e aplikuesit ose kudhërat e konsumuara.
Zbatoni monitorimin e automatizuar të forcës së shtrëngimit.
Dëmtimi i izolimit
Drejtimi agresiv i telit ose mungesa e lehtësimit të tendosjes.
Shtoni guaskat e pasme mekanike ose formimin e tepërt.
Vlerësimi i kategorive të parzmoreve të lidhësit
Aplikimet Wire-to-Wire kundrejt Wire-to-Board
Aplikacioni juaj specifik dikton kërkesat strukturore të ndërlidhjes. Aplikacionet tela me tela bashkojnë dy kabllo të varura pa pagesë. Këto lidhje inline durojnë trajtim të konsiderueshëm dhe stres mekanik gjatë instalimit. Ata kërkojnë mekanizma të fuqishëm mbyllës për të parandaluar shkyçjen aksidentale. Aplikacionet nga tela në bordin e mbyllin një kabllo direkt në një bord qarku të printuar. Këto koka durojnë më pak lëvizje, por kërkojnë shtrirje të saktë dhe lehtësim sforcimi. Mekanizmat e kyçjes ndryshojnë ndjeshëm midis dy stileve. Bllokimet e fërkimit mbështeten në tolerancat e ngushta plastike për të mbajtur përbërësit së bashku. Ato i përshtaten mbylljeve të brendshme me dridhje të ulët. Shulat pozitive sigurojnë një klikim të dëgjueshëm dhe një bllokim fizik mekanik. Ju duhet të specifikoni kapëse pozitive për çdo aplikim që përballet me dridhje ose tension. Zgjedhja e saktë Kategoria e parzmores së lidhësit parandalon dështimet e parakohshme në terren.
Lidhës të vulosur kundër të pavulosur
Mbrojtja e mjedisit kërkon vlerësim të kujdesshëm të kushteve të funksionimit. Ju duhet të peshoni shkëmbimet mekanike midis komponentëve të mbyllur dhe të pavulosur. Njësitë e mbyllura përdorin vula me tela silikoni dhe guarnicione ndërfaqësore për të bllokuar lagështinë dhe pluhurin. Ata arrijnë lehtësisht vlerësime IP67 ose më të larta. Megjithatë, ato konsumojnë më shumë hapësirë fizike dhe kërkojnë forca më të larta çiftëzimi për të ngjeshur vulat e brendshme. Njësitë e pavulosura ofrojnë densitet të lartë kunjash në hapësira kompakte. Ata kërkojnë forcë më të ulët të çiftëzimit, gjë që redukton lodhjen e operatorit gjatë montimit. Ju duhet t'i kufizoni komponentët e pambyllur në mbyllje rreptësisht të brendshme, të kontrolluara nga klima.
Veçori
Lidhës të mbyllur
Lidhës të pavulosur
Niveli i mbrojtjes
Bllokon lagështinë, pluhurin dhe hyrjen e kimikateve (IP67+).
Mbrojtje minimale ndaj faktorëve mjedisorë (IP20).
Komponentët
Përdor vulat e telit silikoni dhe guarnicionet ndërfaqe.
Mbulesa plastike të zhveshura dhe terminale metalike të ekspozuara.
Forca çiftëzimi
Kërkon forcë më të madhe fizike për të kompresuar vulat.
Forca më e ulët e çiftëzimit, duke reduktuar lodhjen e operatorit.
Gjurmë
Konsumon më shumë hapësirë fizike për qark.
Ofron densitet të lartë pin në hapësira kompakte.
Rasti ideal i përdorimit
Pajisjet e jashtme, hapësirat e motorëve të automobilave, detare.
Rrethime rreptësisht të brendshme, të kontrolluara nga klima.
Profilet e lidhësve standard të industrisë për aplikacione specifike
Lidhës të parzmoreve të instalimeve elektrike JST MOLEX
Markat e standardizuara dominojnë rrugëzimin e sinjalit dhe aplikacionet me fuqi të ulët në mesatare. A Mjeti i instalimeve elektrike JST MOLEX ofron besueshmëri të provuar në sektorë të ndryshëm prodhimi. Këto profile shkëlqejnë në elektronikën e konsumit, instalimet elektrike të brendshme të pajisjeve dhe kontrollet e kabinës së automobilave. Ato ofrojnë konfigurime me hap të ngushtë të krijuar posaçërisht për paraqitjet e PCB-ve me hapësirë të kufizuar. Pikat e zakonshme përfshijnë hapësirën 1,25 mm, 2,0 mm dhe 3,0 mm. Inxhinierët duhet t'i kushtojnë vëmendje të rreptë përputhjes së komponentëve gjatë specifikimit. Duhet të përputheni me serinë e saktë të terminalit me kutinë përkatëse plastike. Përzierja e terminaleve të papajtueshëm shkakton mikro-frenim dhe vazhdimësi elektrike të ndërprerë. Mbështetja në familjet e krijuara të prodhuesve siguron disponueshmëri të qëndrueshme të mjeteve në mbarë botën. Ai gjithashtu thjeshton prokurimin e zinxhirit të furnizimit gjatë ekzekutimeve të prodhimit me vëllim të lartë.
Aplikacionet e parzmores së telave të lidhësit M12
Mjediset industriale kërkojnë qëndrueshmëri të specializuar dhe transmetim të besueshëm të të dhënave. Standardi M12 dominon automatizimin industrial, robotikën dhe rrjetet e sensorëve në distancë. Duke specifikuar një M12 parzmore e telit me lidhës garanton mbrojtje të fuqishme mjedisore. Këta lidhës rrethor të standardizuar kanë mekanizma të sigurt mbylljeje me fileto. Ata arrijnë lehtësisht vlerësimet IP67 ose IP68 kundër zhytjes në ujë dhe pluhurit të imët. Lidhja e filetuar parandalon fizikisht shkëputjen nën dridhjet e rënda të makinës. Profilet M12 mbështesin si shpërndarjen e energjisë ashtu edhe protokollet e të dhënave industriale me shpejtësi të lartë. Ju zgjidhni stile të ndryshme kodimi bazuar në aplikacion. Me kodim A trajton sensorë standardë dhe fuqi DC. D-coded menaxhon 100 Mbit Ethernet. X-coded mbështet Gigabit Ethernet për sistemet e shikimit me gjerësi të lartë bande. Faktori i tyre i standardizuar i formës lejon integrimin e qetë midis prodhuesve të ndryshëm të pajisjeve.
Profilet e punës së rëndë dhe automobilave
Mjediset ekstreme shkatërrojnë me shpejtësi lidhjet standarde komerciale. Aplikimet që përballen me dridhje të forta, goditje termike dhe ekspozim ndaj lëngjeve kërkojnë zgjidhje të rënda. Markat si Deutsch dhe Ampseal vendosin pikë referimi për këto kushte të vështira. Ato kanë mbulesa të trasha termoplastike dhe vula të forta silikoni me shumë brinjë. Mekanizmat e mbylljes dytësore janë absolutisht kritike për këto mjedise. Blloqet e Sigurimit të Pozicionit të Terminalit (TPA) sigurojnë që kunjat të qëndrojnë plotësisht të vendosura brenda zgavrës së strehimit. TPA parandalon daljen nga terminali gjatë ciklit termik ekstrem dhe goditjes fizike. Blloqet e sigurimit të pozicionit të lidhësit (CPA) parandalojnë ndarjen aksidentale të dy gjysmave të strehimit. Këto veçori janë të detyrueshme për aplikacionet e ndjeshme të automobilave. Sensorët e shpejtësisë së boshtit me gunga, të boshtit me gunga dhe të boshtit të makinës mbështeten tërësisht në këto bravë dytësore për funksionim të vazhdueshëm dhe pa gabime.
Dimensionet e vlerësimit teknik për lidhësit e parzmoreve
Integriteti i sinjalit kundrejt transmetimit të energjisë
Shpërndarja e energjisë dhe transmetimi i të dhënave kërkojnë kritere vlerësimi krejtësisht të ndryshme. Ofrimi i energjisë me rrymë të lartë kërkon sipërfaqe të mëdha kontakti. Ju duhet të menaxhoni në mënyrë aktive shpërndarjen e nxehtësisë dhe të minimizoni rënien e tensionit në lidhje. Sinjalet e ndjeshme të të dhënave me shpejtësi të lartë kërkojnë kontroll të rreptë të rezistencës. Aplikacionet me të dhëna të rënda kërkojnë mbrojtje të specializuar për të bllokuar ndërhyrjet elektromagnetike. Ju nuk mund t'i drejtoni të dhënat me shpejtësi të lartë përmes kunjave standarde të energjisë pa rrezikuar degradimin e rëndë të sinjalit. Inxhinierët duhet të ndajnë fizikisht linjat e energjisë dhe sinjalit. Përndryshe, mund të specifikoni lidhësit hibridë të krijuar në mënyrë eksplicite për paraqitje të përziera. Këto hibride izolojnë kontaktet e fuqisë nga linjat e mbrojtura të të dhënave brenda të njëjtit strehim.
Specifikimet elektrike dhe termike
Vlerësimi aktual nuk është kurrë një numër statik, absolut. Ju duhet të vlerësoni kthesat e zvogëlimit bazuar në densitetin e pinit dhe temperaturën e funksionimit të ambientit. Një kunj i vetëm i izoluar mund të mbajë 10 ampera në mënyrë të sigurt. Një strehë me 12 kunja e ngarkuar plotësisht mund të mbështesë vetëm 5 ampera për pin për shkak të akumulimit të brendshëm të nxehtësisë. Kufijtë e tensionit diktojnë hapësirën e nevojshme fizike midis kontakteve për të parandaluar harkun. Duhet të verifikoni gjithashtu përputhshmërinë AWG për serinë e zgjedhur të terminalit. Rezistenca e kontaktit gjeneron nxehtësi gjatë funksionimit të vazhdueshëm. Rritja e pakontrolluar e temperaturës shkrin mbulesat plastike dhe shkakton dështim katastrofik të sistemit.
Matësi i telit (AWG)
Rryma tipike maksimale (amp)
Aplikim i përbashkët
24 AWG
2,0 - 3,0 A
Sensorë të nivelit të ulët, sinjale të dhënash.
20 AWG
5.0 - 7.0 A
Lidhja e brendshme e pajisjes, ndriçimi LED.
16 AWG
10.0 - 15.0 A
Aksesorë automobilash, kontrolle industriale.
12 AWG
20.0 - 25.0 A
Shpërndarja kryesore e energjisë, motorë të rëndë.
Përzgjedhja e materialit: Strehimet dhe veshjet e kontaktit
Mjediset operative diktojnë drejtpërdrejt përzgjedhjen e materialit të strehimit. Nylon standard 6/6 i përshtatet në mënyrë të përkryer shumicës së aplikacioneve të brendshme, të kontrolluara nga klima. Mjediset me temperaturë të lartë kërkojnë polimerë të avancuar si polibutileni tereftalat ose polimer me kristal të lëngshëm. Këto materiale i rezistojnë temperaturave të saldimit të rifluksit dhe nxehtësisë së rëndë të hapësirës së motorit. Opsionet e veshjes së terminalit ndikojnë në mënyrë drastike në performancën. Specifikoni veshjen me ar për sinjalet dhe sensorët e të dhënave me rrymë të ulët. Ari i reziston plotësisht oksidimit dhe mbështet ciklet e larta të çiftëzimit në mjedise gërryese. Specifikoni veshjen e kallajit për lidhje statike me rrymë më të lartë. Kallaji funksionon mirë për shpërndarjen e energjisë, por vuan nga korrozioni i mërzitshëm nën dridhje të vazhdueshme. Asnjëherë mos e bashkoni një terminal ari me një terminal prej kallaji. Metalet e ndryshme shkaktojnë korrozion të shpejtë galvanik.
Qëndrueshmëria mekanike dhe ciklet e çiftëzimit
Specifikimet mekanike përcaktojnë besueshmërinë fizike afatgjatë të montimit. Forca e mbajtjes mat se sa mirë e mban kutia terminalin e mbërthyer. Forcat e futjes dhe nxjerrjes diktojnë lodhjen e operatorit gjatë montimit manual. Ju duhet të vlerësoni numrin maksimal të cikleve të çiftëzimit përpara se të ndodhë degradimi i pllakave. Kontaktet standarde të kallajit mund të mbijetojnë vetëm 25 cikle përpara ekspozimit të metalit bazë. Kontaktet premium ari mund të kalojnë lehtësisht 500 cikle. Karakteristikat e kyçjes dhe polarizimit janë domosdoshmëri absolute për prodhim. Ato parandalojnë fizikisht operatorët nga bashkimi i gabuar i lidhësve në një linjë montimi me ritëm të shpejtë. Kutitë e kodimit të ngjyrave reduktojnë më tej gabimet e montimit kur ekzistojnë disa lidhës identikë në të njëjtin parzmore.
Pajtueshmëria dhe standardet rregullatore
Shpërndarja globale e pajisjeve kërkon pajtueshmëri të rreptë rregullatore që nga dita e parë. Ju duhet të hartoni certifikatat thelbësore në fillim të fazës së projektimit. Vlerësimet UL94V-0 verifikojnë rezistencën ndaj ndezshmërisë për kutitë plastike. Pajtueshmëria me RoHS dhe REACH siguron që materialeve u mungojnë substanca të rrezikshme të kufizuara. Për më tepër, zgjedhja e komponentëve duhet të përputhet me standardet e vendosura të prodhimit. Specifikoni komponentët në përputhje me udhëzimet IPC/WHMA-A-620. Ky standard rregullon kriteret e montimit të kabllove dhe telave globalisht. Ai përcakton lartësitë e pranueshme të shtrëngimit, hapësirat e izolimit dhe praktikat e drejtimit. Pajtueshmëria garanton cilësi të qëndrueshme dhe të matshme në objektet e ndryshme të prodhimit me kontratë.
Praktikat më të mira për procesin e montimit të parzmores së telit
Dizajni për Prodhueshmërinë (DFM) dhe Dokumentacioni
Montimi i besueshëm fillon me dokumentacion gjithëpërfshirës dhe të qartë të projektimit. Ju duhet të gjeneroni skema të sakta, lista të detajuara të telave dhe specifikime strikte të tolerancës në fillim të ciklit jetësor. Paqartësia në dokumentacion çon drejtpërdrejt në gabime prodhuese në dysheme. Lista e duhur e telave përfshin nga/për destinacionet, ngjyrat e telave, madhësitë AWG dhe numrat specifikë të pjesëve të terminalit. Rishikimet e Dizajnit të Hershëm për Prodhueshmërinë janë kritike për suksesin. Ata lidhin hendekun midis qëllimit inxhinierik dhe realitetit të prodhimit. Rishikimet e DFM identifikojnë shtigjet e pamundura të rrugëtimit, komponentët e papajtueshëm dhe kufizimet e veglave. Zbulimi i hershëm i këtyre çështjeve parandalon ndryshimet e veglave dhe vonesat më vonë në prodhim.
Rrjedha e punës hap pas hapi e prodhimit
Procesi i montimit të bërthamës ndjek një rrjedhë pune të rreptë dhe të përsëritshme. Fillon me prerjen dhe zhveshjen e automatizuar të telit. Makineritë precize sigurojnë gjatësi të qëndrueshme të shiritave pa prerje të fijeve të brendshme të përcjellësit. Më pas vjen shtrëngimi i terminalit. Ky hap kërkon përpunim të saktë të aplikuesit dhe monitorim të vazhdueshëm të forcës. Mbulesa duhet të kapë në mënyrë të përsosur si përcjellësin e zhveshur ashtu edhe izolimin e telit. Operatorët më pas kryejnë futjen e saktë të lidhësit, duke dëgjuar klikimin e dëgjueshëm të tangit të kyçjes. Gjurmimi dhe bashkimi përfundimtar sigurojnë montimin e përfunduar duke përdorur lidhje me zinxhir, tkurrje nga nxehtësia ose mëngë me gërsheta. Standardizimi i lidhësve në linjën tuaj të produktit thjeshton të gjithë këtë rrjedhë pune. Redukton ndërrimin e veglave dhe minimizon ndjeshëm gabimet e operatorit.
Shkëmbimet e performancës në përzgjedhjen e lidhësit
Jashtë raftit kundër Veglave të personalizuara
Lidhësit e pronarit kanë ndikime masive në afatet kohore të prodhimit. Modelet e personalizuara kërkojnë kallëpe të shtrenjta injeksioni dhe vegla të dedikuara për aplikues. Këto kërkesa fillestare rrallë justifikojnë përfitimet e perceptuara të dizajnit për shumicën e aplikacioneve. Përdorimi i komponentëve komercialë jashtë raftit eliminon plotësisht kërkesat e personalizuara të mykut. Pjesët standarde përdorin infrastrukturën ekzistuese, të provuar të veglave. Prodhuesit me kontratë tashmë zotërojnë aplikuesit për profilet standarde. Kjo qasje redukton në mënyrë drastike shpenzimet kapitale fillestare dhe përshpejton kohën tuaj për në treg. Gjithashtu siguron që ju mund të ndërroni partnerët e prodhimit pa transferuar vegla të pronarit.
Disponueshmëria e zinxhirit të furnizimit dhe koha e drejtimit
Mungesa e komponentëve mbetet një realitet i vazhdueshëm në prodhimtarinë moderne. Mbështetja në një lidhës të vetëm, shumë të specializuar, paraqet rrezik të rëndë të zinxhirit të furnizimit. Ju duhet të zhvilloni strategji për të zbutur ndalesat e papritura të prodhimit. Identifikoni referencat e kryqëzuara dhe zëvendësimet e lëshuara gjatë fazës fillestare të projektimit. Verifikoni markat alternative që ndajnë gjurmë të njëjta dhe specifikime të performancës. Referencimi proaktiv siguron që prodhimi të vazhdojë pa probleme edhe kur furnitorët kryesorë përballen me kohë të zgjatura. Dokumentoni këto alternativa të miratuara drejtpërdrejt në vizatimet tuaja inxhinierike për të fuqizuar ekipin tuaj të blerjeve.
Rreziqet e Zbatimit dhe Zbutja e Kuvendit
Tolerancat e shtrëngimit dhe kalibrimi i veglave
Një lidhës është po aq i besueshëm sa shtrëngimi i tij. Mbërthimi i dobët shkakton shumicën dërrmuese të dështimeve të parzmoreve. Veglat e dorës paraqesin gabim njerëzor dhe presion të paqëndrueshëm të aplikimit. Ato i përshtaten prototipit, por dështojnë plotësisht në prodhimin e vëllimit. Presat e automatizuara ofrojnë saktësi mikroskopike të përsëritshme. Ata përdorin monitorë të integruar të forcës shtrënguese për të analizuar çdo përfundim të vetëm në kohë reale. Këta monitorë zbulojnë menjëherë fijet e telit që mungojnë ose vendosjen e gabuar të izolimit. Oraret strikte të kalibrimit të mjeteve i ruajnë këto toleranca të ngushta shtrëngimi gjatë miliona cikleve. Ju duhet të matni rregullisht lartësinë dhe gjerësinë e shtrëngimit duke përdorur mikrometra të specializuar.
Konsiderata për lehtësimin e tendosjes dhe mbiformimin
Stresi mekanik shkatërron me shpejtësi kryqëzimin lidhës-teli. Ju duhet të vlerësoni metodat për të mbrojtur këtë zonë tranzicioni vulnerabël. Tuba bazë e tkurrjes së nxehtësisë ofron mbështetje minimale strukturore dhe rezistencë të moderuar ndaj gërryerjes. Mbulesat e pasme mekanike ofrojnë lehtësim të lartë të tendosjes dhe kalim të sigurt të kabllove për kabllot e rënda. Ata shtrëngohen në xhaketën e jashtme të kabllit, duke izoluar telat e brendshëm nga forcat tërheqëse. Mbushja me injeksion të personalizuar jep mbrojtjen maksimale fizike. Mbiformimi mbulon të gjithë kryqëzimin në termoplastikë të fortë. Krijon një vulë plotësisht të papërshkueshme nga uji dhe një lehtësim të padepërtueshëm ndaj tendosjes.
Protokollet e Testimit për Sigurimin e Cilësisë
Sigurimi i cilësisë kërkon një regjim testimi të detyrueshëm dhe rigoroz. Inspektimi vizual i vetëm nuk mund të verifikojë një të besueshëm parzmore instalime elektrike . Testimi i forcës tërheqëse verifikon forcën mekanike të bashkimit të shtrëngimit kundrejt standardeve strikte. Testimi i vazhdimësisë pikë-për-pikë siguron konfigurime të sakta pikash dhe identifikon qarqet e hapura të fshehura. Testimi Hi-Pot aplikon tension të lartë për të verifikuar aftësitë e rezistencës së dielektrikës. Ai zbulon të metat mikroskopike të izolimit dhe parandalon qarqet e shkurtra të rrezikshme në terren. Bordet e automatizuara të testimit kontrollojnë njëkohësisht për lidhje të gabuara, pantallona të shkurtra dhe lidhje të ndërprera.
Kërkoni një rishikim gjithëpërfshirës të Dizajnit për Prodhueshmërinë me partnerin tuaj të montimit për të identifikuar kufizimet e veglave.
Porositni prototipe fizike për të verifikuar forcat e çiftëzimit, drejtimin e kabllove dhe kufizimet hapësinore brenda rrethimit tuaj.
Kontrolloni prodhuesin tuaj të kontratës për t'u siguruar që ata përdorin presa të automatizuara shtrënguese të pajisura me monitorim të forcës në kohë reale.
Vendosni një protokoll të qartë testimi që përfshin forcën e detyrueshme të tërheqjes, vazhdimësinë dhe testimin Hi-Pot përpara se të fillojë prodhimi i plotë.
FAQ
Pyetje: Cili është ndryshimi midis një montimi kabllor dhe një parzmore instalime elektrike?
Përgjigje: Një montim kabllosh zakonisht përmban një kabllo të vetme me lidhës në çdo skaj, shpesh të mbuluar nga një xhaketë e jashtme e rëndë për përdorim të jashtëm. Një parzmore instalime elektrike është një grupim kompleks i telave të shumtë individualë dhe shkëputjeve, të lidhura së bashku me shirit ose tezgjah, i projektuar për të drejtuar energjinë dhe sinjalet brenda një pajisjeje ose automjeti.
Pyetje: Si mund të zgjedh midis veshjes së terminalit prej ari dhe kallaji?
Përgjigje: Zgjidhni veshje me ar për sinjale të dhënash me rrymë të ulët, sensorë dhe aplikacione që kërkojnë cikle të larta çiftëzimi ose që funksionojnë në mjedise gërryese. Ari parandalon oksidimin. Zgjidhni veshjen e kallajit për furnizim më të lartë të energjisë elektrike dhe lidhje statike që përjetojnë dridhje minimale, pasi kallaji është më ekonomik, por i ndjeshëm ndaj korrozionit të frikshëm.
Pyetje: Çfarë e shkakton mbylljen e terminalit në lidhësit e parzmores?
Përgjigje: Mbështetja e terminalit ndodh kur një gjilpërë e shtrënguar nuk është plotësisht e vendosur dhe e kyçur në zgavrën e plastikës. Shkaktohet nga gabimi i operatorit gjatë futjes, lidhësit e dëmtuar të kyçjes ose tensioni i rëndë i kabllit. Përdorimi i lidhësve me bravë dytësore të Sigurimit të Pozicionit të Terminalit (TPA) e parandalon këtë dështim.
Pyetje: Pse është i nevojshëm Sigurimi i Pozicionit Terminal (TPA)?
Përgjigje: TPA është një mekanizëm mbyllës plastik dytësor i futur në kutinë e lidhësit. Ai bllokon fizikisht terminalet që të mos kthehen jashtë për shkak të dridhjeve, zgjerimit termik ose tendosjes së kabllit. TPA është i detyrueshëm në automobilat, makineritë e rënda dhe aplikacionet e mjedisit të ashpër ku dështimi i lidhjes shkakton ndërprerje kritike të sistemit.
Pyetje: Si ndikon matësi i telit në zgjedhjen e lidhësit?
Përgjigje: Çdo seri e terminaleve lidhëse është projektuar për një gamë specifike të matësve të telave amerikane (AWG). Përdorimi i një teli shumë të trashë parandalon që terminali të futet në strehë. Përdorimi i një teli shumë të hollë rezulton në një shtrëngim të lirshëm, duke shkaktuar rezistencë të lartë elektrike, gjenerim të nxehtësisë dhe dështim eventual mekanik.
Pyetje: Cila është metoda standarde e testimit për cilësinë e shtrëngimit?
Përgjigje: Testi parësor mekanik është testi i forcës tërheqëse, i cili mat forcën e saktë të nevojshme për të tërhequr telin nga terminali i mbërthyer. Nga ana elektrike, cilësia e shtrëngimit verifikohet duke matur rezistencën e kontaktit dhe duke përdorur monitorët e forcës shtrënguese në presa të automatizuara për të zbuluar fijet që mungojnë gjatë prodhimit.