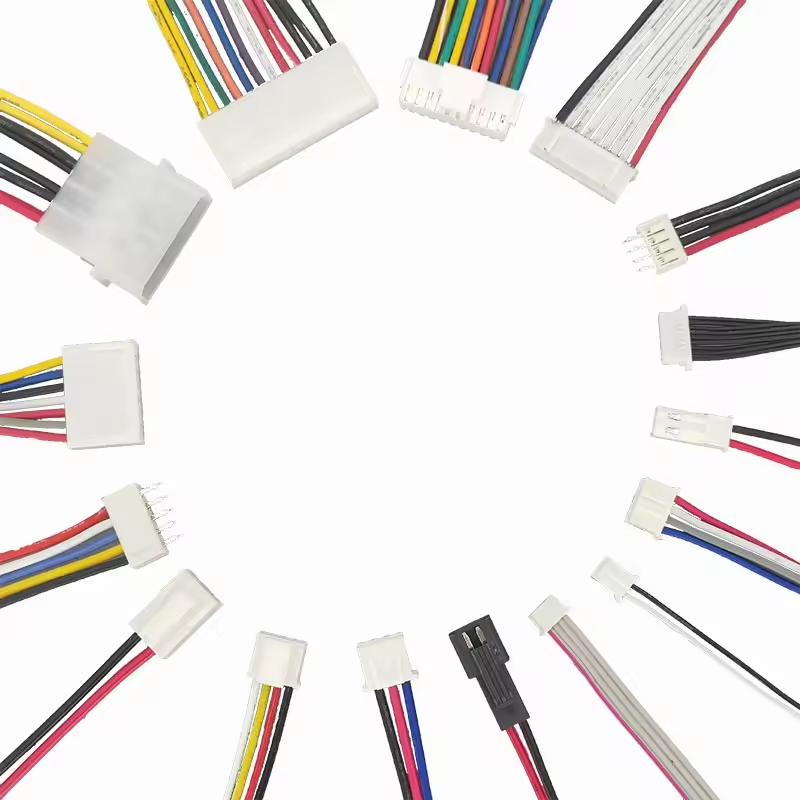
A maioria das falhas do sistema elétrico tem origem nas interconexões. O fio em si raramente falha em condições normais. Os conectores suportam o impacto do estresse mecânico, da ciclagem térmica e da exposição ambiental. Especificar o conector errado cria problemas em cascata em todo o seu ciclo de produção. Você enfrenta gargalos imediatos de montagem na área de produção. As taxas de sucata aumentam durante a crimpagem do terminal devido a ferramentas incompatíveis. No campo, a vibração e a umidade causam falhas intermitentes. Essas falhas inevitavelmente levam a recalls de produtos dispendiosos e reputações prejudicadas.
Este guia fornece uma estrutura técnica para avaliar e selecionar interconexões. Você aprenderá como equilibrar as demandas de energia elétrica, a integridade do sinal de dados e a durabilidade ambiental. Nós nos concentramos fortemente na capacidade de fabricação e na eficiência da montagem. A produção confiável requer componentes projetados para instalação repetível e sem erros. A seleção inteligente de componentes elimina obstáculos de fabricação antes que eles cheguem à linha de montagem.
A aplicação determina a especificação: A seleção do conector deve começar com as realidades ambientais (classificação IP, vibração, temperatura) antes da carga elétrica.
A padronização reduz riscos: a utilização de famílias de conectores padrão do setor (por exemplo, JST, Molex, M12) minimiza interrupções na cadeia de fornecimento e custos de ferramentas.
A montagem determina o rendimento: O melhor conector falhará se o fabricante não tiver ferramentas de crimpagem precisas, protocolos de montagem passo a passo e processos de controle de qualidade (padrões IPC/WHMA-A-620).
O papel dos conectores na confiabilidade do chicote elétrico
Definindo critérios de sucesso para sua montagem
O sucesso requer métricas de linha de base claras estabelecidas no início da fase de design. Um chicote confiável atinge um acoplamento sem defeitos durante a instalação. Ele sustenta a continuidade elétrica sob cargas de pico sem degradação térmica. Também garante tempos de montagem repetíveis para os operadores de produção. Você deve enquadrar o problema central antes de selecionar os componentes. Você está otimizando para restrições de espaço apertado dentro de produtos eletrônicos de consumo? Você precisa de componentes robustos para ambientes externos agressivos? Talvez sua prioridade seja a montagem automatizada de alto volume. Cada cenário exige uma estratégia de interconexão diferente. Os engenheiros muitas vezes especificam excessivamente as classificações elétricas, ignorando as realidades mecânicas. Uma abordagem equilibrada garante o desempenho em campo e a capacidade de fabricação na fábrica.
Para estabelecer uma linha de base para o sucesso, você deve acompanhar estas métricas específicas durante a prototipagem:
Rendimento de primeira passagem durante as fases de crimpagem e inserção.
Força de acoplamento exigida pelo operador na linha de montagem.
Queda de tensão na conexão sob carga contínua máxima.
Força de retenção do terminal dentro da caixa plástica.
Pontos comuns de falha no nível do conector
Os conectores falham de maneira previsível e mensurável. O recuo do terminal ocorre quando os pinos não conseguem travar totalmente no invólucro de plástico. A corrosão por atrito degrada os contatos expostos a microvibrações contínuas. O alívio de tensão inadequado transfere a tensão mecânica diretamente para a frágil junta de crimpagem. A altura de crimpagem inadequada compromete a resistência elétrica e a força de tração mecânica. Esses modos de falha realistas impactam diretamente a experiência do usuário final. O tempo de inatividade do equipamento frustra os clientes e prejudica a fidelidade à marca. A prevenção desses problemas requer uma seleção rigorosa de componentes e protocolos de montagem validados.
Modo de falha
Causa raiz
Estratégia de Prevenção
Saída do Terminal
Inserção incompleta ou travas quebradas.
Especifique os alojamentos com Terminal Position Assurance (TPA).
Corrosão por desgaste
Microvibração desgastando o revestimento de estanho.
Use chapeamento de ouro ou aplique graxa dielétrica.
Falha de crimpagem
Ferramentas aplicadoras incorretas ou bigornas desgastadas.
Implemente monitoramento automatizado da força de crimpagem.
Danos no Isolamento
Roteamento agressivo dos fios ou falta de alívio de tensão.
Adicione backshells mecânicos ou sobremoldagem.
Avaliando categorias de chicotes elétricos do conector
Aplicações fio a fio vs. aplicações fio a placa
Sua aplicação específica determina os requisitos estruturais da interconexão. As aplicações fio a fio unem dois cabos soltos. Essas conexões em linha suportam manuseio e estresse mecânico significativos durante a instalação. Eles exigem mecanismos de travamento robustos para evitar desconexão acidental. As aplicações fio a placa terminam um cabo diretamente em uma placa de circuito impresso. Essas plataformas suportam menos movimentos, mas exigem alinhamento preciso e alívio de tensão. Os mecanismos de bloqueio diferem significativamente entre os dois estilos. As travas de fricção dependem de tolerâncias plásticas rígidas para manter os componentes unidos. Eles são adequados para gabinetes internos de baixa vibração. As travas positivas fornecem um clique audível e um intertravamento físico-mecânico. Você deve especificar travas positivas para qualquer aplicação que enfrente vibração ou tensão. Escolhendo o correto A categoria de chicote elétrico do conector evita falhas prematuras em campo.
Conectores selados versus não selados
A proteção ambiental requer uma avaliação cuidadosa das condições operacionais. Você deve pesar as compensações mecânicas entre componentes selados e não selados. As unidades seladas utilizam vedações de fio de silicone e juntas interfaciais para bloquear umidade e poeira. Eles alcançam facilmente classificações IP67 ou superiores. No entanto, eles consomem mais espaço físico e exigem forças de acoplamento maiores para comprimir as vedações internas. Unidades não vedadas oferecem alta densidade de pinos em espaços compactos. Eles exigem menor força de acoplamento, o que reduz a fadiga do operador durante a montagem. Você deve restringir os componentes não vedados a gabinetes estritamente internos e com clima controlado.
Recurso
Conectores Selados
Conectores não lacrados
Nível de proteção
Bloqueia a entrada de umidade, poeira e produtos químicos (IP67+).
Proteção mínima contra fatores ambientais (IP20).
Componentes
Utiliza vedações de fio de silicone e juntas interfaciais.
Caixas plásticas expostas e terminais metálicos expostos.
Força de Acasalamento
Requer maior força física para comprimir as vedações.
Menor força de acoplamento, reduzindo a fadiga do operador.
Pegada
Consome mais espaço físico por circuito.
Oferece alta densidade de pinos em espaços compactos.
Caso de uso ideal
Equipamentos externos, compartimentos de motores automotivos, marítimos.
Recintos estritamente internos e climatizados.
Perfis de conectores padrão da indústria para aplicações específicas
Conectores de chicote elétrico JST MOLEX
Marcas padronizadas dominam o roteamento de sinal e aplicações de potência baixa a média. UM O chicote elétrico JST MOLEX oferece confiabilidade comprovada em diversos setores de fabricação. Esses perfis são excelentes em produtos eletrônicos de consumo, fiação interna de eletrodomésticos e controles de cabine automotiva. Eles oferecem configurações estreitas projetadas especificamente para layouts de PCB com espaço limitado. Os passos comuns incluem espaçamento de 1,25 mm, 2,0 mm e 3,0 mm. Os engenheiros devem prestar muita atenção à correspondência dos componentes durante a especificação. Você deve combinar a série exata de terminais com a caixa de plástico correspondente. A mistura de terminais incompatíveis causa micro-fretting e continuidade elétrica intermitente. Contar com famílias de fabricantes estabelecidas garante uma disponibilidade consistente de ferramentas em todo o mundo. Também simplifica a aquisição da cadeia de fornecimento durante execuções de produção de alto volume.
Aplicações de chicote elétrico do conector M12
Os ambientes industriais exigem robustez especializada e transmissão de dados confiável. O padrão M12 domina automação industrial, robótica e redes de sensores remotos. Especificando um O chicote elétrico do conector M12 garante proteção ambiental robusta. Esses conectores circulares padronizados apresentam mecanismos de travamento rosqueados seguros. Eles alcançam facilmente classificações IP67 ou IP68 contra submersão em água e poeira fina. O acoplamento roscado evita fisicamente a desconexão sob fortes vibrações da máquina. Os perfis M12 suportam protocolos de fornecimento de energia e de dados industriais de alta velocidade. Você seleciona diferentes estilos de codificação com base no aplicativo. O código A lida com sensores padrão e alimentação CC. O código D gerencia Ethernet de 100 Mbit. O código X suporta Gigabit Ethernet para sistemas de visão de alta largura de banda. Seu formato padronizado permite integração perfeita entre diferentes fabricantes de equipamentos.
Perfis para serviços pesados e automotivos
Ambientes extremos destroem rapidamente as interconexões comerciais padrão. Aplicações que enfrentam vibração severa, choque térmico e exposição a fluidos exigem soluções para serviços pesados. Marcas como Deutsch e Ampseal estabelecem a referência para estas condições adversas. Eles apresentam carcaças termoplásticas espessas e vedações de silicone robustas com múltiplas nervuras. Os mecanismos de bloqueio secundário são absolutamente críticos para estes ambientes. As travas de garantia de posição do terminal (TPA) garantem que os pinos permaneçam totalmente assentados dentro da cavidade da caixa. O TPA evita o retorno do terminal durante ciclos térmicos extremos e choques físicos. As travas de garantia de posição do conector (CPA) evitam que as duas metades do invólucro se separem acidentalmente. Esses recursos são obrigatórios para aplicações automotivas sensíveis. Os sensores de velocidade do eixo de comando, virabrequim e eixo de transmissão dependem inteiramente dessas travas secundárias para operação contínua e sem erros.
Dimensões de avaliação técnica para conectores de chicote
Integridade do sinal vs. transmissão de energia
O fornecimento de energia e a transmissão de dados exigem critérios de avaliação totalmente diferentes. O fornecimento de energia de alta corrente exige grandes áreas de superfície de contato. Você deve gerenciar ativamente a dissipação de calor e minimizar a queda de tensão na conexão. Sinais de dados sensíveis e de alta velocidade exigem controle rigoroso de impedância. Aplicações com muitos dados exigem blindagem especializada para bloquear interferências eletromagnéticas. Você não pode rotear dados de alta velocidade através de pinos de alimentação padrão sem correr o risco de grave degradação do sinal. Os engenheiros devem separar fisicamente as linhas de energia e de sinal. Alternativamente, você pode especificar conectores híbridos projetados explicitamente para layouts mistos. Esses híbridos isolam os contatos de potência das linhas de dados blindadas dentro do mesmo invólucro.
Especificações Elétricas e Térmicas
A classificação atual nunca é um número estático e absoluto. Você deve avaliar as curvas de redução com base na densidade do pino e na temperatura ambiente de operação. Um único pino isolado pode transportar 10 amperes com segurança. Uma caixa de 12 pinos totalmente carregada pode suportar apenas 5 amperes por pino devido ao acúmulo interno de calor. Os limites de tensão determinam o espaçamento físico necessário entre os contatos para evitar arcos. Você também deve verificar a compatibilidade AWG para a série de terminais escolhida. A resistência de contato gera calor durante a operação contínua. O aumento não gerenciado da temperatura derrete as carcaças de plástico e causa falhas catastróficas no sistema.
Calibre do fio (AWG)
Corrente máxima típica (Amperes)
Aplicação Comum
24 AWG
2,0 - 3,0 A
Sensores de baixo nível, sinais de dados.
20 AWG
5,0 - 7,0 A
Fiação interna do dispositivo, iluminação LED.
16 AWG
10,0 - 15,0 A
Acessórios automotivos, controles industriais.
12 AWG
20,0 - 25,0 A
Distribuição de energia principal, motores pesados.
Seleção de materiais: carcaças e revestimento de contato
Os ambientes operacionais determinam diretamente a seleção do material do alojamento. O Nylon 6/6 padrão se adapta perfeitamente à maioria das aplicações internas e climatizadas. Ambientes de alta temperatura requerem polímeros avançados como tereftalato de polibutileno ou polímero de cristal líquido. Esses materiais resistem a temperaturas de soldagem por refluxo e ao forte calor do compartimento do motor. As opções de revestimento terminal afetam drasticamente o desempenho. Especifique o revestimento de ouro para sinais e sensores de dados de baixa corrente. O ouro resiste totalmente à oxidação e suporta altos ciclos de acasalamento em ambientes corrosivos. Especifique o estanhamento para conexões estáticas de corrente mais alta. O estanho tem um bom desempenho no fornecimento de energia, mas sofre corrosão por contato sob vibração contínua. Nunca combine um terminal de ouro com um terminal de estanho. Os metais diferentes causam rápida corrosão galvânica.
Durabilidade Mecânica e Ciclos de Acasalamento
As especificações mecânicas determinam a confiabilidade física da montagem a longo prazo. A força de retenção mede a segurança com que o invólucro segura o terminal crimpado. As forças de inserção e extração determinam a fadiga do operador durante a montagem manual. Você deve avaliar o número máximo de ciclos de acoplamento antes que ocorra a degradação do revestimento. Os contatos de estanho padrão podem sobreviver apenas 25 ciclos antes de exporem o metal base. Os contatos dourados premium podem facilmente exceder 500 ciclos. Os recursos de chaveamento e polarização são necessidades absolutas para a produção. Eles evitam fisicamente que os operadores encaixem mal os conectores em uma linha de montagem em ritmo acelerado. Os invólucros codificados por cores reduzem ainda mais os erros de montagem quando existem vários conectores idênticos no mesmo chicote.
Conformidade e padrões regulatórios
A distribuição global de hardware exige conformidade regulatória rigorosa desde o primeiro dia. Você deve mapear as certificações essenciais no início da fase de design. As classificações UL94V-0 verificam a resistência à inflamabilidade para invólucros plásticos. A conformidade com RoHS e REACH garante que os materiais não contenham substâncias perigosas restritas. Além disso, a seleção dos componentes deve estar alinhada com os padrões de fabricação estabelecidos. Especifique componentes compatíveis com as diretrizes IPC/WHMA-A-620. Esta norma rege os critérios de montagem de chicotes de cabos e fios globalmente. Ele define alturas de crimpagem aceitáveis, folgas de isolamento e práticas de roteamento. A conformidade garante qualidade consistente e mensurável em diferentes instalações de fabricação contratadas.
Melhores práticas para o processo de montagem do chicote de fios
Design para Manufaturabilidade (DFM) e Documentação
A montagem confiável começa com uma documentação de projeto abrangente e inequívoca. Você deve gerar esquemas precisos, listas de fios detalhadas e especificações de tolerância rigorosas no início do ciclo de vida. A ambigüidade na documentação leva diretamente a erros de fabricação no chão. Uma lista de fios adequada inclui destinos de/para, cores dos fios, tamanhos AWG e números de peças de terminais específicos. As revisões iniciais do Design for Manufacturability são essenciais para o sucesso. Eles preenchem a lacuna entre a intenção da engenharia e a realidade da produção. As revisões do DFM identificam rotas impossíveis, componentes incompatíveis e restrições de ferramentas. A detecção precoce desses problemas evita alterações de ferramentas e atrasos posteriores na produção.
O fluxo de trabalho de fabricação passo a passo
O processo de montagem principal segue um fluxo de trabalho rigoroso e repetível. Tudo começa com corte e decapagem automatizados de fios. Máquinas de precisão garantem comprimentos de tira consistentes sem cortar os fios condutores internos. Em seguida vem a crimpagem do terminal. Esta etapa requer ferramentas de aplicador exatas e monitoramento contínuo da força. A crimpagem deve capturar perfeitamente o condutor desencapado e o isolamento do fio. Os operadores então realizam a inserção precisa do conector, ouvindo o clique audível da lingueta de travamento. O roteamento final e o agrupamento protegem a montagem concluída usando braçadeiras, termorretráteis ou mangas trançadas. A padronização de conectores em toda a sua linha de produtos agiliza todo esse fluxo de trabalho. Reduz as trocas de ferramentas e minimiza significativamente os erros do operador.
Compensações de desempenho na seleção de conectores
Ferramentas prontas para uso vs. ferramentas personalizadas
Conectores proprietários causam impactos enormes nos cronogramas de produção. Projetos personalizados exigem moldes de injeção caros e ferramentas aplicadoras dedicadas. Esses requisitos iniciais raramente justificam os benefícios percebidos do design para a maioria das aplicações. O aproveitamento de componentes comerciais prontos para uso elimina totalmente os requisitos de moldes personalizados. As peças padrão utilizam infraestrutura de ferramentas já existente e comprovada. Os fabricantes contratados já possuem os aplicadores para perfis padrão. Essa abordagem reduz drasticamente as despesas de capital iniciais e acelera o tempo de lançamento no mercado. Ele também garante que você possa trocar de parceiro de fabricação sem transferir ferramentas proprietárias.
Disponibilidade e prazos de entrega da cadeia de suprimentos
A escassez de componentes continua a ser uma realidade constante na produção moderna. Depender de um conector único e altamente especializado apresenta graves riscos na cadeia de suprimentos. Você deve desenvolver estratégias para mitigar paradas inesperadas de produção. Identifique referências cruzadas e substituições imediatas durante a fase inicial do projeto. Valide marcas alternativas que compartilhem pegadas e especificações de desempenho idênticas. A referência cruzada proativa garante que a produção continue sem problemas mesmo quando os fornecedores primários enfrentam prazos de entrega estendidos. Documente essas alternativas aprovadas diretamente em seus desenhos de engenharia para capacitar sua equipe de compras.
Riscos de implementação e mitigação de montagem
Tolerâncias de crimpagem e calibração de ferramentas
Um conector é tão confiável quanto sua crimpagem. A crimpagem inadequada causa a grande maioria das falhas do chicote. Ferramentas manuais introduzem erro humano e pressão de aplicação inconsistente. Eles são adequados para prototipagem, mas falham completamente na produção em volume. Prensas automatizadas fornecem precisão microscópica e repetível. Eles utilizam monitores de força de crimpagem integrados para analisar cada terminação em tempo real. Esses monitores detectam instantaneamente fios faltantes ou colocação inadequada de isolamento. Cronogramas rigorosos de calibração de ferramentas mantêm essas tolerâncias de crimpagem rigorosas ao longo de milhões de ciclos. Você deve medir a altura e a largura da crimpagem regularmente usando micrômetros especializados.
Considerações sobre alívio de tensão e sobremoldagem
O estresse mecânico destrói rapidamente a junção conector-fio. Você deve avaliar métodos para proteger esta área de transição vulnerável. A tubulação termorretrátil básica oferece suporte estrutural mínimo e resistência à abrasão moderada. Os backshells mecânicos proporcionam alívio de tensão superior e roteamento seguro de cabos para cabos pesados. Eles prendem a capa externa do cabo, isolando os fios internos das forças de tração. A sobremoldagem por injeção personalizada oferece a melhor proteção física. A sobremoldagem encapsula toda a junção em termoplástico resistente. Ele cria uma vedação totalmente à prova d'água e um alívio de tensão impenetrável.
Protocolos de teste para garantia de qualidade
A garantia de qualidade exige um regime de testes obrigatório e rigoroso. A inspeção visual por si só não pode verificar uma confiabilidade chicote elétrico . O teste de força de tração verifica a resistência mecânica da junta de crimpagem em relação a padrões rígidos. O teste de continuidade ponto a ponto garante configurações corretas de pinagem e identifica circuitos abertos ocultos. O teste Hi-Pot aplica alta tensão para verificar as capacidades de resistência dielétrica. Ele detecta falhas microscópicas de isolamento e evita curtos-circuitos perigosos no campo. Placas de teste automatizadas verificam simultaneamente conexões incorretas, curtos e conexões intermitentes.
Solicite uma revisão abrangente do Projeto para Capacidade de Fabricação com seu parceiro de montagem para identificar restrições de ferramentas.
Solicite protótipos físicos para verificar forças de acoplamento, roteamento de cabos e restrições espaciais dentro do seu gabinete.
Audite o fabricante contratado para garantir que eles utilizem prensas de crimpagem automatizadas equipadas com monitoramento de força em tempo real.
Estabeleça um protocolo de testes claro que inclua testes obrigatórios de força de tração, continuidade e Hi-Pot antes do início da produção completa.
Perguntas frequentes
P: Qual é a diferença entre um conjunto de cabos e um chicote elétrico?
R: Um conjunto de cabos normalmente apresenta um único cabo com conectores em cada extremidade, geralmente coberto por uma capa externa pesada para uso externo. Um chicote elétrico é um agrupamento complexo de vários fios e disjuntores individuais, unidos por fita ou tear, projetado para rotear energia e sinais internamente dentro de um dispositivo ou veículo.
P: Como escolho entre revestimento terminal de ouro e estanho?
R: Escolha o revestimento de ouro para sinais de dados de baixa corrente, sensores e aplicações que exigem altos ciclos de acoplamento ou operação em ambientes corrosivos. O ouro evita a oxidação. Escolha o revestimento de estanho para fornecimento de energia de corrente mais alta e conexões estáticas que sofrem vibração mínima, pois o estanho é mais econômico, mas suscetível à corrosão por contato.
P: O que causa o desligamento dos terminais nos conectores do chicote?
R: O recuo do terminal ocorre quando um pino crimpado não está totalmente encaixado e travado na cavidade do invólucro de plástico. É causado por erro do operador durante a inserção, travamento danificado ou tensão severa do cabo. O uso de conectores com travas secundárias Terminal Position Assurance (TPA) evita essa falha.
P: Por que a Garantia de Posição Terminal (TPA) é necessária?
R: TPA é um mecanismo de travamento plástico secundário inserido no invólucro do conector. Ele impede fisicamente que os terminais recuem devido a vibração, expansão térmica ou tensão do cabo. O TPA é obrigatório em aplicações automotivas, de máquinas pesadas e em ambientes agressivos, onde falhas de conexão causam paradas críticas do sistema.
P: Como a bitola do fio afeta a seleção do conector?
R: Cada série de terminais de conectores é projetada para uma faixa específica de American Wire Gauge (AWG). Usar um fio muito grosso impede que o terminal se encaixe na caixa. Usar um fio muito fino resulta em uma crimpagem frouxa, causando alta resistência elétrica, geração de calor e eventual falha mecânica.
P: Qual é o método de teste padrão para qualidade de crimpagem?
R: O teste mecânico primário é o teste de força de tração, que mede a força exata necessária para puxar o fio para fora do terminal crimpado. Eletricamente, a qualidade da crimpagem é verificada medindo a resistência de contato e utilizando monitores de força de crimpagem em prensas automatizadas para detectar fios faltantes durante a produção.